
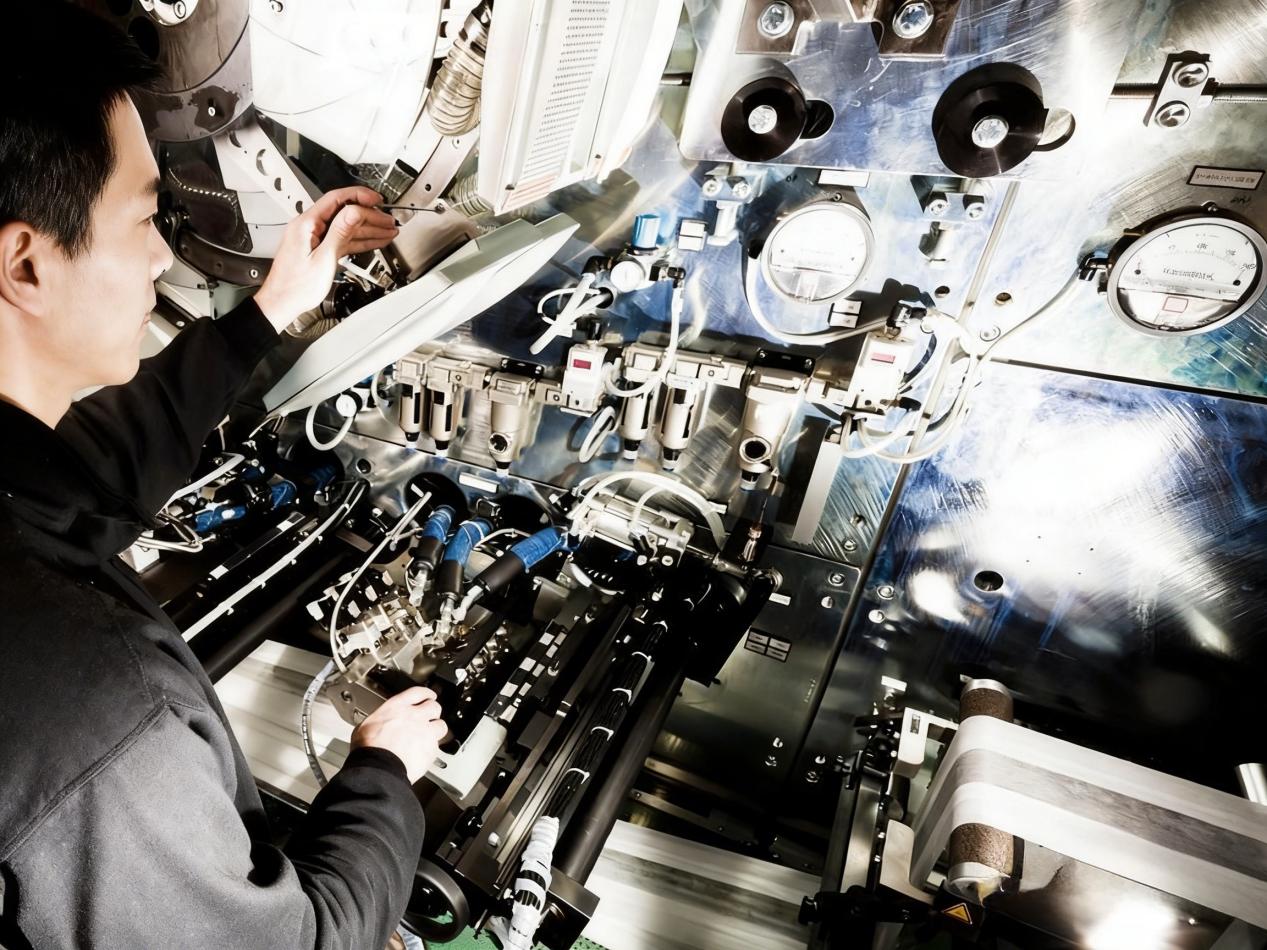
Les dispositifs médicaux jetables et les convertisseurs d'hygiène personnelle font face à des contraintes d'investissement en capital sévères en 2026. L'approvisionnement en machines non tissées d'occasion offre un moyen efficace d'augmenter la capacité avec des dépenses en capital de 40 % à 60 % inférieures à celles de l'achat de nouvelles lignes de production. Cependant, convertir des polymères bruts ou des fibres de base en draps chirurgicaux, en médias filtrants N95 ou en feuilles de couches pour bébés laisse zéro marge pour une erreur technique.
Une ligne d'occasion fonctionnant dans une usine de géotextiles industriels ou d'acoustique automobile ne peut pas simplement être transférée à la production de spunmelt ou de spunlace médical. Des fuites hydrauliques, une accumulation de polymère carbonisé et des rouleaux de calandre usés peuvent compromettre l'ensemble d'une production. Avant de s'engager en capital ou de signer des accords de transfert, les équipes d'ingénierie doivent réaliser un audit technique rigoureux.
Chez KIMEPR, nos spécialistes en ingénierie effectuent des évaluations techniques complètes sur des systèmes de conversion et d'extrusion d'occasion dans le monde entier. Si vous évaluez une ligne opérationnelle ou mise hors service, soumettez une demande d'audit à notre équipe technique pour inspecter l'actif avant d'émettre des bons de commande.
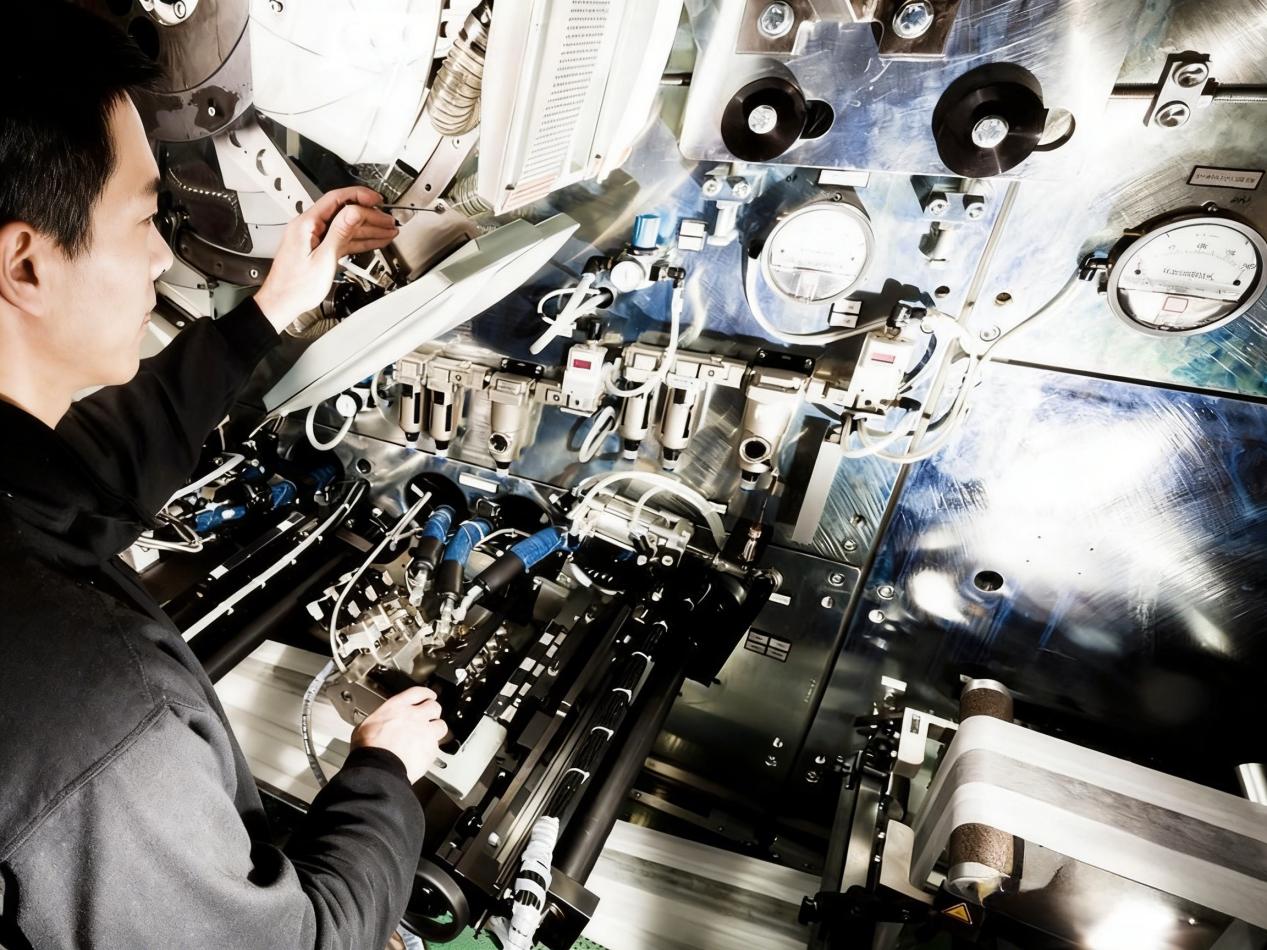
1. Base réglementaire : Normes mondiales 2026 pour les non tissés médicaux et d'hygiène
Cadres réglementaires clés
Exploiter une ligne non tissée remise à neuf nécessite de respecter les cadres de conformité actuels sur les marchés cibles :
- Conformité ISO 13485:2016 : Régit les systèmes de qualité de fabrication des dispositifs médicaux, exigeant une répétabilité de processus vérifiée et des contrôles stricts de contamination.
- Alignement FDA 21 CFR Partie 820 & QMSR : Exige des enregistrements de qualification d'installation (IQ) et de qualification opérationnelle (OQ) vérifiables pour toutes les machines produisant des tissus médicaux de classe I et II.
- EU MDR (2017/745) : Implique une traçabilité stricte sur la biocompatibilité, exigeant que les lignes fonctionnent sans aides au traitement non autorisées.
- Directives EDANA et INDA : Dictent des références d'absorption, de perte de fibres et de pénétration de liquide pour les couches pour bébés, l'incontinence adulte et les composants d'hygiène féminine.
Seuils de risque de contamination
Les convertisseurs médicaux et d'hygiène appliquent des tolérances quasi nulles pour la contamination particulaire et chimique. Les auditeurs de machines doivent évaluer l'équipement pour trois principaux dangers :
- Contamination particulaire : Flocons de carbone provenant de polypropylène (PP) ou de polyéthylène (PE) dégradés à l'intérieur des extrudeuses ou des collecteurs de transfert.
- Composés organiques volatils (COV) et odeurs : Résidus provenant de lubrifiants non hygiéniques ou de contamination croisée de résine récupérée.
- Ingress de bioburden : Micro-organismes hébergés dans des unités de circulation d'eau dormantes, des circuits d'hydroentrelacement spunlace ou des conduits de vide non scellés.
2. Phase 1 : Documentation pré-audit et vérification du patrimoine
Historique opérationnel et journaux de maintenance
L'environnement opérationnel passé d'une machine dicte ses futurs points de défaillance. Les auditeurs doivent examiner les journaux de travail d'usine et les dossiers de maintenance selon trois indicateurs clés :
- Matériau de base historique : Vérifiez si l'opérateur précédent utilisait 100 % de PP/PET médical vierge ou du regrind post-industriel traité, des charges de carbonate de calcium (CaCO3) ou des retardateurs de flamme abrasifs qui accélèrent l'usure de la vis.
- Journaux de maintenance préventive : Vérifiez les journaux historiques pour les assemblages critiques, y compris les souffleurs à vide, les réducteurs, les pompes à fusion et les unités de chargement hydraulique.
- Heures de fonctionnement : Recoupez les heures de fonctionnement enregistrées sur l'HMI avec les journaux de service du moteur et l'historique de consommation électrique pour détecter des métriques opérationnelles falsifiées.
Spécifications OEM vs. Modifications actuelles
Les machines du marché secondaire présentent souvent des modifications non approuvées. L'équipe d'audit doit comparer l'actif physique avec les dessins de disposition générale du fabricant d'équipement d'origine (OEM).
- Identifiez les ajouts de tiers aux bandes de chauffage de l'extrudeuse et aux circuits de chauffage.
- Examinez les modifications de la tête de filière et des filières pour déterminer si les propriétaires précédents ont modifié les densités capillaires d'origine.
- Évaluez si les modifications électriques passées sont conformes aux codes électriques régionaux (CE, UL, NFPA 79).
3. Phase 2 : Liste de contrôle de précision mécanique et thermique
Systèmes d'extrusion et de filage de polymères (Spunbond/Meltblown)
Le bloc d'extrusion et le faisceau de filage forment le cœur fonctionnel des lignes spunbond, meltblown et SMS composites. L'usure mécanique ici dégrade directement l'uniformité du web.
- Vis et cylindre de l'extrudeuse : Utilisez un micromètre de profondeur pour mesurer l'usure intérieure du cylindre et le jeu des volées. Un jeu excessif provoque un retour de polymère, une pression de fusion instable et une carbonisation.
- Pompes à fusion (Pompes à engrenages) : Vérifiez les jeux des dents des engrenages. Des engrenages usés provoquent des fluctuations de pression qui entraînent des variations de poids de base sur le web en cours d'exécution.
- Têtes de filière et filières : Inspectez les pointes de filière meltblown et les capillaires de la filière spunbond sous une magnification optique. Recherchez des déformations de l'orifice, des entailles sur les bords et un nettoyage ultrasonique incomplet.
- Couteaux à air et conduits d'atténuation : Vérifiez les dimensions des fentes d'air d'atténuation. Des couteaux à air déformés provoquent un tirage de filament inégal et créent des bandes de poids de base lourdes.
Formation de web, calandrage et unités de collage
Le collage thermique verrouille l'intégrité mécanique dans le web. Dans la conversion continue à grande vitesse, de minuscules variations thermiques ou mécaniques peuvent ruiner des matériaux d'hygiène ultra-légers.
- Géométrie des rouleaux de calandre : Inspectez les surfaces lisses et gravées des rouleaux à l'aide de profilométrie de surface. Assurez-vous que le jeu reste en dessous de 3 à 5 microns sur toute la longueur du rouleau.
- Circulation d'huile thermique : Utilisez une caméra thermique infrarouge sur les rouleaux chauffés à des températures de fonctionnement. Le profil de température sur la face du rouleau ne doit pas dériver au-delà de ±1,0°C.
- Circuits d'eau Spunlace : Lors de l'audit des lignes spunlace, inspectez les collecteurs d'injecteurs haute pression, les fentes de bande et les circuits de filtration en boucle fermée pour la corrosion, le tartre et l'accumulation de biofilm anaérobie.
Contrôle de la tension, découpe et systèmes d'enroulement
Les webs médicaux et d'hygiène légers (allant de 10 à 25 gsm) se coupent et se rétrécissent sous une tension de web instable.
- Cellules de charge et bras de danseur : Testez la réactivité de la boucle de rétroaction de tension. Les cellules de charge doivent enregistrer des micro-fluctuations instantanément sans blocage mécanique.
- Unités de découpe : Examinez les ensembles de découpe par cisaillement ou à lame. Inspectez l'usure des lames et le balancement des bords, qui provoquent un micro-effilochage et la libération de particules le long des lignes de découpe du web.
- Enrouleurs à tourelle : Vérifiez l'efficacité des épissures et les transferts de noyau à la vitesse maximale de la ligne pour confirmer que l'alignement des bords de rouleau reste dans ±1 mm.
Les équipes d'ingénierie s'associant avec KIMEPR obtiennent un accès direct aux journaux de dégagement mécanique certifiés, à la cartographie infrarouge des calendriers et aux micro-inspections des pointes de découpe avant l'achat.
4. Phase 3 : Inspection de l'hygiène, de la salle blanche et de la contamination croisée
Compatibilité des surfaces de contact des matériaux
Toutes les surfaces de contact sur les équipements non tissés de qualité hygiénique doivent résister à la corrosion et aux réactions chimiques.
- Vérification de l'acier inoxydable : Confirmez que les rouleaux de guidage, les boîtes à aspiration et les fils de formation utilisent de l'acier inoxydable AISI 304 ou AISI 316L. Les rouleaux en acier au carbone avec un revêtement en nickel qui s'écaille doivent être remplacés immédiatement.
- Intégrité de la peinture et du revêtement : Assurez-vous que la structure située directement au-dessus des chemins de web ouverts ne présente pas de peinture écaillée. Les cadres de machines positionnés au-dessus des chemins de web doivent avoir des surfaces anodisées dure, plaquées nickel ou en acier inoxydable.
- Joint et joints : Confirmez que tous les joints en polymère et à air utilisent des élastomères conformes à la FDA qui ne se décomposent pas dans le web.
Lubrification et systèmes pneumatiques
Une huile hydraulique non contrôlée et un échappement pneumatique contamineront instantanément les lots de web de qualité médicale.
- Conversion de lubrifiant NSF H1 : Confirmez que tous les roulements, les engrenages ouverts et les unités d'entraînement situés près du web fonctionnent avec des lubrifiants certifiés NSF H1 de qualité alimentaire et médicale.
- Filtration des échappements pneumatiques : Tracez les terminaux de vannes pneumatiques. L'air d'échappement doit ventiler dans des collecteurs de filtration dédiés au lieu de s'échapper directement sur le chemin du web.
- Fiabilité des joints hydrauliques : Testez les cylindres hydrauliques de chargement de rouleaux sous pression maximale pendant deux heures. Tout micro-suintement à travers les joints de piston nécessite un remplacement complet du cylindre.
Électricité statique et collecte de poussière
Les fibres de polypropylène génèrent des charges statiques significatives, attirant les contaminants aéroportés pendant l'enroulement.
- Vérifiez la présence et la sortie de barres ionisantes à haute fréquence AC dans les zones de formation de web, de découpe et d'entrée de l'enrouleur.
- Auditez les conduits d'aspiration des chutes pour détecter les zones d'air mort où la peluche synthétique accumulée peut retomber dans les rouleaux en fonctionnement.
5. Phase 4 : Modernisation électrique, PLC et automatisation (Le prisme 2026)
Héritage PLC et HMI vs. capacité de mise à niveau
Se procurer des ordinateurs industriels obsolètes expose les opérations à des risques d'arrêt prolongé.
- Support de plateforme : Identifiez la base de contrôle installée (par exemple, Siemens S7-300/400, Rockwell SLC 500, Mitsubishi A-Series). Vérifiez la disponibilité des composants et déterminez si les pièces de rechange nécessitent une migration immédiate vers des plateformes modernes comme S7-1500 ou ControlLogix.
- Intégration du système d'entraînement : Inspectez les variateurs de fréquence (VFD) et les packs servo. Les architectures de bus numériques (Profinet, EtherCAT) doivent maintenir la synchronisation multi-axes sans dérive.
Systèmes d'inspection de qualité en ligne
La production moderne de non tissés hygiéniques et médicaux exige une inspection 100 % automatisée.
- Scanners de vision optique : Vérifiez si le matériel de caméra d'inspection actuel peut détecter les micro-perforations, les insectes, les taches sombres et les gouttes d'huile jusqu'à 0,5 mm à des vitesses de production allant jusqu'à 600 m/min.
- Balances de poids de base : Inspectez le cadre du scanner radiométrique (balance bêta) ou non radioactif (rayons X/infrarouge) pour l'usure mécanique des pistes, la dégradation des capteurs et le retard de synchronisation sur la largeur de la toile.
Exigences en matière de cybersécurité et d'intégrité des données 2026
Les contrats d'approvisionnement médical nécessitent des enregistrements de traçabilité de lot numériques complets.
- Vérifiez que le logiciel HMI est conforme aux exigences de la FDA 21 CFR Partie 11 pour les signatures électroniques cryptées, le suivi des actions des opérateurs et le stockage protégé des recettes.
- Assurez-vous que le système peut exporter des données de production historiques directement vers les systèmes d'exécution de fabrication (MES) de l'usine via des protocoles OPC-UA.
6. Phase 5 : Mise en service, Essai et Validation (IQ/OQ/PQ)
Essai à sec vs. Essai à l'eau
Ne concluez jamais un audit uniquement sur une inspection statique. Faites fonctionner la machine sous des charges mécaniques et de processus complètes avant de finaliser les approbations de libération.
- Essai à sec : Faites fonctionner tous les entraînements de la machine sur toute la plage de vitesses pendant quatre heures continues. Mesurez les signatures de vibration des roulements avec une analyse par transformée de Fourier rapide (FFT) pour détecter les premiers signes d'usure des chemins ou des pignons.
- Essai d'extrusion à l'eau : Faites passer du polymère de production vierge à travers le système. Mesurez la stabilité du couple moteur, la stabilité de la pression de la pompe à fusion et les variations de pression de filière pendant un shift continu de trois heures.
Critères d'acceptation pour les non-tissés médicaux
Extraire des échantillons directement des rouleaux de bobinage pendant l'essai chargé et les mesurer par rapport aux références de laboratoire standard :
- Uniformité du poids de base (CV%) : Le coefficient de variation dans la direction transversale (CD) et dans la direction machine (MD) doit rester en dessous de 1,5 % à 2,0 % pour les tissus d'hygiène légers.
- Pression hydrostatique (AATCC 127) : Essentiel pour les tissus barrières médicaux SMS. Confirmez que le test de toile maintient les pressions de colonne d'eau requises sans perforation prématurée de la barrière.
- Perméabilité à l'air et profils de traction : Vérifiez la cohérence de la perméabilité à l'air de Frazier sur toutes les largeurs de coupe de rouleau. Vérifiez le rapport de traction MD/CD pour assurer un bon équilibre de pose de la toile.
Résumé de l'audit des machines non tissées d'occasion
- Section Extrusion & Filtre : Espaces de baril vérifiés, aucune accumulation de carbone de polymère, filières dégagées, variation de la pompe à fusion < 1 %.
- Section de Liaison : Écart de surface de calandre < 5 µm, uniformité de température dans ±1,0 °C, zéro biofilm d'hydroentrelacement.
- Protection hygiénique : Zones de contact complètes 304/316L, lubrifiants alimentaires de qualité NSF H1 installés, échappement d'air dirigé loin du chemin de la toile.
- Système de contrôle : Architecture PLC prise en charge jusqu'en 2030, vision optique en ligne fonctionnelle, pistes d'audit de recette 21 CFR Partie 11 prêtes.
- Performance du processus : Les tests réalisés atteignent un CV de poids de base < 2,0 %, des valeurs de pression hydrostatique stables et des spectres de vibration vérifiés.
Questions Fréquemment Posées (FAQ)
Q1 : Quels sont les principaux points de défaillance lors de la réutilisation de machines non tissées d'occasion pour des produits de qualité médicale ?
A1 : Les principales défaillances proviennent des variations de profil thermique le long des rouleaux de calandre, de la contamination par des polymères carbonisés dans les manifolds de matrice, et d'un non-enregistrement de l'usure mécanique sur les rouleaux à grande vitesse. Les fuites hydrauliques non hygiéniques et les PLC obsolètes qui manquent de traçabilité des recettes déclenchent également des rejets d'audit selon les normes ISO 13485.
Q2 : Combien les convertisseurs peuvent-ils économiser en achetant des machines non tissées reconditionnées au lieu de nouvelles lignes ?
A2 : Les convertisseurs économisent entre 40 % et 60 % sur les dépenses en capital d'équipement initial. Le reconditionnement d'une ligne spunbond/meltblown européenne ou asiatique haut de gamme réduit également les délais de livraison et d'installation de 18 mois à 4 à 6 mois.
Q3 : Comment testons-nous la contamination par biofilm dans l'équipement spunlace usagé ?
A3 : Extraire des échantillons physiques à l'aide d'écouvillons des intérieurs de manifolds d'injecteurs, des murs de tuyauterie de récupération et des logements de cartouches de dernière étape. Soumettre les échantillons à l'adénosine triphosphate (ATP) bioluminescence et à la micro-culture pour vérifier l'absence de colonies bactériennes ou fongiques avant de commencer les essais de validation.
Q4 : Un ancien système PLC peut-il répondre aux normes d'intégrité des données de 2026 pour la fabrication de non tissés médicaux ?
A4 : Les PLC hérités échouent généralement aux normes modernes de traçabilité des audits car ils manquent de sécurité d'accès basée sur les rôles, de journalisation sécurisée des processus, et d'interfaces cryptées. Les convertisseurs rétrofittent généralement les anciens armoires électriques avec des architectures PLC modernes (comme Siemens S7-1500 ou Allen-Bradley GuardLogix) pour satisfaire aux exigences de la FDA 21 CFR Part 11.
Q5 : Quelle variance est acceptable pour la température de surface des rouleaux de calandre sur les lignes de qualité médicale ?
A5 : Le profil de température ne doit pas varier de plus de ±1,0 °C sur toute la largeur de travail. Des variations plus importantes créent des liaisons thermiques inégales, produisant des zones molles, une résistance à la traction incohérente, et des performances de barrière imprévisibles dans les tissus médicaux finis.
Sécurisez votre investissement en machines avec KIMEPR
Acheter des machines d'occasion ne devrait pas mettre votre conformité en danger. Avec des audits préalables complets, des tests mécaniques, et une supervision de rétrofit, les équipes d'ingénierie peuvent intégrer en toute sécurité des systèmes reconditionnés dans les lignes de production médicales et d'hygiène.
Téléchargez la feuille d'audit prête à imprimer : Accédez à notre feuille d'audit 2026 Prête à imprimer pour les machines non tissées d'occasion (PDF/Excel) pour guider votre équipe lors des inspections sur site.
Besoin d'un support technique dédié pour une acquisition de machine à venir ? Contactez KIMEPR aujourd'hui pour consulter nos spécialistes en audit de machines, demander des évaluations d'ingénierie certifiées sur site, ou consulter notre inventaire vérifié de machines non tissées d'occasion haute performance.