
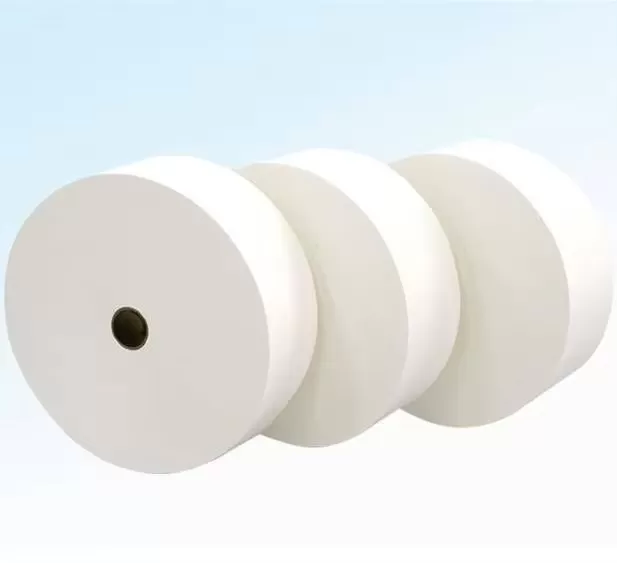
La fabricación de productos de higiene absorbentes requiere un equilibrio exacto entre la integridad de la barrera absoluta y la comodidad fisiológica. Las barreras de polietileno tradicionales, aunque son impermeables a los fluidos, actúan como aislantes térmicos y de vapor que aceleran la acumulación de humedad dentro de pañales desechables y compresas femeninas. Este microclima térmico-vapor degrada significativamente la salud de la piel, elevando la pérdida de agua transepidérmica y predisponiendo la piel a eritema. Superar esta limitación de diseño impulsó el desarrollo de la película de respaldo de PE transpirable, una tecnología de membrana microporosa que permite la difusión de aire y sudor mientras funciona como una barrera total a los líquidos.
Las líneas de producción de higiene modernas que operan a velocidades de línea de hasta 1,000 metros por minuto exigen especificaciones mecánicas ultra consistentes. La interacción entre la formulación de resina cruda, los parámetros de compounding, el estiramiento en la dirección de la máquina y las propiedades de conversión subsiguientes dictan tanto la productividad de la línea de producción como las métricas dermatológicas de la piel del usuario final.
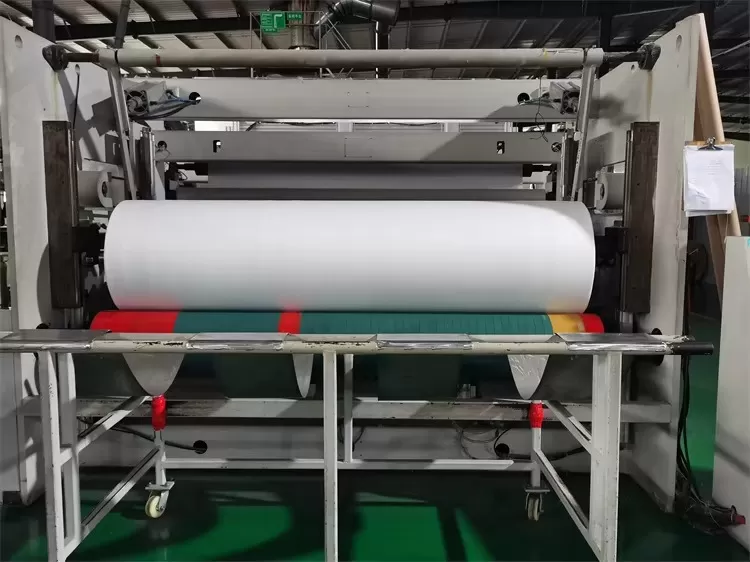
Física de Polímeros y el Mecanismo de Formación Microporosa
La transpirabilidad en películas de poliolefina continuas no depende de macro-perforaciones mecánicas, que introducen caminos de transmisión de fluidos. En cambio, la transpirabilidad se logra a través de la formación de vacíos interfaciales submicrónicos, comúnmente conocidos como cavitación. Este fenómeno depende de la combinación precisa de polímeros no polares y rellenos minerales seguida de orientación termo-mecánica.
Dinamismo de la Formulación de Materias Primas
La composición estándar para respaldos transpirables implica una mezcla precisa de polietileno lineal de baja densidad (LLDPE) combinado con altas concentraciones de carbonato de calcio (CaCO3) finamente molido y tratado en superficie. El LLDPE proporciona la elongación, resistencia al desgarro y módulo de tensión necesarios para el manejo de la web, mientras que se añaden componentes de polietileno de baja densidad (LDPE) de índice de fusión fraccionado o polietileno de alta densidad (HDPE) para adaptar la resistencia al derretimiento y la procesabilidad durante la fase de extrusión.
Selección de la Matriz Polimérica: El LLDPE catalizado por metaloceano (mLLDPE) se elige típicamente por su distribución de peso molecular estrecha, lo que produce una distribución uniforme del estrés mecánico bajo orientación.
Especificación del Relleno Mineral: El carbonato de calcio representa típicamente entre el 45% y el 60% del compuesto por peso total. La distribución del tamaño de las partículas es crítica; un diámetro promedio (d50) entre 0.8 y 1.5 micrones es estándar. Las partículas deben ser recubiertas con ácido esteárico para reducir la energía interfacial, prevenir la aglomeración y asegurar una dispersión uniforme dentro del derretimiento de poliolefina.
El Proceso de Cavitación a través de la Orientación en la Dirección de la Máquina (MDO)
La transición de una hoja sólida y no transpirable a una membrana permeable ocurre a través de un estiramiento monoaxial controlado en la dirección de la máquina. Después del casting inicial de la película, la hoja entra en una unidad MDO equipada con una secuencia de rodillos de precalentamiento, estiramiento y recocido.
Cuando la matriz polimérica-mineral se tira más allá de su punto de rendimiento a temperaturas por debajo del punto de fusión del polímero (típicamente entre 60°C y 90°C), la matriz de polietileno dúctil se alarga. Las partículas rígidas de carbonato de calcio, incapaces de deformación plástica, resisten este estiramiento. Esta desconexión física hace que las cadenas de polímero se despeguen de la superficie de las inclusiones minerales tratadas con ácido esteárico, generando miles de millones de voids microscópicos.
Estos micro-voids generados forman un camino tridimensional tortuoso a través del grosor de la película. Los voids individuales promedian entre 0.1 y 1.0 micrones de diámetro. Debido a que una molécula de vapor de agua posee un diámetro cinético aproximado de 0.0004 micrones, se difunde a través de estos canales bajo diferencias de presión de vapor. Una gota de agua líquida, mantenida unida por la tensión superficial, promedia más de 100 micrones y no puede atravesar estos caminos hidrofóbicos sin una presión externa que supere el umbral de ruptura de la membrana.
Parámetros de Procesamiento de Extrusión y Orientación
Procesar una película de respaldo PE transpirable requiere un control térmico ajustado y un emparejamiento reológico durante la mezcla y la extrusión. Dos metodologías de fabricación primarias dominan el sector: extrusión por fundición y extrusión de película soplada, siendo la película fundida el proceso predominante para líneas de conversión de alto volumen.
Procesamiento de Película Fundida vs. Película Soplada
La extrusión por fundición ofrece una superior uniformidad de grosor a través de perfiles en dirección cruzada, lo cual es esencial para una cavitación uniforme durante el estiramiento. El compuesto fundido sale de un dado en T plano y se enfría instantáneamente en un rodillo de enfriamiento controlado por temperatura. Este enfriamiento rápido suprime la cristalización del polietileno, manteniendo una estructura amorfa que facilita la propagación de voids durante los pasos de estiramiento posteriores.
Las líneas de película soplada proporcionan propiedades mecánicas biaxiales balanceadas, lo que mejora las características de desgarro a lo largo y a través de la película. Sin embargo, mantener tolerancias de grosor en anchos amplios puede ser un desafío con altas cargas minerales, haciendo que las tolerancias de estiramiento posteriores sean más variables que las de plataformas de fundición de alta precisión.
Variables de Orientación en Dirección de Máquina (MDO)
La relación de estiramiento dentro de la sección MDO gobierna directamente la tasa de transmisión de vapor de humedad (MVTR) y las propiedades de tensión últimas de la película. Las relaciones de estiramiento típicas varían de 2.5:1 a 4.5:1.
Zona de Precalentamiento: Eleva la película a su ventana de orientación sin inducir deformación plástica prematura. El calentamiento desigual crea variaciones locales de grosor y problemas de cuello.
Zona de Estiramiento: Impulsada por rodillos de velocidad diferencial de precisión. La longitud de la brecha de estiramiento determina la tasa de deformación; una brecha corta limita el cuello y produce una densidad de microporos más uniforme.
Zona de Recocido y Relajación: Re-cristaliza las cadenas moleculares estiradas bajo ligera tensión (típicamente 3% a 7% de relajación). Este paso alivia el estrés interno residual, reduciendo la contracción libre cuando la película experimenta temperaturas elevadas de secado o laminación en líneas de conversión.
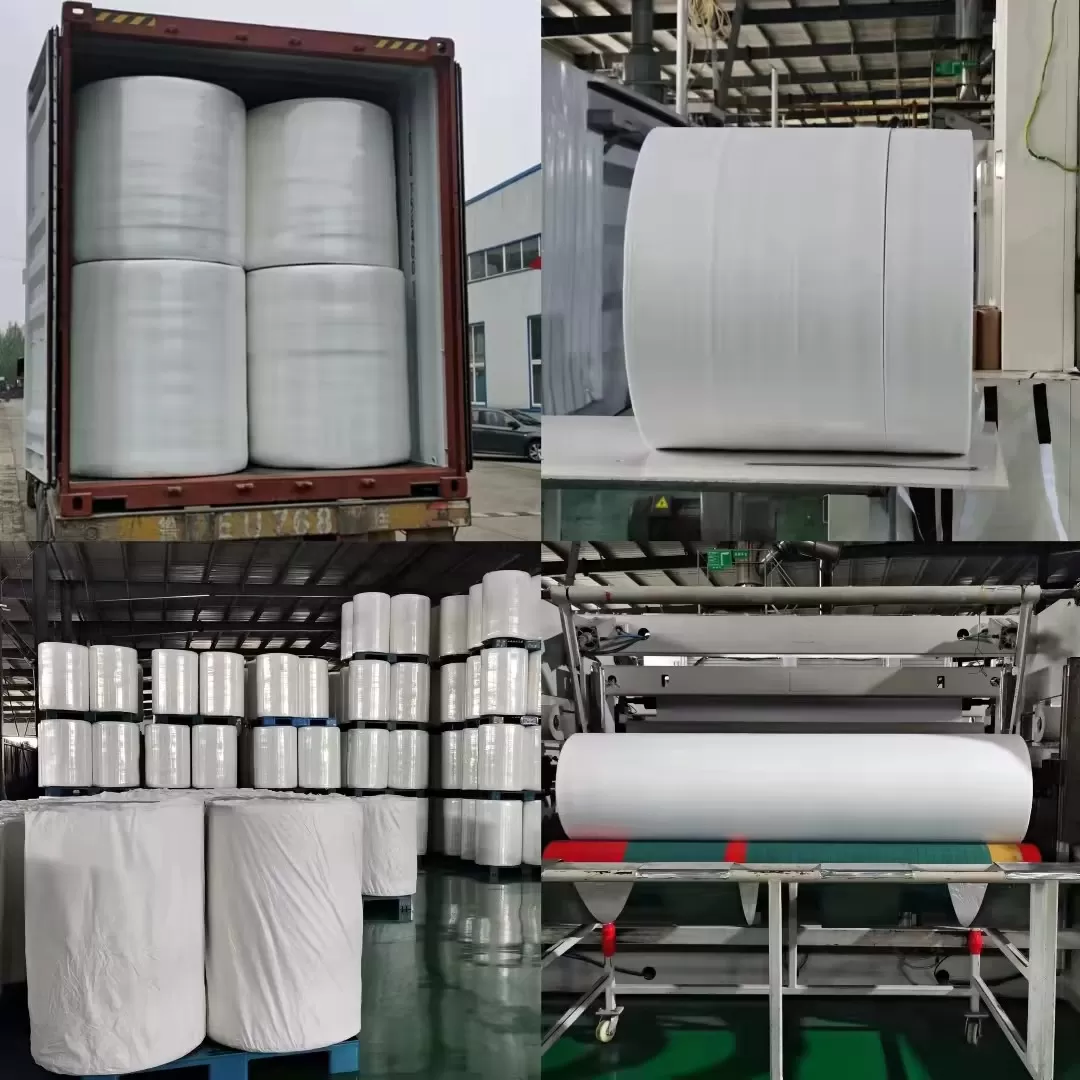
Equilibrando MVTR, Integridad Mecánica y Peso Base
Un objetivo principal para los equipos de ingeniería de conversión de higiene es reducir el grosor de la película sin comprometer las propiedades de barrera líquida o la capacidad de funcionamiento. A medida que el peso base disminuye de los puntos de referencia históricos de 24–28 gsm a niveles modernos de 12–16 gsm, los márgenes operativos se estrechan significativamente.
Tasa de Transmisión de Vapor de Agua (MVTR) vs. Hidrocefalia Líquida
Aumentar el MVTR generalmente requiere una mayor carga de relleno o mayores relaciones de estiramiento, generando una red más densa de micro-vacíos. La sobre-cavitación puede conectar vacíos adyacentes, creando poros continuos que causan fugas de líquido bajo carga hidrostática. Los ingenieros de conversión deben encontrar un equilibrio basado en los requisitos de la aplicación:
Cuidado Infantil Estándar: 1,500 a 3,000 g/m²/24hr (probado según ASTM E96 o equivalente). Este rango soporta condiciones de piel seca mientras mantiene una barrera robusta contra cargas de humedad continua en los pañales.
Incontinencia Premium para Adultos y Ropa Médica: 3,500 a 5,500+ g/m²/24hr. Estos ajustes exigen una alta transmisión de vapor para prevenir la maceración de la piel durante períodos prolongados, requiriendo una distribución de poros controlada para evitar el paso de exudados.
Reducción de Peso Base y Métricas de Tensión
Reducir el peso base impacta el manejo de tensión de la web en líneas de alta velocidad. Las películas reducidas pueden estirarse bajo tensiones normales de línea, causando errores de alineación, desviaciones de corte a marca y problemas de registro en aplicadores de adhesivo. La tabla a continuación ilustra los cambios mecánicos que ocurren en pesos de película comunes.
| Parámetro | Peso Estándar | Peso Estándar Reducido | Referencia Ultra-Ligera |
|---|---|---|---|
| Peso Base (gsm) | 18 – 22 | 14 – 16 | 11 – 13 |
| MVTR Promedio (g/m²/24h) | 2,500 – 3,200 | 3,000 – 4,000 | 3,500 – 5,000 |
| Resistencia a la Tensión MD (N/25mm) | ≥ 12.0 | ≥ 9.0 | ≥ 6.5 |
| Elongación al Ruptura MD (%) | 180 – 250 | 150 – 220 | 120 – 180 |
| Cabeza Hidrostática (mbar) | > 180 | > 150 | > 120 |
Integración de Conversión de Alta Velocidad y Parámetros de Laminación
En entornos de producción de alta velocidad, la película de respaldo de PE transpirable cruda rara vez se utiliza de forma aislada. Para proporcionar un acabado textil, la película se lamina a un material no tejido ligero, típicamente una web de polipropileno (PP) o polietileno/polipropileno (PE/PP) de 10 a 15 gsm, produciendo un respaldo textil similar a una tela (TBS).
Tecnologías de Laminación: Adhesivo Termofusible vs. Unión Ultrasónica
Unir estas capas en webs de alta velocidad requiere condiciones de procesamiento consistentes. Usando laminación con adhesivo termofusible, formulado a partir de elastómeros sintéticos (como SBS o SEBS), los convertidores utilizan patrones de aplicación de ranura, spray o múltiples perlas. Las temperaturas del pegamento deben ser controladas estrictamente; una alta energía térmica puede derretir la delgada membrana de PE, creando agujeros que arruinan la retención de líquidos. Los pesos de adición de adhesivo generalmente oscilan entre 1.0 y 2.5 gsm.
La unión ultrasónica elimina la necesidad de adhesivos termofusibles utilizando vibración mecánica de alta frecuencia para derretir los puntos de contacto. Este método evita la pérdida de MVTR que ocurre cuando el adhesivo cubre los micro-vacíos. Sin embargo, operar unidades ultrasónicas a velocidades superiores a 600 metros por minuto exige un seguimiento especializado de la web y un control de la distancia entre el yunque y el cuerno. Equipos diseñados por fabricantes como KIMEPR están integrados en flujos de conversión para gestionar la tensión de la web y asegurar una unión uniforme, ayudando a prevenir el desvío de la web o la delaminación durante la producción a alta velocidad.
Control Web, Mitigación Estática y Dinámicas de Corte
La inclusión de grandes cantidades de relleno mineral altera la energía superficial y la conductividad eléctrica de la película. Las películas transpirables acumulan cargas estáticas durante el desenrollado, atrayendo polvo ambiental y causando que las hojas se adhieran, interrumpiendo el corte y el plegado aguas abajo.
Los sistemas de corte rotativo deben utilizar cuchillas de carburo afiladas y precisamente emparejadas. Un borde de cuchillo desafilado puede causar micro-desgarros en dirección cruzada a lo largo de los bordes de la web. Dada la orientación direccional introducida en la unidad MDO, los defectos en los bordes pueden provocar rupturas completas de la web a lo largo de la línea de conversión, lo que lleva a un tiempo de inactividad no planificado.
Verticales de Aplicación: Higiene, Cuidado de la Salud y Barreras Protectores
La integración de películas de respaldo de PE transpirables abarca múltiples mercados de uso final, cada uno con umbrales de rendimiento y demandas regulatorias distintas.
Sistemas de Pañales para Bebés
Los pañales para bebés representan el mayor volumen comercial para barreras transpirables. En este segmento, la película previene la fuga de líquidos mientras permite que el vapor de agua se disipe, ayudando a prevenir la dermatitis del pañal. La superficie de la película también debe aceptar impresión flexográfica de alta definición con tintas a base de agua o solventes, requiriendo niveles sostenidos de tratamiento corona (típicamente de 38 a 44 dynes/cm) sin formación de agujeros de alfiler.
Prendas de Incontinencia para Adultos
Los productos de incontinencia para adultos requieren respaldos que soporten presiones hidráulicas más altas de grandes volúmenes de vacío mientras mantienen la transpirabilidad del vapor. Debido a que estos usuarios a menudo están sentados o postrados en cama durante períodos prolongados, los valores de presión hidrostática deben exceder las presiones de peso ejercidas por el cuerpo humano para prevenir la humedad, todo mientras operan bajo estrictos requisitos de total tranquilidad para preservar la dignidad del usuario.
Ropa Protectora Médica
En los campos médicos, los respaldos transpirables sirven como componentes en manteles quirúrgicos, batas de aislamiento y prendas protectoras. Estas aplicaciones requieren rendimiento de barrera viral y bacteriana junto con transpirabilidad para prevenir el estrés térmico del trabajador. Las películas en esta categoría deben cumplir con las especificaciones de barrera biológica, como ASTM F1670 y F1671, mientras mantienen sus propiedades de barrera mecánica después de la esterilización con óxido de etileno (EtO) o radiación gamma.
Protocolos de Aseguramiento de Calidad y Pruebas Estandarizadas
Verificar la consistencia del rendimiento a través de rollos maestros extruidos requiere regímenes de control de calidad mecánicos y analíticos estandarizados.
Métodos de Prueba de Transmisión de Vapor de Agua
Las mediciones de MVTR determinan la masa de vapor de agua que pasa a través de una superficie especificada durante un ciclo de 24 horas. Los métodos de prueba estandarizados incluyen:
ASTM E96 (Método Gravimétrico): Utiliza sistemas de deshidratación o tazas de agua. Es el estándar de referencia absoluto, aunque los ciclos de prueba varían de 8 a 24 horas.
Detección Electrolítica / Detección Infrarroja: Las unidades de laboratorio modernas, como los instrumentos Lyssy, ofrecen resultados calibrados en minutos al medir cambios de humedad relativa en una cámara aislada. Esta prueba rápida permite ajustes oportunos a las condiciones de tracción de la línea MDO.
Determinación de Cabeza Hidrostática (Hydrohead)
Evaluado bajo AATCC 127 o ISO 811, esta prueba evalúa la capacidad de barrera líquida de la película. Se aplica presión de agua a una superficie de muestra de 100 cm² a una tasa de rampa constante (típicamente 10 o 60 mbar/min) hasta que tres fugas de gotas atraviesan la membrana. Las películas bien cavitadas deben mantener su integridad de barrera más allá de los umbrales especificados sin estirarse ni desarrollar agujeros de alfiler.
Sistemas de Inspección Visual y de Pinhole
Las configuraciones modernas de extrusión y conversión dependen de cámaras de escaneo en línea automatizadas y detectores de descarga electrostática. Los pinholes microscópicos, causados por aglomerados minerales no dispersos, partículas de gel contaminadas o rupturas térmicas, se marcan en tiempo real. Las coordenadas de los defectos se registran para permitir el rechazo automatizado durante el ensamblaje final del pañal.
Iteraciones Técnicas: Avances en Formulación y Sostenibilidad
Las regulaciones del mercado de higiene y la demanda del consumidor continúan empujando a los fabricantes hacia huellas de carbono sostenibles y bajas. Estas expectativas requieren que los constructores de materias primas y máquinas refinen las configuraciones de polímeros y los sistemas de procesamiento.
Un enfoque principal es reducir la dependencia de las resinas de PE basadas en fósiles. Reemplazar las materias primas convencionales con LLDPE de base biológica derivada del etanol de caña de azúcar produce un polímero drop-in químicamente idéntico que mantiene las características de cavitación y conversión establecidas sin exigir reconfiguraciones de máquina.
La industria también está trabajando para incorporar poliolefinas recicladas post-consumo (PCR) y poliolefinas recicladas post-industriales (PIR). Si bien mezclar altas fracciones de poliolefinas recicladas en matrices microporosas ultra-delgadas presenta desafíos técnicos—como índices de fusión variables y partículas traza que introducen pinholes—el procesamiento controlado permite estructuras funcionales. Las plataformas de producción desarrolladas por KIMEPR continúan incorporando bucles de tensión adaptativos y geometrías de extrusión avanzadas, haciendo posible ejecutar estas mezclas de polímeros sostenibles sin comprometer las velocidades de salida de la línea o la fiabilidad estructural.
Preguntas Frecuentes
¿Cuál es la principal diferencia operativa entre película transpirable y película microporosa?
En el sector de fabricación de higiene, los términos se utilizan a menudo de manera intercambiable. La película transpirable se refiere al rendimiento funcional—la transmisión de vapor de agua mientras bloquea líquidos—mientras que la película microporosa describe el mecanismo estructural. Una película microporosa logra esta transpirabilidad a través de miles de millones de vacíos submicrónicos producidos mediante desbondado mineral, distinto de las películas monolíticas que transportan la humedad a través de absorción molecular y difusión en estado sólido.
¿Por qué importa el tamaño de agregado de carbonato de calcio durante la extrusión?
Si el carbonato de calcio contiene partículas gruesas mayores de 3 a 5 micrones, o si el recubrimiento de ácido esteárico en la superficie es desigual, el relleno se aglomerará en el fundido. Durante el proceso de estiramiento MDO aguas abajo, estos grupos crean concentraciones de alta tensión localizadas, resultando en pinholes y desgarros en la película en lugar de micro-vacíos uniformes. Este problema degrada el rendimiento de la barrera de hidrocefálico y causa rupturas en la red.
¿Cómo afecta la reducción del grosor de la película de respaldo de PE transpirable a la laminación con adhesivo caliente?
A medida que el grosor de la película cae por debajo de 14 gsm, la masa térmica total disminuye. Cuando el adhesivo caliente golpea la película delgada, el calor residual puede derretir a través de la red de poliolefina, causando defectos de quemado y fallos estructurales. Los convertidores deben usar adhesivos con temperaturas de aplicación más bajas, cambiar a boquillas de pulverización de fibra fina o hacer la transición a procesos de unión ultrasónica.
¿Se puede imprimir la película de respaldo de PE transpirable en línea?
Sí. Las películas se pueden imprimir utilizando prensas flexográficas y rotogravure en línea o fuera de línea. La superficie no polar del polietileno requiere tratamiento de descarga corona para elevar la energía superficial entre 38 y 44 dynes/cm, asegurando una adecuada adhesión de la tinta. Los impresores deben usar tintas con balances de solvente que se sequen rápidamente sin hinchar la delgada red de PE o causar agrietamiento por estrés inducido por solventes.
¿Qué causa la pérdida de transpirabilidad después de laminar la película a una red no tejida?
La pérdida de MVTR después de la laminación generalmente se debe a la aplicación excesiva de adhesivo. Utilizar un recubrimiento de adhesivo de ranura continua sella los micro-voids en la superficie de la película, impidiendo que el vapor entre en los caminos. Usar métodos de aplicación de spray en espiral, soplado en fusión o patrones mantiene la mayoría de la superficie microporosa abierta, preservando la transpirabilidad.
Asociación de Ingeniería y Consulta Técnica
Optimizar la estabilidad de la red, la transpirabilidad y el rendimiento mecánico a altas velocidades de máquina requiere una estrecha colaboración entre la ciencia de materiales y el diseño de equipos de conversión. Para la integración de líneas especializadas, evaluaciones técnicas de plataformas de conversión diseñadas y configuraciones de herramientas adaptadas a las especificaciones de su película, contacte al equipo de ingeniería attina@kimbersolution.com / scarlet@kimbersolution.com.