
Die Herstellung von absorbierenden Hygieneprodukten erfordert ein genaues Gleichgewicht zwischen absoluter Barriereintegrität und physiologischem Komfort. Traditionelle Polyethylenbarrieren, die undurchlässig für Flüssigkeiten sind, wirken als thermische und dampfdämmende Isolatoren, die die Feuchtigkeitsansammlung innerhalb von Einwegwindeln und Damenhygienepads beschleunigen. Dieses thermisch-dampfdurchlässige Mikroklima beeinträchtigt die Hautgesundheit erheblich, erhöht den transepidermalen Wasserverlust und macht die Haut anfällig für Erythem. Die Überwindung dieser Konstruktionsbeschränkung führte zur Entwicklung der atmungsaktiven PE-Rückseitenfolie, einer mikroporösen Membrantechnologie, die die Diffusion von Luft und Schweiß ermöglicht und gleichzeitig als totale Barriere gegen Flüssigkeiten fungiert.
Moderne Hygienefertigungslinien, die mit Geschwindigkeiten von bis zu 1.000 Metern pro Minute arbeiten, erfordern ultra-konstante mechanische Spezifikationen. Die Wechselwirkung zwischen der Rohharzformulierung, den Compoundierungsparametern, der maschinellen Richtungsdehnung und den anschließenden Umwandlungseigenschaften bestimmt sowohl die Produktivität der Produktionslinie als auch die dermatologischen Kennzahlen der Endbenutzerhaut.
Polymerphysik und der mikroporöse Bildungsmechanismus
Atmungsaktivität in kontinuierlichen Polyolefinfolien beruht nicht auf mechanischen Makroperforationen, die Flüssigkeitstransmissionswege einführen. Stattdessen wird die Atmungsaktivität durch die Bildung von submikronen interfacialen Hohlräumen erreicht, die allgemein als Kavitation bezeichnet wird. Dieses Phänomen beruht auf der genauen Kombination von unpolaren Polymeren und mineralischen Füllstoffen, gefolgt von thermisch-mechanischer Orientierung.
Dynamik der Rohstoffformulierung
Die Standardzusammensetzung für atmungsaktive Rückseitenfolien umfasst eine präzise Mischung aus linearem, niedrigdichtem Polyethylen (LLDPE), kombiniert mit hohen Konzentrationen von fein gemahlenem, oberflächenbehandeltem Calciumcarbonat (CaCO3). LLDPE bietet die Dehnung, Reißfestigkeit und den Zugmodul, die für die Handhabung des Materials erforderlich sind, während fraktionierte Schmelzindex-niedrigdichtes Polyethylen (LDPE) oder hochdichtes Polyethylen (HDPE) hinzugefügt werden, um die Schmelzfestigkeit und Verarbeitbarkeit während der Extrusionsphase anzupassen.
Auswahl der Polymermatrix: Metallocen-katalysiertes LLDPE (mLLDPE) wird typischerweise wegen seiner engen Molekulargewichtsverteilung gewählt, was eine gleichmäßige mechanische Spannungsverteilung unter Orientierung ergibt.
Spezifikation des mineralischen Füllstoffs: Calciumcarbonat macht typischerweise 45 % bis 60 % des Gesamtgewichts der Verbindung aus. Die Partikelgrößenverteilung ist entscheidend; ein durchschnittlicher Durchmesser (d50) zwischen 0,8 und 1,5 Mikron ist Standard. Die Partikel müssen mit Stearinsäure beschichtet werden, um die Grenzflächenenergie zu reduzieren, Agglomeration zu verhindern und eine gleichmäßige Dispersion innerhalb der Polyolefinschmelze zu gewährleisten.
Der Kavitationprozess über maschinelle Richtungsorientierung (MDO)
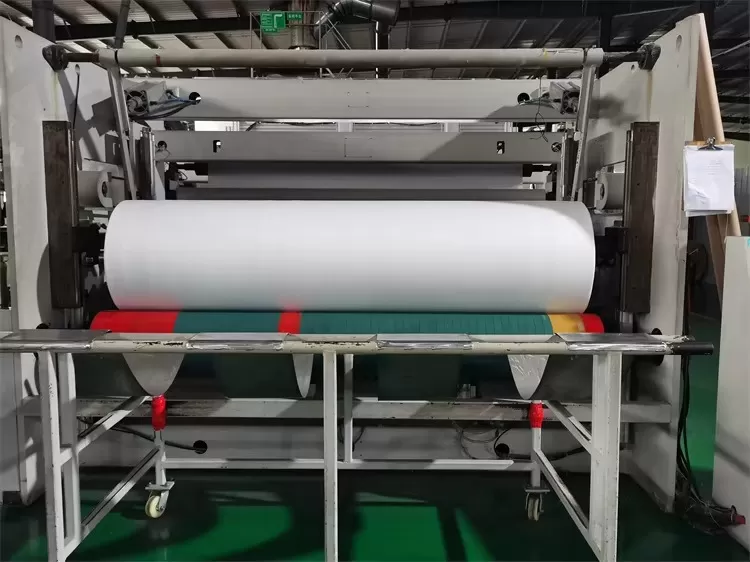
Der Übergang von einem festen, nicht atmungsaktiven gegossenen oder geblasenen Blatt zu einer durchlässigen Membran erfolgt durch kontrollierte monoaxiale Dehnung in der Maschinenrichtung. Nach dem anfänglichen Filmguss tritt das Blatt in eine MDO-Einheit ein, die mit einer Abfolge von Vorheiz-, Dehnungs- und Glühwalzen ausgestattet ist.
Wenn die polymer-mineralische Matrix über ihren Fließpunkt bei Temperaturen unter dem Schmelzpunkt des Polymers (typischerweise zwischen 60 °C und 90 °C) gezogen wird, dehnt sich die duktilen Polyethylenmatrix aus. Die starren Calciumcarbonatpartikel, die nicht in der Lage sind, plastische Deformationen zu erleiden, widerstehen dieser Dehnung. Diese physikalische Trennung führt dazu, dass die Polymerketten sich von der Oberfläche der mit Stearinsäure behandelten Mineralien ablösen, wodurch Milliarden von mikroskopischen Hohlräumen entstehen.
Diese erzeugten Mikro-Hohlräume bilden einen gewundenen dreidimensionalen Weg durch die Dicke der Folie. Einzelne Hohlräume haben einen Durchmesser von durchschnittlich zwischen 0,1 und 1,0 Mikron. Da ein Wasserdampfmolekül einen ungefähren kinetischen Durchmesser von 0,0004 Mikron hat, diffundiert es durch diese Kanäle unter Dampfdruckdifferenzen. Ein Wassertropfen, der durch Oberflächenspannung zusammengehalten wird, hat einen Durchmesser von über 100 Mikron und kann diese hydrophoben Wege ohne externen Druck, der den Durchbruchschwellenwert der Membran überschreitet, nicht durchdringen.
Extrusions- und Orientierungsverarbeitungsparameter
Die Verarbeitung einer atmungsaktiven PE-Rückseitenfolie erfordert eine fein abgestimmte thermische Kontrolle und rheologische Anpassung während der Compoundierung und Extrusion. Zwei primäre Fertigungsmethoden dominieren den Sektor: Gießextrusion und Blasfolienextrusion, wobei die Gießfolie der vorherrschende Prozess für Hochvolumen-Umwandlungsanlagen ist.
Gießfolie vs. Blasfolie Verarbeitung
Die Gießextrusion bietet eine überlegene Maßhaltigkeit über quer gerichtete Profile, was für eine gleichmäßige Kavitation während des Dehnens entscheidend ist. Die geschmolzene Verbindung verlässt eine flache T-Düse und wird sofort auf einer temperaturkontrollierten Kühlwalze abgeschreckt. Diese schnelle Abkühlung unterdrückt die Kristallisation von Polyethylen und erhält eine amorphe Struktur, die die Hohlraumpopulation während der nachfolgenden Ziehschritte erleichtert.
Blasfolienlinien bieten ausgewogene biaxiale mechanische Eigenschaften, was die Rissfestigkeit in Längs- und Querrichtung verbessert. Die Aufrechterhaltung der Dickentoleranzen über große Breiten kann jedoch bei hohen Mineralbeladungen herausfordernd sein, wodurch die Dehnungstoleranzen im Nachgang variabler werden als bei hochpräzisen Gießplattformen.
Variablen der Maschinenrichtungsorientierung (MDO)
Das Ziehverhältnis im MDO-Bereich steuert direkt die Wasserdampfdurchlässigkeitsrate (MVTR) und die endgültigen Zugfestigkeitseigenschaften des Materials. Typische Ziehverhältnisse liegen zwischen 2,5:1 und 4,5:1.
Vorheizzone: Hebt das Material auf sein Orientierungsfenster, ohne vorzeitige plastische Deformation zu induzieren. Ungleichmäßiges Heizen erzeugt lokale Maßvariationen und Nackenprobleme.
Dehnungszone: Angetrieben von präzisen Differentialgeschwindigkeitswalzen. Die Länge des Ziehabstands bestimmt die Dehnrate; ein kurzer Abstand begrenzt das Nacken und ergibt eine gleichmäßigere Mikroporendichte.
Glüh- und Entspannungszone: Rekristallisiert die gezogenen Molekülketten unter leichter Spannung (typischerweise 3 % bis 7 % Entspannung). Dieser Schritt löst verbleibende innere Spannungen und reduziert die freie Schrumpfung, wenn die Folie erhöhten Trocknungs- oder Laminierungstemperaturen auf Umwandlungsanlagen ausgesetzt ist.
Ausbalancierung von MVTR, mechanischer Integrität und Basisgewicht
Ein primäres Ziel für die Ingenieurteams der Hygieneumwandlung ist es, die Filmdicke zu reduzieren, ohne die Eigenschaften der Flüssigkeitsbarriere oder die Lauffähigkeit zu beeinträchtigen. Während das Basisgewicht von historischen Benchmarks von 24–28 g/m² auf moderne Werte von 12–16 g/m² sinkt, verengen sich die operativen Margen erheblich.
Feuchtigkeitsdampfdurchlässigkeitsrate (MVTR) vs. Flüssigkeits-Hydrohead
Die Erhöhung der MVTR erfordert in der Regel eine höhere Füllstoffbeladung oder höhere Dehnungsverhältnisse, was ein dichteres Netzwerk von Mikrohohlräumen erzeugt. Überkavitation kann benachbarte Hohlräume verbinden und gerade Poren schaffen, die Flüssigkeitsleckagen unter hydrostatischer Last verursachen. Die Umwandlungsingenieure müssen ein Gleichgewicht basierend auf den Anwendungsanforderungen finden:
Standard Babypflege: 1.500 bis 3.000 g/m²/24h (getestet nach ASTM E96 oder gleichwertig). Dieser Bereich unterstützt trockene Hautbedingungen, während er eine robuste Barriere gegen kontinuierliche Feuchtigkeitsbelastungen von Windeln aufrechterhält.
Premium Erwachsene Inkontinenz- und medizinische Kleidung: 3.500 bis 5.500+ g/m²/24h. Diese Einstellungen erfordern eine hohe Dampfdurchlässigkeit, um Hautmazeration über längere Zeiträume zu verhindern, was eine eng kontrollierte Porenverteilung erfordert, um das Durchbrechen von Exsudat zu verhindern.
Reduzierung und Zugfestigkeitsmetriken
Die Senkung des Basisgewichts beeinflusst die Handhabung der Bahntension auf Hochgeschwindigkeitslinien. Reduzierte Filme können sich unter normalen Bahntensionen dehnen, was zu Ausrichtungsfehlern, Abweichungen beim Markieren und Registrierungsproblemen bei Klebeanwendungen führt. Die nachfolgende Tabelle veranschaulicht die mechanischen Änderungen, die bei üblichen Filmgewichten auftreten.
| Parameter | Standardmaß | Reduziertes Standardmaß | Ultra-Leicht-Benchmark |
|---|---|---|---|
| Basisgewicht (g/m²) | 18 – 22 | 14 – 16 | 11 – 13 |
| Durchschnittliche MVTR (g/m²/24h) | 2.500 – 3.200 | 3.000 – 4.000 | 3.500 – 5.000 |
| Zugfestigkeit MD (N/25mm) | ≥ 12.0 | ≥ 9.0 | ≥ 6.5 |
| Dehnung bis zum Bruch MD (%) | 180 – 250 | 150 – 220 | 120 – 180 |
| Hydrostatischer Kopf (mbar) | > 180 | > 150 | > 120 |
Integration von Hochgeschwindigkeitsumwandlung und Laminierungsparametern
In Hochgeschwindigkeitsproduktionsumgebungen wird der rohe atmungsaktive PE- Rückseitenfilm selten isoliert verwendet. Um eine textile Oberfläche zu erzeugen, wird der Film mit einem leichten Vliesmaterial laminiert, typischerweise einem 10 bis 15 g/m² Spunbond-Polypropylen (PP) oder Polyethylen/Polypropylen (PE/PP) Bikomponenten-Web, was eine stoffähnliche textile Rückseite (TBS) erzeugt.
Laminierungstechnologien: Hot-Melt-Kleber vs. Ultraschall-Bonding
Das Verbinden dieser Schichten auf Hochgeschwindigkeitsbahnen erfordert konstante Verarbeitungsbedingungen. Bei der Laminierung mit Hot-Melt-Kleber, der aus synthetischen Elastomeren (wie SBS oder SEBS) formuliert ist, verwenden Umwandler Slot-Düsen-, Sprüh- oder Mehrperlen-Anwendungsmuster. Die Kleber-Temperaturen müssen streng kontrolliert werden; hohe thermische Energie kann die dünne PE-Membran schmelzen und Pinholes erzeugen, die die Flüssigkeitsretention ruinieren. Die Kleber-Zugaben wiegen typischerweise zwischen 1,0 und 2,5 g/m².
Ultraschall-Bonding beseitigt die Notwendigkeit für Hot-Melt-Kleber, indem es hochfrequente mechanische Vibration verwendet, um Kontaktpunkte zu schmelzen. Diese Methode vermeidet den MVTR-Verlust, der auftritt, wenn Kleber die Mikrohohlräume bedeckt. Das Betreiben von Ultraschallgeräten bei Geschwindigkeiten über 600 Meter pro Minute erfordert jedoch eine spezialisierte Bahnachse und eine Kontrolle des Abstands zwischen Amboss und Horn. Geräte, die von Herstellern wie KIMEPR entwickelt wurden, sind in Umwandlungsströme integriert, um die Bahntension zu steuern und eine gleichmäßige Bonding zu gewährleisten, was hilft, Bahnwanderung oder Delaminierung während der Hochgeschwindigkeitsproduktion zu verhindern.
Webkontrolle, statische Minderung und Schneiddynamik
Die Einbeziehung großer Mengen mineralischer Füllstoffe verändert die Oberflächenenergie und die elektrische Leitfähigkeit der Folie. Atmungsaktive Folien sammeln statische Ladungen während des Abwickelns, ziehen Umgebungsstaub an und verursachen ein Haften der Bahnen, das das nachgelagerte Schneiden und Falten unterbricht.
Rotationsschneideeinrichtungen müssen rasiermesserscharfe, präzise abgestimmte Hartmetallklingen verwenden. Eine stumpfe Klingenkante kann quer gerichtete Mikrorisse an den Bahnkanten verursachen. Angesichts der in der MDO-Einheit eingeführten Richtungsorientierung können Kantenfehler vollständige Bahnbrüche entlang der Umwandlungslinie auslösen, was zu ungeplanten Ausfallzeiten führt.
Anwendungsvertikale: Hygiene, Gesundheitswesen und Schutzbarrieren
Die Integration von atmungsaktiven PE-Rückseitenfolien erstreckt sich über mehrere Endverbrauchermärkte, die jeweils unterschiedliche Leistungsgrenzen und Regulierungsanforderungen aufweisen.
Baby Windelsysteme
Babyswindeln stellen das größte kommerzielle Volumen für atmungsaktive Barrieren dar. In diesem Segment verhindert die Folie das Austreten von Flüssigkeiten, während sie Wasserdampf entweichen lässt, was hilft, Windelausschlag zu verhindern. Die Folie muss auch hochauflösenden Flexodruck mit wasser- oder lösungsmittelbasierten Farben akzeptieren, was nachhaltige Corona-Behandlungsniveaus (typischerweise 38 bis 44 dynes/cm) ohne Pinholes erfordert.
Erwachsenen-Inkontinenzprodukte
Produkte für Erwachsene mit Inkontinenz erfordern Rückseiten, die höheren hydraulischen Drücken aus großen Volumenvakuum standhalten, während sie die Dampfdurchlässigkeit aufrechterhalten. Da diese Benutzer oft über längere Zeiträume sitzen oder bettlägerig sind, müssen die hydrostatischen Druckwerte das Gewicht, das der menschliche Körper ausübt, überschreiten, um ein Durchfeuchten zu verhindern, während sie gleichzeitig unter strengen Anforderungen an die Gesamtgeräuschlosigkeit betrieben werden, um die Würde des Benutzers zu wahren.
Medizinische Schutzkleidung
Im medizinischen Bereich dienen atmungsaktive Rückseiten als Komponenten in chirurgischen Tüchern, Isolierkitteln und Schutzkleidung. Diese Anwendungen erfordern eine virale und bakterielle Barriereleistung sowie Atmungsaktivität, um Hitzestress bei den Arbeitern zu verhindern. Folien in dieser Kategorie müssen die biologischen Barriereanforderungen, wie ASTM F1670 und F1671, erfüllen, während sie ihre mechanischen Barriereeigenschaften nach Sterilisation mit Ethylenoxid (EtO) oder Gamma-Strahlung beibehalten.
Qualitätssicherungsprotokolle und standardisierte Tests
Die Überprüfung der Leistungsstabilität über extrudierte Masterrollen erfordert standardisierte mechanische und analytische Qualitätskontrollregime.
Testmethoden zur Feuchtigkeitsdampfdurchlässigkeit
MVTR-Messungen bestimmen die Masse des Wasserdampfs, der über eine spezifizierte Oberfläche in einem 24-Stunden-Zyklus hindurchgeht. Standardisierte Testmethoden umfassen:
ASTM E96 (Gravimetrische Methode): Verwendet Desinfektionsmittel- oder Wasserschalen-Systeme. Es ist der absolute Referenzstandard, obwohl die Testzyklen von 8 bis 24 Stunden reichen.
Elektrolytische Detektion / Infrarotsensorik: Moderne Laborgeräte, wie Lyssy-Instrumente, liefern innerhalb von Minuten kalibrierte Ergebnisse, indem sie Änderungen der relativen Luftfeuchtigkeit in einer isolierten Kammer messen. Dieses schnelle Testen ermöglicht zeitnahe Anpassungen der Zugbedingungen der MDO-Linie.
Hydrostatischer Druck (Hydrohead) Bestimmung
Bewertet nach AATCC 127 oder ISO 811, bewertet dieser Test die Flüssigkeitsbarrierekapazität der Folie. Der Wasserdruck wird auf eine 100 cm² große Probenoberfläche bei einer konstanten Anstiegsrate (typischerweise 10 oder 60 mbar/min) angewendet, bis drei Tropfenleckagen die Membran durchbrechen. Gut kavitiert Folien müssen ihre Barriereintegrität über die spezifizierten Schwellenwerte hinaus halten, ohne sich zu dehnen oder Pinholes zu entwickeln.
Pinhole- und Sichtinspektionssysteme
Moderne Extrusions- und Umwandlungsanlagen verlassen sich auf automatisierte Zeilenkamera- und elektrostatische Entladungsdetektoren. Mikroskopische Pinholes, verursacht durch nicht dispergierte mineralische Agglomerate, kontaminierte Gelpartikel oder thermische Risse, werden in Echtzeit markiert. Defektkoordinaten werden protokolliert, um eine automatisierte Ablehnung während der endgültigen Windelmontage zu ermöglichen.
Technische Iterationen: Fortschritte in der Formulierung und Nachhaltigkeit
Die Vorschriften des Hygienemarktes und die Nachfrage der Verbraucher treiben die Hersteller weiterhin in Richtung nachhaltiger, kohlenstoffarmer Fußabdrücke. Diese Erwartungen erfordern von Rohstoff- und Maschinenbauern, Polymerkonfigurationen und Verarbeitungssysteme zu verfeinern.
Ein Hauptaugenmerk liegt auf der Verringerung der Abhängigkeit von fossilen PE-Harzen. Der Ersatz herkömmlicher Rohstoffe durch biobasierte LLDPE, die aus Zuckerrohr- Ethanol gewonnen wird, produziert ein chemisch identisches Drop-in-Polymer, das etablierte Kavitation und Umwandlungseigenschaften beibehält, ohne dass Maschinenkonfigurationen erforderlich sind.
Die Branche arbeitet auch daran, post-consumer recycelte (PCR) und post-industrial recycelte (PIR) Polyolefine zu integrieren. Während das Mischen hoher Anteile von recycelten Polyolefinen in ultradünne mikroporöse Matrizen technische Herausforderungen mit sich bringt—wie variable Schmelzindizes und Rückstände, die Pinholes verursachen—ermöglicht die kontrollierte Verarbeitung funktionale Strukturen. Produktionsplattformen, die von KIMEPR entwickelt wurden, integrieren weiterhin adaptive Spannungsloops und fortschrittliche Extrusionsgeometrien, was es ermöglicht, diese nachhaltigen Polymermischungen ohne Kompromisse bei der Linienausstoßgeschwindigkeit oder strukturellen Zuverlässigkeit zu betreiben.
Häufig gestellte Fragen
Was ist der primäre operationale Unterschied zwischen atmungsaktiver Folie und mikroporöser Folie?
Im Hygienefertigungssektor werden die Begriffe oft synonym verwendet. Atmungsaktive Folie bezieht sich auf die funktionale Leistung—die Übertragung von Wasserdampf bei gleichzeitiger Blockierung von Flüssigkeiten—während mikroporöse Folie den strukturellen Mechanismus beschreibt. Eine mikroporöse Folie erreicht diese Atmungsaktivität über Milliarden von Submikron-Voids, die durch mineralische Entbonding erzeugt werden, im Gegensatz zu monolithischen Folien, die Feuchtigkeit durch molekulare Absorption und Festkörperdiffusion transportieren.
Warum ist die Größe der Calciumcarbonat-Aggregate während der Extrusion wichtig?
Wenn das Calciumcarbonat grobe Partikel größer als 3 bis 5 Mikrometer enthält oder wenn die Oberflächenbeschichtung mit Stearinsäure ungleichmäßig ist, wird der Füllstoff in der Schmelze agglomerieren. Während des nachgelagerten MDO-Streckprozesses erzeugen diese Cluster lokalisierte Hochstresskonzentrationen, die zu Pinholes und Folienrissen anstelle von gleichmäßigen Mikro-Voids führen. Dieses Problem verschlechtert die Hydrohead-Barriereleistung und verursacht Webbrüche.
Wie beeinflusst das Herabsetzen der Dicke von atmungsaktiver PE-Rückseitenfolie die Heißschmelzlaminierung?
Wenn die Foliendicke unter 14 gsm fällt, verringert sich die gesamte thermische Masse. Wenn der Heißschmelzkleber auf die dünne Folie trifft, kann die Restwärme durch das Polyolefin-Web schmelzen, was zu Durchbrandfehlern und strukturellen Ausfällen führt. Verarbeiter müssen Klebstoffe mit niedrigeren Anwendungstemperaturen verwenden, auf feine Sprühdüsen umschalten oder auf ultraschallbasierte Verfahren umsteigen.
Kann atmungsaktive PE-Rückseitenfolie inline bedruckt werden?
Ja. Folien können mit inline oder offline Flexodruck- und Tiefdruckmaschinen bedruckt werden. Die unpolare Oberfläche von Polyethylen erfordert eine Corona-Entladung, um die Oberflächenenergie auf zwischen 38 und 44 dynes/cm zu erhöhen, um eine ordnungsgemäße Tintenhaftung zu gewährleisten. Drucker müssen Tinten mit Lösungsmittelverhältnissen verwenden, die schnell trocknen, ohne das dünne PE-Web aufzuschwellen oder lösungsmittelbedingte Spannungsrisse zu verursachen.
Was verursacht den Verlust der Atmungsaktivität nach der Laminierung der Folie auf einem Vliesstoff?
Der Verlust der MVTR nach der Laminierung resultiert typischerweise aus einer Überanwendung des Klebstoffs. Die Verwendung einer kontinuierlichen Slot-Düse zur Klebstoffbeschichtung versiegelt die Mikrohohlräume auf der Folienoberfläche und verhindert, dass Dampf in die Wege eindringt. Die Verwendung von Spiral-Sprüh-, Melt-Blown- oder Musteranwendungsmethoden hält die Mehrheit der mikroporösen Oberfläche offen und bewahrt die Atmungsaktivität.
Ingenieure Partnerschaft und technische Beratung
Die Optimierung der Stabilität des Vliesstoffs, der Atmungsaktivität und der mechanischen Leistung bei hohen Maschinen Geschwindigkeiten erfordert eine enge Zusammenarbeit zwischen Materialwissenschaft und Konstruktion von Umrüstungsausrüstungen. Für spezialisierte Linienintegration, technische Bewertungen von entwickelten Umwandlungsplattformen und Werkzeugkonfigurationen, die auf Ihre Folien-Spezifikationen zugeschnitten sind, kontaktieren Sie das Ingenieurteam attina@kimbersolution.com / scarlet@kimbersolution.com.