
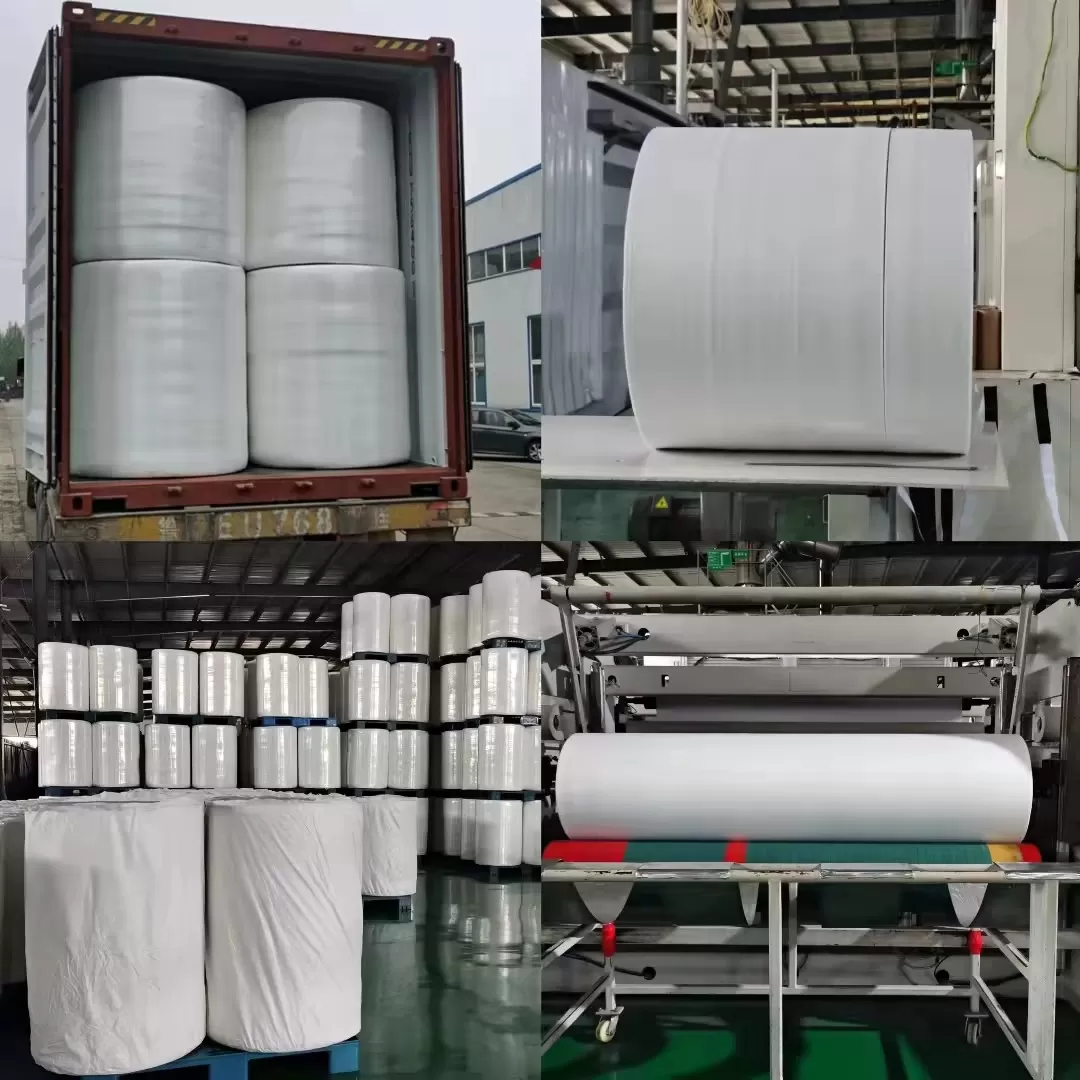
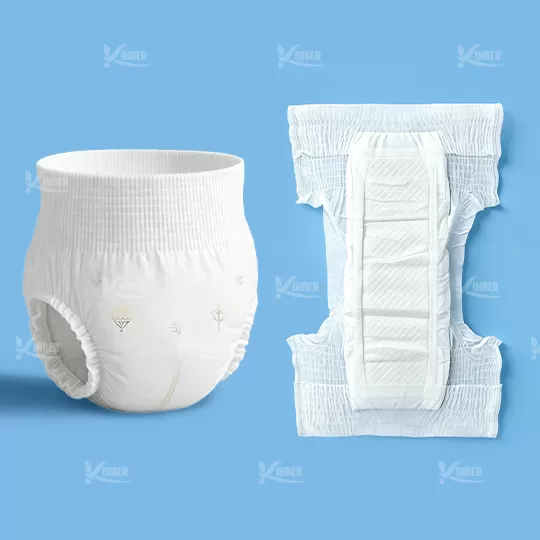
Les consommateurs modernes exigent des couches qui ressemblent à de véritables sous-vêtements. Ils rejettent les feuilles en plastique bruyantes et froissées des décennies passées. Ils veulent de la douceur, un mouvement silencieux et une protection contre les fuites fiable.
Ce changement de marché a contraint les transformateurs d'hygiène à améliorer leurs stratégies de matières premières. Matériau de support semblable à du tissu sert désormais de référence incontestée tant pour les couches pour bébés que pour les produits d'incontinence pour adultes.
Chez KIMBER, nous soutenons les transformateurs du monde entier alors qu'ils passent à des substrats laminés modernes. Atteindre un attrait tactile élevé tout en maintenant une efficacité élevée des usines nécessite une bonne compréhension du comportement des polymères, de la tension des machines et de la physique de la stratification.
Anatomie du Matériau de Support Semblable à du Tissu Moderne
Un matériau de support semblable à du tissu n'est pas un film unique et monolithique. C'est un composite multi-couches conçu pour bloquer les liquides tout en maintenant une sensation textile douce à l'extérieur du vêtement.
La structure repose sur deux couches fonctionnelles essentielles :
Le Noyau Intérieur Fonctionnel : Une fine couche barrière contre les liquides, généralement fabriquée à partir de polyéthylène (PE) coulé ou soufflé. Dans les configurations premium, les transformateurs utilisent un film PE respirant rempli de particules de carbonate de calcium (CaCO3). L'étirement de ce film crée des millions de pores microscopiques qui permettent à la vapeur d'eau de s'échapper tout en enfermant les liquides à l'intérieur.
La Couche de Contact Extérieure : Un non-tissé de support, généralement en polypropylène (PP) spunbond ou en non-tissés ultra-doux liés par air. Ce substrat donne à la couche sa texture de tissu, élimine les irritations cutanées et empêche l'accumulation de condensation externe.
La conception de cette structure hybride nécessite de trouver le bon équilibre entre l'épaisseur du film, le poids du non-tissé et la masse adhésive. Une petite erreur dans le denier des fibres ou la formulation des polymères peut ruiner la capacité de fonctionnement à grande vitesse sur le sol de transformation.
Comparaison des Technologies de Stratification
Les fabricants d'hygiène lient le non-tissé et le film barrière ensemble en utilisant trois technologies de stratification principales. Chaque système exige des paramètres de fonctionnement spécifiques et des configurations de machines distinctes.
1. Stratification par Adhésif Thermofusible
Les systèmes thermofusibles pulvérisent ou appliquent par fente des adhésifs à base de caoutchouc synthétique entre le non-tissé et le film PE. Cette technique offre de larges fenêtres de fonctionnement et gère facilement des poids de substrat divers.
Cependant, l'utilisation de poids de colle excessifs rigidifie le laminate et augmente le coût des matières premières. Un excès d'adhésif peut également transparaître à travers des non-tissés légers, contaminant les rouleaux de traitement en aval.
2. Stratification par Extrusion et Thermique
Le collage thermique utilise la chaleur et la pression de calandre pour souder directement des fibres polyoléfines compatibles au film PE sans colle. La stratification par extrusion coule un film de polymère fondu directement sur le substrat non-tissé en mouvement.
Ces méthodes éliminent les coûts d'adhésif et éradiquent les odeurs chimiques. Cependant, les fenêtres de fonctionnement sont étroites. Une chaleur excessive brûlera les films fins, tandis qu'une température inadéquate entraîne une délamination sévère du non-tissé.
3. Liaison Ultrasonique
Les cornes ultrasoniques génèrent une friction acoustique localisée pour fusionner les fibres à la couche barrière à des points de soudure désignés. Ce processus propre et économe en énergie crée des composites exceptionnellement doux.
Le compromis réside dans les limites de vitesse du web. L'outillage ultrasonique nécessite un positionnement précis de l'enclume et une rigidité mécanique, rendant la conversion ultra-rapide difficile à stabiliser sans une ingénierie de ligne robuste.
Spécifications techniques : La liste de contrôle du fabricant
Se procurer et traiter des matériaux de support semblables à du tissu nécessite une validation rigoureuse des propriétés physiques brutes. Les responsables de l'atelier et les équipes de contrôle qualité doivent évaluer quatre indicateurs de performance critiques.
Taux de transmission de vapeur d'eau (MVTR)
La respirabilité empêche la macération de la peau et l'érythème fessier. Le laminage de film PE respirant doit fournir des valeurs MVTR contrôlées, généralement comprises entre 1 500 et 4 500 g/m²/24h selon les climats régionaux.
Les produits pour bébés à usage diurne fonctionnent bien dans des plages de respirabilité modérées. Les lignes premium pour la nuit et les soins aux adultes exigent des notes plus élevées pour éliminer une forte humidité sans permettre l'accumulation d'humidité à la surface.
Résistance à la traction et allongement
Les lignes de conversion de couches modernes fonctionnent à des vitesses comprises entre 500 et 1 000 produits par minute. Le composite doit résister à des forces de traction intenses dans la direction de la machine (MD) sans se rompre.
Il doit également maintenir une flexibilité dans la direction transversale (CD) pour éviter les déchirures des ailes latérales lorsque les soignants appliquent des bandes mécaniques. Un équilibre optimal prévient les arrêts coûteux de la ligne causés par des ruptures inattendues du web.
Performance de la tête hydrostatique
Une texture douce ne signifie rien si le liquide s'infiltre sous le poids du corps. La barrière microporeuse doit résister à une pression hydrostatique d'eau généralement supérieure à 120 à 150 mbar.
Une haute résistance aux perforations garantit que le support maintient son étanchéité même lorsque des charges mécaniques dynamiques compressent le noyau absorbant saturé à l'intérieur.
Enregistrement d'impression flexographique
Les supports modernes présentent des motifs pastel doux, des indicateurs d'humidité et des marqueurs de taille. La surface du matériau doit maintenir une énergie de surface uniforme (niveaux de dyne) pour maintenir les encres sans solvant propres.
Les films instables se déforment sous la chaleur et la tension, provoquant un flou d'enregistrement et un saignement graphique qui diminuent l'apparence du produit.
Pièges de la ligne de conversion : Manipulation des supports à grande vitesse
Mettre à jour votre catalogue pour inclure des composites semblables à du tissu introduit des défis mécaniques à l'intérieur de la ligne de couches. Les opérateurs rencontrent souvent des problèmes de fonctionnement lors de l'utilisation de matériaux à faible grammage.
Une distribution de tension inégale à travers le composite en film non tissé provoque un enroulement des bords et des plis. Étant donné que le film et le non tissé s'étirent à des taux différents, un étalonnage de frein inexact crée un dérive du web qui perturbe le pliage final du produit.
Les chutes de matériau posent un autre problème récurrent. La découpe des bords extérieurs sur des rouleaux continus crée un gaspillage substantiel de matières premières, augmentant les coûts unitaires à chaque changement de poste.
Les machines anciennes rencontrent fréquemment des bourrages lorsqu'elles alimentent des composites semblables à du tissu à faible GSM. Les anciens systèmes de vide, barres statiques et enclumes à couteau tirent et déchirent les films fins, faisant chuter l'OEE (Efficacité Globale de l'Équipement) de la ligne.
Comment KIMBER protège vos marges opérationnelles
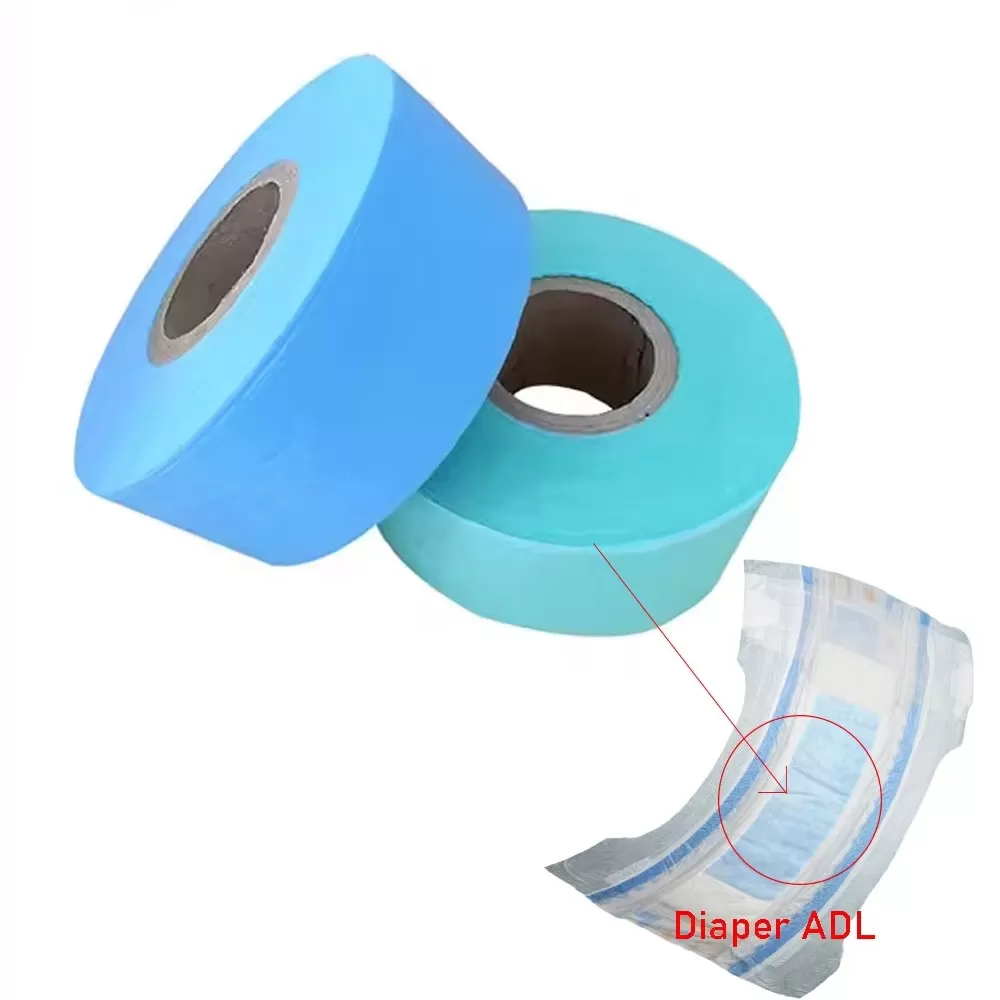
Maîtriser la fabrication de supports de couches exige plus que d'acheter des matières premières sur le marché ouvert. Cela nécessite une intégration profonde entre la mécanique des machines, la dynamique du web et la chimie des polymères. C'est là que KIMBER intervient.
Avec plus de deux décennies d'exécution d'équipements d'hygiène à l'échelle mondiale, KIMBER aide les marques de couches à se procurer des matières premières d'hygiène fiables et à optimiser leurs équipements de manipulation de web. Nous évaluons votre MVTR cible, vos objectifs de résistance à la traction et vos sélections de non-tissés pour construire des recettes opérationnelles fiables.
Pour éliminer les déchets, KIMBER conçoit des retrofits de coupe Zero-Trim propriétaires pour les machines à couches existantes et nouvelles. Nos configurations zero-trim modifient l'application de web continu, permettant aux entreprises d'économiser des milliers de dollars chaque mois en récupération de déchets de coupe.
Nous analysons le Coût Total de Possession (TCO) sur l'ensemble de votre empreinte. En associant des poids de matériaux optimisés avec des entraînements de tension réingénierés ou des machines entièrement rénovées clés en main, nous protégeons vos marges bénéficiaires des hausses de prix des résines.
Questions Fréquemment Posées
Q1 : Quel est le poids de base standard pour un film de fond semblable à du tissu ?
A1 : La plupart des couches pour bébés standard utilisent un composite allant de 22 à 30 gsm (grammes par mètre carré). Cela combine généralement un film PE respirant de 12-16 gsm avec un non-tissé PP spunbond de 10-14 gsm.
Q2 : Pourquoi notre matériau de film de fond semblable à du tissu se délamine-t-il lors de la coupe ?
A2 : La délamination indique généralement un ajout d'adhésif insuffisant, une mauvaise uniformité de température de calandre ou des couteaux rotatifs émoussés. Des tensions de web inégales tirant le film loin du non-tissé pendant l'alimentation provoqueront également la séparation des couches.
Q3 : Un film PE respirant peut-il provoquer de la transpiration sur l'extérieur de la couche ?
A3 : Oui. Dans des environnements à forte humidité, les films de fond à MVTR élevé évacuent rapidement l'air humide. Si l'air à l'extérieur de la couche est plus frais, cette vapeur se condense en gouttes d'eau sur le non-tissé, que les consommateurs prennent pour des fuites.
Q4 : Comment les usines peuvent-elles réduire la dérive du web lors de l'alimentation de laminés légers non-tissés ?
A4 : Vous avez besoin d'un contrôle de tension moderne pour les machines à couches. Cela inclut des cellules de charge à plusieurs étages, des dérouleurs servo-actifs, des rouleaux de nip entraînés et des guides de bord de web ultrasoniques qui s'ajustent pour le cambrage dans les rouleaux de matières premières.
Q5 : Notre usine peut-elle utiliser des films de fond semblables à du tissu à faible GSM sur des machines de conversion plus anciennes ?
A5 : Oui, mais les équipements plus anciens nécessitent généralement des dérouleurs servo améliorés, des rouleaux à faible friction, des systèmes de décharge électrostatique et des chemins de transfert à vide modernes conçus par des spécialistes du retrofit d'hygiène comme KIMBER.
Améliorez l'Efficacité de Votre Fabrication d'Hygiène
Choisir le bon matériau de film de fond semblable à du tissu vous aide à offrir le confort que les consommateurs exigent sans sacrifier l'efficacité au sol. Protégez votre ligne de production contre des taux de déchets élevés, la délamination et les ruptures de web.
Partenaire avec KIMBER pour la conception de machines clés en main, les retrofits de déchets Zero-Trim et l'ingénierie TCO complète. Contactez notre bureau d'ingénierie aujourd'hui à scarlet@kimbersolution.com pour auditer votre ligne de conversion et rationaliser vos coûts de matériaux d'hygiène.