
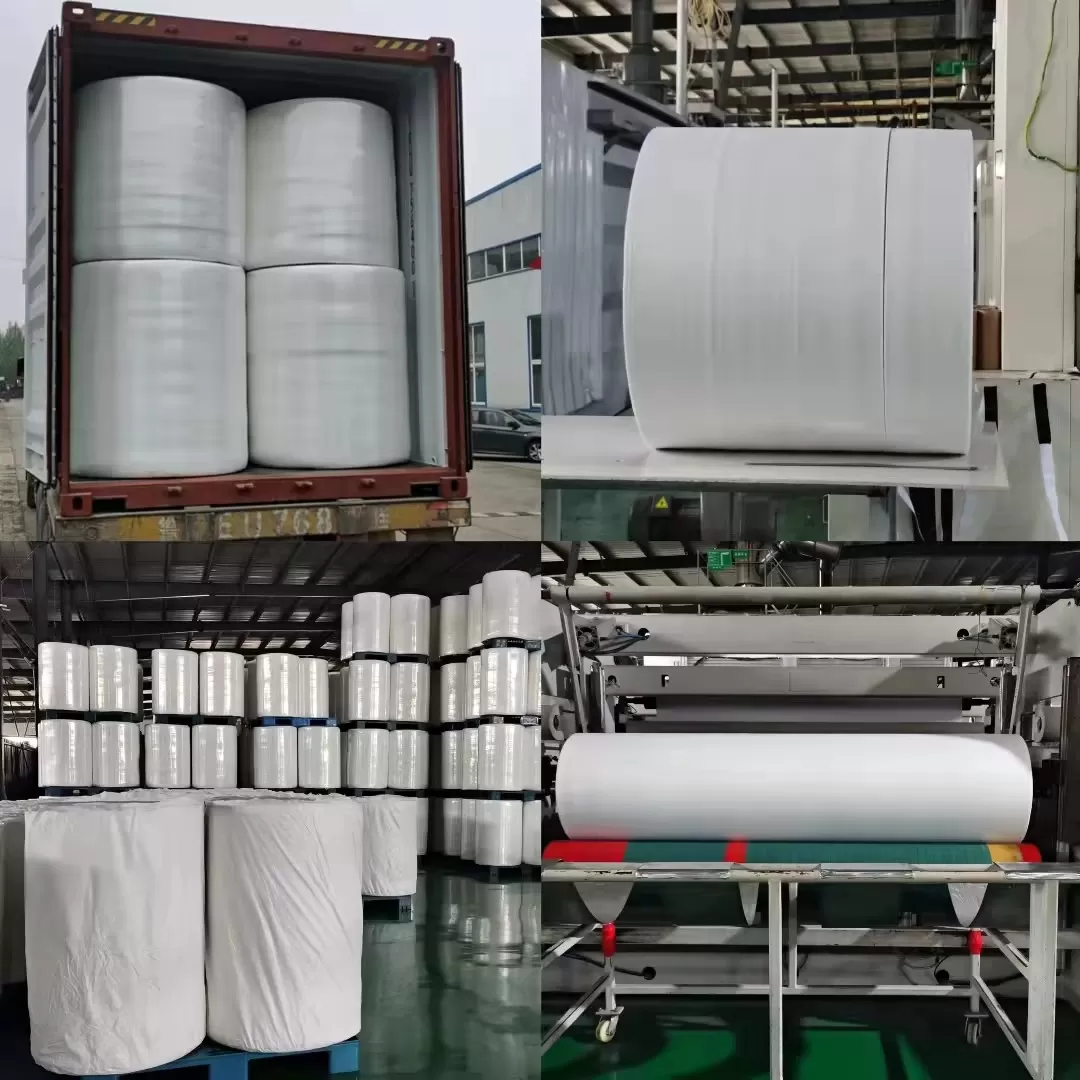
Moderne Verbraucher verlangen nach Windeln, die sich wie echte Unterwäsche anfühlen. Sie lehnen die knisternden, lauten Kunststofffolien vergangener Jahrzehnte ab. Sie wollen Weichheit, leise Bewegungen und zuverlässigen Schutz vor Undichtigkeiten.
Dieser Marktwechsel hat Hygienewandler gezwungen, ihre Rohstoffstrategien zu verbessern. Stoffähnliches Rückseitenmaterial dient jetzt als der unbestrittene Maßstab für sowohl Babywindeln als auch Produkte für die Inkontinenz bei Erwachsenen.
Bei KIMBER unterstützen wir Wandler weltweit, während sie auf moderne Laminatsubstrate umsteigen. Hohe taktile Anziehungskraft zu erreichen, während die Effizienz der Anlage hoch bleibt, erfordert ein festes Verständnis des Polymerverhaltens, der Maschinenspannung und der Laminierungsphysik.
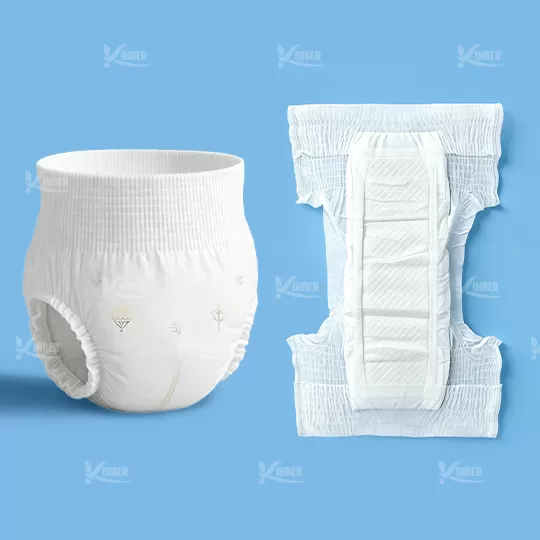
Anatomie des modernen stoffähnlichen Rückseitenmaterials
Ein stoffähnliches Rückseitenmaterial ist kein einzelner, monolithischer Film. Es ist ein entwickelter, mehrschichtiger Verbund, der dafür konzipiert ist, Flüssigkeiten abzuhalten und gleichzeitig ein weiches, textilähnliches Handgefühl auf der Außenseite des Kleidungsstücks zu bewahren.
Die Struktur beruht auf zwei wesentlichen funktionalen Schichten:
Der funktionale innere Kern: Eine dünne Flüssigkeitsbarriere-Schicht, typischerweise aus gegossenem oder geblasenem Polyethylen (PE). In Premium-Konfigurationen verwenden Wandler eine atmungsaktive PE-Folie, die mit Calciumcarbonat (CaCO3) Partikeln gefüllt ist. Das Dehnen dieser Folie erzeugt Millionen von mikroskopischen Poren, die es ermöglichen, dass Wasserdampf entweicht, während Flüssigkeiten im Inneren eingeschlossen bleiben.
Die äußere Kontaktlage: Ein Vliesrückseitenmaterial, normalerweise aus Spunbond-Polypropylen (PP) oder ultraweichen luftdurchlässigen Vliesstoffen. Dieses Substrat verleiht der Windel ihre Stofftextur, beseitigt Hautreizungen und verhindert die Ansammlung von äußerer Kondensation.
Die Konstruktion dieser hybriden Struktur erfordert das Finden des richtigen Gleichgewichts zwischen Folienstärke, Vliesgewicht und Klebemasse. Ein kleiner Fehler in der Faserfeinheit oder der Polymerformulierung kann die Hochgeschwindigkeitsverarbeitbarkeit auf dem Umwandlungsboden ruinieren.
Laminierungstechnologien im Vergleich
Hygienehersteller verbinden das Vliesmaterial und die Barriereschicht mithilfe von drei Hauptlaminierungstechnologien. Jedes System erfordert spezifische Betriebsparameter und unterschiedliche Maschineneinstellungen.
1. Heißkleberlaminierung
Heißklebersysteme sprühen oder beschichten synthetisch gummiartige Klebstoffe zwischen dem Vlies und dem PE-Vlies. Diese Technik bietet breite Betriebsfenster und bewältigt verschiedene Substratgewichte problemlos.
Allerdings steif macht das Führen von übermäßigen Klebstoffgewichten das Laminat und erhöht die Rohstoffkosten. Übermäßiger Kleber kann auch durch leichte Vliesstoffe bluten und die nachgelagerten Verarbeitungswalzen kontaminieren.
2. Extrusion und thermische Laminierung
Thermisches Verkleben verwendet Wärme und Kalanderdruck, um kompatible Polyolefinfasern direkt an die PE-Folie zu schweißen, ohne Kleber. Die Extrusionslaminierung gießt einen geschmolzenen Polymerfilm direkt auf das sich bewegende Vliessubstrat.
Diese Methoden beseitigen Klebekosten und beseitigen chemische Gerüche. Allerdings sind die Betriebsfenster eng. Übermäßige Hitze verbrennt dünne Filme, während unzureichende Temperaturen zu schwerwiegenden Delaminierungen des Vlieses führen.
3. Ultraschallverbindung
Ultraschallhörner erzeugen lokalisierte akustische Reibung, um Fasern an den Barriereschichten an den vorgesehenen Schweißpunkten zu verschmelzen. Dieser saubere, energieeffiziente Prozess schafft außergewöhnlich weiche Verbundstoffe.
Der Kompromiss liegt in den Geschwindigkeitsgrenzen des Webs. Ultraschallwerkzeuge erfordern eine präzise Ambosspositionierung und mechanische Steifigkeit, was die Stabilisierung von ultrahochgeschwindigkeits Umwandlungen ohne robuste Linienengineering schwierig macht.
Technische Spezifikationen: Die Checkliste des Herstellers
Die Beschaffung und Verarbeitung von stoffähnlichem Rückseitenmaterial erfordert eine strenge Validierung der rohen physikalischen Eigenschaften. Betriebsleiter und Qualitätssicherungsteams müssen vier kritische Leistungskennzahlen bewerten.
Feuchtigkeitsdampfdurchlässigkeitsrate (MVTR)
Atmungsaktivität verhindert Hautmazeration und Windelausschlag. Atmungsaktive PE-Film Laminierung muss kontrollierte MVTR-Werte liefern, typischerweise zwischen 1.500 und 4.500 g/m²/24h, abhängig von den regionalen Klimabedingungen.
Babyprodukte für den Tagesgebrauch funktionieren gut bei moderaten Atmungsaktivitätsbereichen. Premium Übernacht- und Erwachsenenpflegeprodukte erfordern höhere Bewertungen, um hohe Feuchtigkeit abzuführen, ohne dass sich Oberflächenfeuchtigkeit ansammelt.
Zugfestigkeit und Dehnung
Moderne Windelumwandlungsanlagen arbeiten mit Geschwindigkeiten zwischen 500 und 1.000 Produkten pro Minute. Der Verbund muss intensiven Zugkräften in Maschinenrichtung (MD) widerstehen, ohne zu reißen.
Er muss auch die Flexibilität in Querrichtung (CD) aufrechterhalten, um ein Reißen der Seitenflügel zu verhindern, wenn Pflegekräfte mechanische Klebebänder anbringen. Ein optimales Gleichgewicht verhindert teure Linienstopps, die durch unerwartete Webbrüche verursacht werden.
Hydrostatischer Druck
Eine weiche Textur bedeutet nichts, wenn Flüssigkeit unter Körpergewicht hindurchsickert. Die mikroporöse Barriere muss hydrostatischem Wasserdruck standhalten, der typischerweise 120 bis 150 mbar übersteigt.
Hohe Widerstandsfähigkeit gegen Pinhole sorgt dafür, dass die Rückseite ihren Dichtungsverschluss hält, selbst wenn dynamische mechanische Lasten den gesättigten absorbierenden Kern im Inneren komprimieren.
Flexografische Druckregistrierung
Moderne Rückseiten weisen weiche Pastellmuster, Nässeindikatoren und Größenmarkierungen auf. Die Materialoberfläche muss eine gleichmäßige Oberflächenenergie (Dyne-Werte) aufrechterhalten, um lösemittelfreie Tinten sauber zu halten.
Instabile Filme verzerren unter Hitze und Spannung, was zu Registrierungsunschärfe und grafischem Ausbluten führt, die das Erscheinungsbild des Produkts beeinträchtigen.
Fallen bei der Umwandlungslinie: Handhabung von Rückseiten bei hohen Geschwindigkeiten
Die Aktualisierung Ihres Katalogs, um stoffähnliche Verbundstoffe zu präsentieren, bringt mechanische Herausforderungen innerhalb der Windelreihe mit sich. Betreiber haben oft Schwierigkeiten mit der Laufbarkeit, wenn sie Materialien mit niedrigem Flächengewicht verarbeiten.
Ungleichmäßige Spannungsverteilung über den Vliesfilm-Verbundstoff verursacht Randaufrollungen und Faltenbildung. Da Film und Vlies sich unterschiedlich dehnen, führt eine ungenaue Bremskalibrierung zu einem Webdrift, der die endgültige Produktfaltung stört.
Materialabfälle durch Zuschnitt stellen ein weiteres dauerhaftes Problem dar. Das Zuschneiden der äußeren Kanten über kontinuierliche Rollen hinweg erzeugt erhebliche Rohmaterialabfälle, die die Einzelkosten bei jeder Schicht erhöhen.
Ältere Maschinen haben häufig Staus, wenn sie stoffähnliche Verbundstoffe mit niedrigem GSM füttern. Ältere Vakuumsysteme, statische Stäbe und Messerambosse ziehen und reißen dünne Filme, was die OEE (Overall Equipment Effectiveness) der Linie verringert.
Wie KIMBER Ihre Betriebsmargen schützt
Die Beherrschung der Herstellung von Windelrückseiten erfordert mehr als den Kauf von Rohmaterialien auf dem offenen Markt. Es erfordert eine tiefe Integration zwischen Maschinenmechanik, Webdynamik und Polymerchemie. Hier kommt KIMBER ins Spiel.
Mit über zwei Jahrzehnten globaler Erfahrung in der Ausführung von Hygienegeräten hilft KIMBER Windelmarken, zuverlässige Hygienerohstoffe zu beschaffen und ihre Webverarbeitungsausrüstung zu optimieren. Wir bewerten Ihre Ziel-MVTR, Zugziele und Vliesauswahlen, um zuverlässige Betriebsrezepte zu erstellen.
Um Abfall zu eliminieren, entwirft KIMBER proprietäre Zero-Trim-Schneidretrofits für bestehende und neue Windelmaschinen. Unsere Zero-Trim-Konfigurationen ändern die kontinuierliche Webanwendung und sparen Unternehmen jeden Monat Tausende von Dollar bei der Rückgewinnung von Abfall.
Wir analysieren die Gesamtkosten des Eigentums (TCO) über Ihren gesamten Fußabdruck. Durch die Kombination optimierter Materialgewichte mit neu gestalteten Spannungsantrieben oder vollständig schlüsselfertig überholten Maschinen schützen wir Ihre Gewinnmargen vor steigenden Harzpreisen.
Häufig gestellte Fragen
Q1: Was ist das Standardbasisgewicht für ein stoffähnliches
Rückenteil?
A1: Die meisten Standardbabyswindeln verwenden ein
Verbundmaterial mit einem Gewicht von 22 bis 30 gsm (Gramm pro Quadratmeter). Dies
kombiniert typischerweise einen 12-16 gsm atmungsaktiven PE-Film mit einem 10-14 gsm
Spunbond-PP-Vlies.
Q2: Warum delaminiert unser stoffähnliches Rückenteilmaterial
während des Schneidens?
A2: Delamination weist normalerweise auf
unzureichenden Klebstoffauftrag, schlechte Temperaturgleichmäßigkeit im
Kalander oder stumpfe Rotationsmesser hin. Ungleiche Webspannungen, die den Film
während des Zuführens vom Vlies wegziehen, führen ebenfalls dazu, dass sich die
Schichten spalten.
Q3: Kann atmungsaktiver PE-Film Schwitzen auf der Windel
Außenseite verursachen?
A3: Ja. In Umgebungen mit hoher Luftfeuchtigkeit
bewegen hoch-MVTR-Rückenteile feuchte Luft schnell nach außen. Wenn die Luft
außerhalb der Windel kühler ist, kondensiert dieser Dampf zu Wassertropfen auf dem
Vlies, die von den Verbrauchern fälschlicherweise für Lecks gehalten werden.
Q4: Wie können Anlagen den Webdrift beim Zuführen von leichten
Vlieslaminaten reduzieren?
A4: Sie benötigen eine moderne
Windelmaschinen-Spannungsregelung. Dazu gehören mehrstufige Lastzellen, aktive
servoangetriebene Abwicklungen, angetriebene Nip-Rollen und
ultraschallgesteuerte Webrandführungen, die sich an die Wölbung in den
Rohmaterialrollen anpassen.
Q5: Kann unser Werk stoffähnliche Rückenteile mit niedrigem GSM auf
älteren Umformmaschinen betreiben?
A5: Ja, aber ältere Geräte erfordern
typischerweise aufgerüstete Servo-Abwicklungen, reibungsarme Rollen,
antistatische Entladesysteme und moderne Vakuumtransferwege, die von
Hygieneretrofit-Spezialisten wie KIMBER entwickelt wurden.
Verbessern Sie die Effizienz Ihrer Hygienefertigung
Die Auswahl des richtigen stoffähnlichen Rückenteilmaterials hilft Ihnen, den Komfort zu bieten, den die Verbraucher verlangen, ohne die Effizienz der Produktionsfläche zu opfern. Schützen Sie Ihre Produktionslinie vor hohen Abfallquoten, Delamination und Webbrüchen.
Arbeiten Sie mit KIMBER für schlüsselfertiges Maschinendesign, Zero-Trim-Abfallretrofits und umfassende TCO-Engineering zusammen. Kontaktieren Sie heute unser Ingenieurbüro unter scarlet@kimbersolution.com, um Ihre Umformlinie zu prüfen und Ihre Hygienematerialkosten zu optimieren.