
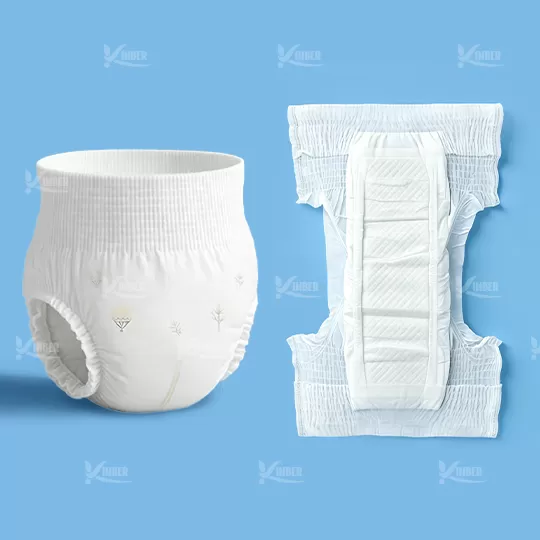
Der globale Sektor für absorbierende Hygieneprodukte verlässt sich auf komplexe Technik, präzise Polymerchemie und Hochgeschwindigkeitsverarbeitungsmaschinen, um Einweg-Hygieneprodukte bereitzustellen. B2B-Käufer, Marken für Privatlabel und regionale Händler, die Unternehmen, die Windeln herstellen, bewerten, müssen die operationellen Mechanismen verstehen, die hochvolumige Produktionsstätten von Standardmontagewerken unterscheiden. Die Herstellung von Einwegwindeln erfordert eine kontinuierliche Bahnverarbeitung bei linearen Geschwindigkeiten von über 600 bis 1.200 Stück pro Minute. Auf diesen Geschwindigkeitsniveaus führen kleinste Variationen in Spannung, Klebstoffanwendung oder Rohmaterial-GSM (Gramm pro Quadratmeter) zu erheblichen Materialverschwendungen und Produktfehlern.
Marken, die Auftragsfertigung oder OEM-Partnerschaften suchen, benötigen klare Benchmark-Parameter bezüglich der Maschinenfähigkeiten, der Konstruktion des absorbierenden Kerns, der Integration von Vliesstoffen und der Qualitätssicherungssysteme. Industrielle Einrichtungen wie KIMEPR zeigen, wie automatisierte Verarbeitungsstraßen und strenge Rohmaterialverifizierungen konsistente Absorptionsprofile, mechanische Festigkeit und Leckageprävention über Millionen von Einheiten pro Monat etablieren. Dieser Artikel bietet einen umfassenden Bewertungsrahmen für Unternehmensbeschaffungsteams, die globale Fertigungspartner analysieren.
Hochgeschwindigkeitsproduktionsarchitektur und Maschinenbau
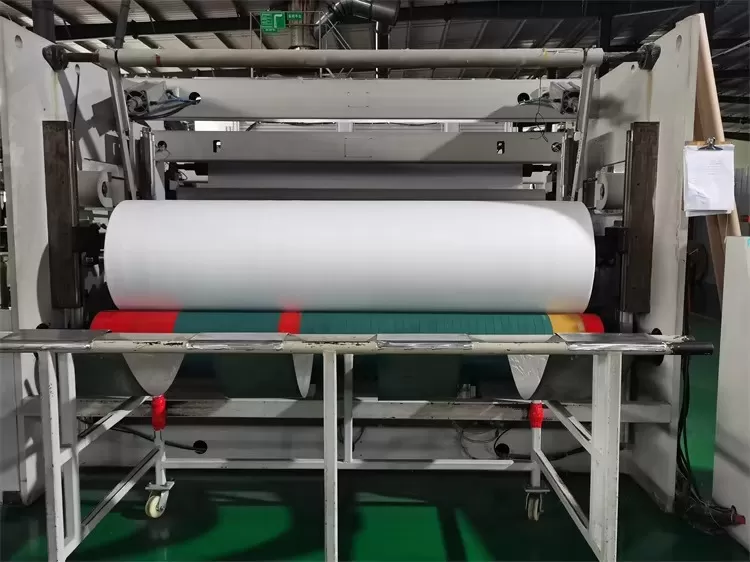
Die Hochvolumen-Hygieneverarbeitung hängt vollständig von der Stabilität automatisierter rotierender Verarbeitungsmaschinen ab. Moderne Produktionslinien integrieren Dutzende von kontinuierlichen Bahnzuführungen, Abwickler mit automatischem Nullgeschwindigkeitsverkleben und präzise servogesteuerte Bewegungen, um mehrschichtige Materialien innerhalb von Sub-Millimeter-Toleranzen auszurichten.
Rotationsstanzung und mechanische Spannungsregelung
Jede Schicht einer Einwegwindel – vom flüssigkeitsdurchlässigen Obermaterial bis zur wasserdichten Rückseitenfolie – gelangt von kontinuierlichen Rollen in die Produktionslinie. Abwickeleinheiten nutzen pneumatische Spannungsbremsen und Wägezellen, um eine stabile Bahnspannung aufrechtzuerhalten. Schwankungen in der Spannung führen zu elastischem Schnappen, asymmetrischen Beinsäumen oder unsachgemäßer Bahnjustierung. Rotationsstanzgeräte schneiden Beinelastiken, Seitenlaschen und Konturen in präzisen Intervallen. Präzisionsgehärtete Werkzeugstahlzylinder, die mit Mikrometer-Spiel arbeiten, gewährleisten ein sauberes Schneiden, ohne empfindliche Vliesfilamente zu reißen.
Ultraschallverbindung vs. Heißschmelzkleberauftrag
Das Verbinden heterogener Schichten – wie Polyethylen-Rückseiten mit Polypropylen-Obermaterialien – erfordert kontrollierte thermische oder mechanische Energie. Konventionelle Produktionslinien verlassen sich auf Mehrdüsen-Heißschmelzkleberapplikatoren, um spiralförmige oder kontinuierliche Linien von druckempfindlichem Kleber zu sprühen. Moderne Fertigungsinfrastrukturen übernehmen zunehmend Ultraschallbonding-Module. Ultraschallhörner, die mit 20 bis 30 kHz vibrieren, verschmelzen synthetische Vliesfasern durch lokale Reibungswärme. Dieser Prozess eliminiert den Klebstoffverbrauch an bestimmten Konstruktionspunkten, reduziert die allgemeine Produktsteifigkeit, senkt die chemischen Geruchsprofile und verringert die Rohmaterialausgaben.
Wissenschaft des absorbierenden Kerns und Polymermechanik
Die Kernleistung eines Einweg-Hygieneprodukts bestimmt seine Rückhaltefähigkeit, die Flüssigkeitsverteilungsgeschwindigkeit und den Widerstand gegen Kompressionsleckagen. Die Bewertung von Unternehmen, die Windeln herstellen, erfordert eine Untersuchung, wie Produktionslinien superabsorbierende Polymere (SAP) zusammen mit defibrilliertem Holzstoff (Fluff-Pulpe) verarbeiten.
Superabsorbierendes Polymer (SAP) und Fluffzellstoffdosierung
Absorbierende Kerne wandeln flüssigen Urin unter mechanischer Belastung in eine stabile Gelmatrix um. Hochleistungs-Kernformungssysteme verwenden Hammermühlen, um kontinuierliche Rollen von gebleichtem Kraftzellstoff in einzelne Zellulosefasern zu zerfasern. Gleichzeitig injizieren volumetrische oder gravimetrische SAP-Dosiergeräte Natriumpolyacrylat-Granulate in den luftgelegten Faserstrom. Das Verhältnis von SAP zu Fluffzellstoff definiert die Produktklasse:
Traditionelle Fluff-schwere Kerne: Enthalten 30 % bis 40 % SAP nach Gewicht, was eine schnelle anfängliche Flüssigkeitsaufnahme durch kapillare Bewegung innerhalb der Zellulosefasern ermöglicht.
Hochdichte SAP-Kerne: Enthalten 60 % bis 80 % SAP nach Gewicht, was ultradünne Profile, höhere Gesamtretention und reduziertes Versandvolumen zur Folge hat.
Kanalstrukturkerne: Nutzen gezielte Vakuumformtrommeln, um longitudinale Kanäle ohne Zellstoff zu schaffen, die Flüssigkeit schnell entlang der gesamten Länge des Produkts leiten.
Akquisitionsverteilungsschichten (ADL) und Fluiddynamik
Rohflüssigkeit, die in den Kern gelangt, muss gleichmäßig verteilt werden, um lokale Sättigung und Gelblockierung zu verhindern. Gelblockierung tritt auf, wenn SAP-Partikel beim ersten Kontakt mit Flüssigkeit anschwellen und die Hohlräume zwischen benachbarten Fasern verschließen, wodurch nachfolgende Flüssigkeit daran gehindert wird, ungenutzte Kernzonen zu erreichen. Hersteller lösen dies, indem sie eine synthetische Akquisitionsverteilungsschicht (ADL) – typischerweise eine Unterschicht aus durchluftgebundenem Vlies (TABW) oder harzgebundenem Hochvolumengewebe – zwischen der Deckschicht und der absorbierenden Matrix anbringen. Die ADL hält vorübergehend Überschussflüssigkeit, verteilt sie horizontal, bevor sie sie langsam in die darunterliegende Polymermatrix freigibt.
Materialbeschaffung und Leistungskennzahlen der Komponenten
Eine Windel ist eine Verbundstruktur, die aus mehreren technischen Vliesstoffen, elastischen Fäden, strukturellen Klebstoffen und Barriereschichten besteht. Beschaffungsteams müssen die von Unternehmen, die Windeln herstellen, bereitgestellten Materialspezifikationen genau prüfen, um den Komfort für den Endverbraucher und die Produktintegrität sicherzustellen.
Deckschicht- und Rückschichtsubstratanforderungen
Die Deckschicht steht in direktem Kontakt mit der menschlichen Haut und erfordert hohe Weichheit, schnelle Flüssigkeitsdurchdringungszeiten und minimale Nassenachnasswerte. Hydrophile Spunbond-Polypropylen-Vliese (typischerweise 12 bis 18 GSM), die mit hautfreundlichen Tensidformulierungen behandelt sind, erleichtern das sofortige Eindringen von Flüssigkeit. Im Gegensatz dazu muss die äußere Rückschicht die Flüssigkeitsmigration vollständig blockieren, während sie die Übertragung von Wasserdampf ermöglicht, um die Haut trocken zu halten. Diese Atmungsaktivität beruht auf mikro-porösem Polyethylen (PE)-Film, der mit einem weichen hydrophoben Spunbond-Vliesstoff laminiert ist. Mikroporen mit einer Größe zwischen 0,1 und 1,0 Mikron erlauben es Gas-Molekülen, hindurchzugehen, während sie verhindern, dass Wassertropfen (die zwischen 100 und 400 Mikron liegen) eindringen.
Elastizität und Schließsysteme
Die Leckageverhinderung hängt von der Spannungsmechanik der Beinsäume, der stehenden inneren Leckschutzvorrichtungen und der hinteren Taillenbänder ab. Hochleistungsprodukte verwenden synthetische elastomerische Fäden (wie Spandex/Lycra), die unter kontrollierten Dehnungsverhältnissen (typischerweise 150 % bis 250 % Dehnung) geklebt oder ultraschallbondiert werden. Stehende Beinsammlungen erfordern hydrophobe SMS (Spunbond-Meltblown-Spunbond) Vliesstoffe, um eine physische wasserabweisende Barriere entlang der seitlichen Ränder zu schaffen. Seitenschließsysteme verwenden mechanische Klettbänder, die ein wiederholtes Schließen ohne Abreißen vom Auflagefilm ermöglichen.
Qualitätskontrollmechanismen und Fehlervermeidung
Bei Betriebsgeschwindigkeiten von 1.000 Stück pro Minute ist eine manuelle Qualitätsprüfung unzureichend. Fortschrittliche Fertigungsanlagen, einschließlich Einrichtungen, die von KIMEPR betrieben werden, integrieren visuelle Inspektionsnetzwerke direkt in die Umformlinie, um eine Echtzeit-Qualitätssicherung zu erreichen.
Hochauflösende Sichtinspektionssysteme
Digitale Kameras, die an strategischen Punkten entlang der Produktionslinie positioniert sind, erfassen hochauflösende Bilder des sich bewegenden Materials unter spezieller LED-Beleuchtung. Maschinenvisionsalgorithmen überprüfen jedes Produkt auf spezifische Mängel:
Fehljustierte Seitentapes oder fehlende Hakenlaschen.
Fremdkörperkontamination oder verfärbte Vliesstoffe.
Verschiebung des saugfähigen Kerns, ungleichmäßige SAP-Verteilung oder gebrochene Kanäle.
Defekte Platzierung des elastischen Materials oder falsche Faltenausrichtung.
Produkte, die Abmessungen außerhalb der festgelegten Toleranzgrenzen aufweisen, aktivieren automatisierte Hochdruckluftdüsen, die den spezifischen Artikel stromabwärts vor der endgültigen Primärverpackung ausstoßen.
Labor-Retention- und Re-Wet-Testprotokolle
Physikalische Probenprüfungen validieren die Chargenqualität vor der Lagerfreigabe. Labortechniker führen standardisierte Tests gemäß den EDANA/INDA-Testmethoden durch:
Zentrifugen-Retention-Kapazität (CRC): Misst die absolute Flüssigkeitsmasse, die von der SAP-Matrix nach Eintauchen in eine 0,9%ige Kochsalzlösung und zentrifugaler Drehung zurückgehalten wird.
Absorption unter Last (AUL): Bewertet die Fähigkeit des Polymers, Flüssigkeit unter statischem Druck (wie bei einem sitzenden Benutzer, typischerweise getestet bei 0,3 psi oder 0,7 psi) aufzunehmen.
Rewet-Wert-Test: Quantifiziert die Menge an Flüssigkeit, die an die Oberfläche des Topsheets zurückkehrt, wenn ein standardisiertes Gewicht über eine nasse Windelprobe gelegt wird. Niedrigere Werte korrelieren direkt mit reduzierter Hautirritation.
Private Label OEM/ODM Beschaffung und Fertigungsvielfalt
B2B-Käufer, die Produkte für den Vertrieb unter Eigenmarken oder institutionelle Lieferverträge erwerben, benötigen anpassungsfähige Betriebspartner. Handelsverträge mit Unternehmen, die Windeln herstellen, müssen Produktionsflexibilität, minimale Umrüstzeiten und Parameter für strukturelle Anpassungen definieren.
Anpassungsparameter in OEM-Verträgen
Etablierte Fertigungsstätten bieten anpassbare Produktarchitekturen basierend auf den Anforderungen des regionalen Marktes und Preisstufen. Wichtige anpassbare Variablen sind:
Kerngewicht und SAP-Ladung: Anpassung des Kern-GSM, um die Produktdicke mit den Zielabsorptionsanforderungen in Einklang zu bringen (z.B. Tageswindeln vs. Nachtwindeln).
Chassis-Dimensionierung: Anpassung der Gesamtlänge, Kernbreite, Beinformung und Ohrform, um spezifische demografische Größenprofile zu erfüllen.
Oberflächenveredelung des Substrats: Auswahl zwischen standardmäßigem Spunbond, geprägten 3D-Perlmuster oder organischen Baumwollmischungen für Topsheets.
Verpackungskonfigurationen: Automatisierte Primärverpackung in kompakte Beutel, gefolgt von der Kistenverpackung in wellenförmige Masterkartons oder Polyäußertaschen für den Großversand.
Resilienz der Lieferkette und Rohstoffplanung
Das Management globaler Lieferketten für saugfähige Produkte umfasst die Koordination von Massensendungen von Flockenzellstoffballen, mehrtonnigen Rollen von Vliesstoffen und containerisierten SAP-Tüten. Störungen in der Produktion chemischer Vorprodukte (wie Acrylsäure, die in der SAP-Synthese verwendet wird) können die globale Produktion beeinträchtigen. Erfahrene Unternehmen, die Windeln herstellen, halten langfristige Lieferverträge in verschiedenen geografischen Regionen aufrecht, um Produktionsstillstände zu verhindern und die Preisschwankungen bei Rohstoffen abzufedern. Unternehmensbetriebe wie KIMEPR nutzen zentrale Logistikzentren, um stabile Lieferzeiten für internationale Importeure und Markeninhaber sicherzustellen.
Regulatorische Compliance und Hygienestandards in der Herstellung
Produkte, die für längeren Hautkontakt entwickelt wurden, müssen strengen internationalen Sicherheitsvorschriften, chemischen Beschränkungen und Bioverträglichkeitsstandards entsprechen.
ISO-Zertifizierungen und Gute Herstellungspraxis (GMP)
Industrielle Hygienepflanzen arbeiten unter ISO 9001 Qualitätsmanagementsystemen und ISO 13485 Standards für Medizinprodukte, wo anwendbar. Reinraumumgebungen oder geschlossene Produktionszonen mit positivem Druck beschränken den Eintritt von Luftpartikeln, Insekten und mikrobiologischer Kontamination. Tägliche Oberflächenabstrichtests, Luftprobenahme und Verfahren zur Schädlingsbekämpfung bilden den Kern des täglichen Betriebs der Anlage.
Chemikaliensicherheit und Umweltcompliance
Globale Märkte stellen strenge Vorschriften bezüglich bedenklicher Substanzen in Körperpflegeartikeln auf. Fertigprodukte müssen auf Folgendes bewertet werden:
Elementare Chlor-Desinfektion: Moderne Produktion nutzt Totally Chlorine-Free (TCF) oder Elemental Chlorine-Free (ECF) gebleichtes Fluffzellstoff, um die Bildung von Dioxinen zu verhindern.
Phthalate und Schwermetalle: Klebstoffe, Druckfarben und elastische Komponenten müssen Schwermetalltests bestehen und eingeschränkte Weichmacher vermeiden.
Hautsensibilisatoren: Tenside, Duftstoffe und Lotionen auf der Oberseite unterliegen dermatologischen Patch-Tests, um ein niedriges allergisches Potenzial zu bestätigen.
Bewertung langfristiger Herstellungspartnerschaften
Die Wahl eines industriellen Lieferanten für absorbierende Produkte erfordert, über einfache Preisangebote hinauszuschauen. Potenzielle Käufer müssen die gesamte Herstellungskapazität, den Automatisierungsgrad der Anlage, die Strenge der internen Laborprüfungen und die Möglichkeiten der nachhaltigen Entwicklung analysieren. Die Partnerschaft mit Unternehmen, die Windeln mit fortschrittlicher Umformtechnik, kontinuierlicher Sichtinspektion und stabilem Zugang zu Rohmaterialien herstellen, sichert eine zuverlässige Produktqualität und konsistente Lieferpläne über schwankende Marktzyklen hinweg.
Um technische Spezifikationen anzufordern, Fabrikprüfungen zu arrangieren oder Anfragen für die individuelle Private-Label-Produktion zu initiieren, sind potenzielle Unternehmenspartner eingeladen, unsere B2B-Herstellungsingenieurgruppe zu kontaktieren. Reichen Sie Ihre Produktspezifikationen, Anforderungen an das Zielvolumen und Verpackungsrichtlinien ein, um eine detaillierte Kostenstruktur- Analyse und ein Musterbewertungspaket von KIMEPR zu erhalten.
Häufig gestellte Fragen
Q1: Was sind die Hauptunterschiede zwischen Fluff-Kern und flufffreien (composite) Windelkernen?
A1: Fluff-Kern-Strukturen kombinieren Zellstofffasern mit Granulaten aus superabsorbierendem Polymer (SAP) und bieten eine schnelle Flüssigkeitsaufnahme und niedrigere Materialkosten. Flufffreie Kerne ersetzen Zellstoff vollständig durch verklebte Schichten aus SAP und nicht gewebten Trägerschichten, was ein ultradünnes Profil, eine höhere Gesamtflüssigkeitsretention pro Millimeter Dicke und minimale Deformation bei Nässe ergibt.
Q2: Wie verhindern Hochgeschwindigkeitsproduktionslinien die SAP-Migration und ungleichmäßiges Setzen?
A2: Konvertierungslinien nutzen spezialisierte Vakuum-Trommelkernformer, die defibrillierte Faserstoff und SAP-Granulate in kontrollierten Luftströmen suspendieren. Die Mischung wird in Taschen unter präzisem Unterdruck gezogen, wodurch eine gleichmäßige Netzverteilung entsteht. Mikro-Gewebeverpackung oder Vliesverpackung umschließt sofort die Kernmatrix und fixiert die Granulate vor der Klebelaminierung.
Q3: Welche Mindestbestellmengen (MOQ) sind typisch, wenn man mit OEM Windelherstellern zusammenarbeitet?
A3: MOQs hängen hauptsächlich von den Wechseln der Rohmaterialrollen und den Anforderungen an die Verpackungsdruckeinrichtung ab. Standardindustrielinien erfordern in der Regel Mindestläufe von 100.000 bis 300.000 Einheiten pro Größenvariante, um die Maschinenvorbereitungszeit zu optimieren und Materialabfälle während der Übergänge zu minimieren.
Q4: Wie testen Hersteller die Produktleckbeständigkeit vor der Massenverteilung?
A4: Automatisierte Sichtsysteme überprüfen mechanische Abmessungen und Kantenversiegelungen in Echtzeit an der Linie. In Laborumgebungen führen Techniker hydrostatische Drucktests an Rückseitenmaterialien durch, messen die elastische Spannung der Seitenbündchen mit Kraftmessgeräten und führen automatisierte Flüssigkeitsdurchdringungs- und Nachnass-Tests unter simuliertem Körperdruck durch.
Q5: Welche Biokompatibilitätsstandards gelten für internationale Windel Exporte?
A5: Absorbierende Hygieneprodukte, die international exportiert werden, müssen den regionalen chemischen Sicherheitsrahmenbedingungen wie EU REACH entsprechen, die ISO 10993 Zytotoxizitäts- und Hautreizungsprüfungen bestehen und Komponenten verwenden, die frei von verbotenem elementarem Chlor, Phthalaten und eingeschränkten Azo-Farbstoffen sind.