
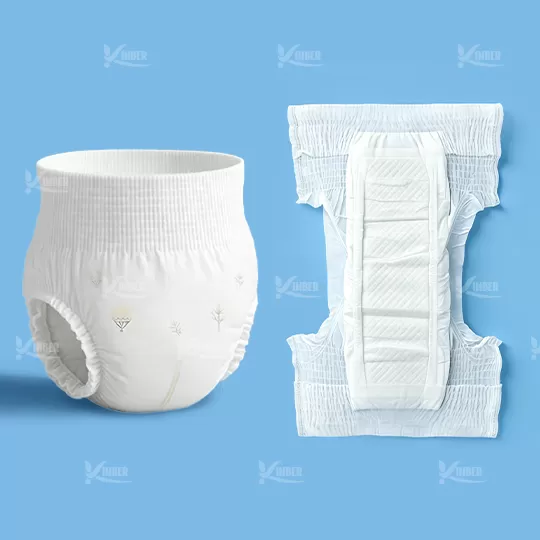
Le secteur mondial de l'hygiène absorbante repose sur une ingénierie complexe, une chimie des polymères précise et des machines de conversion à grande vitesse pour fournir des produits d'hygiène jetables. Les acheteurs B2B, les marques de distributeurs et les distributeurs régionaux évaluant des entreprises qui fabriquent des couches doivent comprendre les mécanismes opérationnels qui séparent les installations de production à haut volume des usines d'assemblage standard. La fabrication de couches jetables nécessite un traitement continu de la toile à des vitesses linéaires dépassant 600 à 1 200 pièces par minute. À ces niveaux de vitesse, de minuscules variations de tension, d'application d'adhésif ou de GSM (grammes par mètre carré) de matière première entraînent un gaspillage matériel significatif et des défauts de produit.
Les marques cherchant des partenariats de fabrication sous contrat ou OEM ont besoin de paramètres de référence clairs concernant les capacités des machines, la construction du cœur absorbant, l'intégration de tissus non tissés et les systèmes de contrôle qualité. Des installations industrielles telles que KIMEPR démontrent comment les lignes de conversion automatisées et la vérification stricte des matières premières établissent des profils d'absorbance cohérents, une résistance mécanique et une prévention des fuites à travers des millions d'unités par mois. Cet article fournit un cadre d'évaluation complet pour les équipes d'approvisionnement des entreprises analysant les partenaires de fabrication mondiaux.
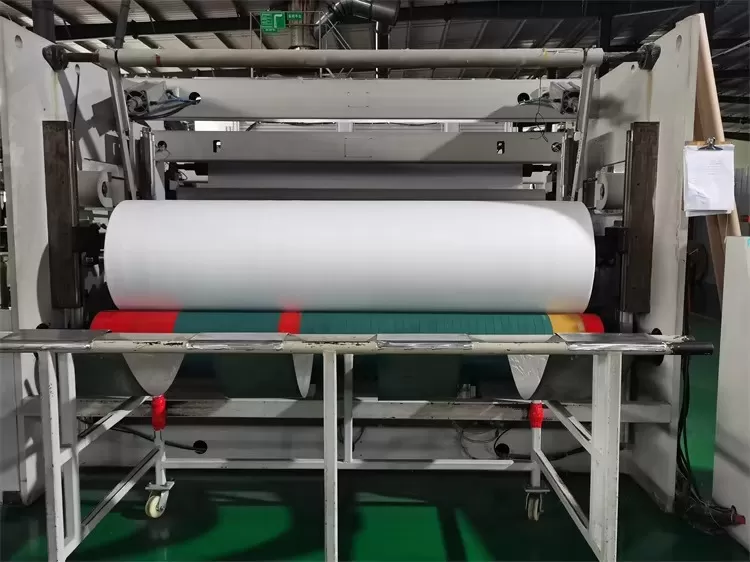
Architecture de Production à Grande Vitesse et Ingénierie des Machines
La conversion d'hygiène à haut volume dépend entièrement de la stabilité des machines de conversion rotatives automatisées. Les lignes de production modernes intègrent des dizaines d'alimentations de toile continues, des dérouleurs avec épissages automatiques à vitesse nulle, et un mouvement précis entraîné par servo pour aligner des matériaux multicouches avec des tolérances sub-millimétriques.
Découpe Rotative et Contrôle de Tension Mécanique
Chaque couche d'une couche jetable—de la couche supérieure perméable aux liquides au film de couche arrière imperméable—entre dans la ligne de production à partir de rouleaux continus. Les unités de déroulage utilisent des freins de tension pneumatiques et des cellules de charge pour maintenir une tension de toile stable. Les fluctuations de tension entraînent des ruptures élastiques, des bords de jambe asymétriques ou un mauvais alignement de la toile. Les unités de découpe rotative coupent les élastiques de jambe, les onglets latéraux et les formes de contour à des intervalles précis. Des cylindres en acier à outils durcis de précision fonctionnant avec un jeu de niveau micrométrique assurent une coupe nette sans déchirer les filaments non tissés sensibles.
Assemblage Ultrasonique vs. Dispensation d'Adhésif Thermofusible
Joindre des couches hétérogènes—comme les films arrière en polyéthylène aux couches supérieures en polypropylène—nécessite une énergie thermique ou mécanique contrôlée. Les lignes de production conventionnelles s'appuient sur des applicateurs d'adhésif thermofusible à plusieurs buses pour pulvériser des lignes en spirale ou continues d'adhésif sensible à la pression. L'infrastructure de fabrication moderne adopte de plus en plus des modules de liaison ultrasonique. Des cornes ultrasoniques vibrant à 20 à 30 kHz fusionnent des fibres synthétiques non tissées par le biais de chaleur de friction localisée. Ce processus élimine l'utilisation de colle sur des points de construction spécifiques, réduisant la rigidité globale du produit, abaissant les profils d'odeur chimique et diminuant les dépenses en matières premières.
Science du Cœur Absorbant et Mécanique des Polymères
La performance du cœur d'un produit d'hygiène jetable dicte sa capacité de rétention, sa vitesse de distribution des fluides et sa résistance aux fuites par compression. Évaluer des entreprises qui fabriquent des couches nécessite un examen de la manière dont les lignes de production traitent des polymères superabsorbants (SAP) aux côtés de pulpe de bois défibrée (pulpe fluff).
Polymère superabsorbant (SAP) et dosage de pulpe de fluff
Les cœurs absorbants convertissent l'urine liquide en une matrice de gel stable sous charge mécanique. Les systèmes de formation de cœurs à haute capacité utilisent des broyeurs à marteaux pour défibres des rouleaux continus de pulpe kraft blanchie en fibres de cellulose individuelles. En parallèle, des unités de dosage volumétrique ou gravimétrique de SAP injectent des granules de polyacrylate de sodium dans le flux de fibres disposées à l'air. Le rapport de SAP à la pulpe de fluff définit la classe de produit :
Cœurs traditionnels lourds en fluff : Contiennent 30 % à 40 % de SAP en poids, offrant une acquisition rapide de fluide initial par mouvement capillaire au sein des fibres de cellulose.
Cœurs SAP à haute densité : Contiennent 60 % à 80 % de SAP en poids, ce qui entraîne des profils ultrafins, une rétention totale plus élevée et un volume d'expédition réduit.
Structures de cœurs canalisés : Utilisent des tambours de formage sous vide ciblé pour créer des canaux longitudinaux exempts de pulpe, dirigeant le fluide rapidement sur toute la longueur du produit.
Couches de distribution d'acquisition (ADL) et dynamique des fluides
Le liquide brut entrant dans le cœur doit être distribué uniformément pour prévenir la saturation localisée et le blocage du gel. Le blocage du gel se produit lorsque les particules de SAP se dilatent au contact initial du fluide, fermant les espaces vides entre les fibres adjacentes et bloquant le fluide suivant d'atteindre les zones de cœur inutilisées. Les fabricants résolvent ce problème en plaçant une couche de distribution d'acquisition synthétique (ADL) — généralement une sous-couche de non-tissé lié par air (TABW) ou de tissu à haute loft lié par résine — entre la couche supérieure et la matrice absorbante. L'ADL retient temporairement le fluide de surge, le répartissant horizontalement avant de le libérer lentement dans la matrice polymère sous-jacente.
Approvisionnement en matériaux et indicateurs de performance des composants
Une couche absorbante est une structure composite composée de plusieurs non-tissés techniques, de fils élastiques, d'adhésifs structurels et de films barrières. Les équipes d'approvisionnement doivent examiner minutieusement les spécifications des matériaux fournies par les entreprises qui fabriquent des couches pour garantir le confort de l'utilisateur final et l'intégrité du produit.
Exigences en matière de substrat de couche supérieure et de couche inférieure
La couche supérieure maintient un contact direct avec la peau humaine, exigeant une grande douceur, des temps de pénétration rapide des liquides et des valeurs de réhumidité minimales. Les non-tissés en polypropylène spunbond hydrophiles (généralement de 12 à 18 GSM) traités avec des formulations de tensioactifs sûrs pour la peau facilitent la pénétration immédiate des liquides. En revanche, la couche inférieure doit bloquer complètement la migration des liquides tout en permettant la transmission de la vapeur d'eau pour garder la peau sèche. Cette respirabilité repose sur un film en polyéthylène (PE) micro-poreux laminé avec un tissu non-tissé spunbond hydrophobe doux. Les micro-pores de taille comprise entre 0,1 et 1,0 microns permettent aux molécules de gaz de passer tout en empêchant les gouttelettes d'eau (qui vont de 100 à 400 microns) de pénétrer.
Élasticité et systèmes de fermeture
La prévention des fuites dépend de la mécanique de tension des poignets de jambe, des gardiens de fuite internes debout et des ceintures arrière. Les lignes de haute performance utilisent des fils élastomères synthétiques (comme le Spandex/Lycra) collés ou liés par ultrasons sous des rapports d'élongation contrôlés (généralement de 150 % à 250 % de tirage). Les fronces de jambe debout nécessitent un matériau non-tissé hydrophobe SMS (Spunbond-Meltblown-Spunbond) pour créer une barrière physique répulsive à l'eau le long des marges latérales. Les systèmes de fermeture latérale utilisent des bandes mécaniques à crochets et boucles capables de se refermer plusieurs fois sans se déchirer du film de zone de réception.
Mécanismes de contrôle de la qualité et prévention des défauts
À des vitesses opérationnelles de 1 000 pièces par minute, le contrôle qualité manuel est insuffisant. Les configurations de fabrication avancées, y compris les installations gérées par KIMEPR, intègrent des réseaux d'inspection visuelle directement sur la ligne de conversion pour atteindre une assurance qualité en temps réel.
Réseaux d'inspection de vision haute résolution
Des caméras numériques positionnées à des points stratégiques le long de la chaîne de montage capturent des images à grande vitesse du web en mouvement sous un éclairage LED spécialisé. Les algorithmes de vision machine inspectent chaque produit pour des défauts spécifiques :
Rubans latéraux mal alignés ou onglets de crochet manquants.
Contamination par des particules étrangères ou fibres non tissées décolorées.
Déplacement du noyau absorbant, distribution inégale de SAP, ou canaux cassés.
Placement défectueux de l'élastique ou alignement incorrect des plis.
Les produits présentant des dimensions en dehors des seuils de tolérance établis déclenchent des buses d'air à haute pression automatisées qui éjectent l'élément spécifique en aval avant l'emballage primaire final.
Protocoles de test de rétention et de réhumidification en laboratoire
Les tests d'échantillons physiques valident la qualité des lots avant le dédouanement en entrepôt. Les techniciens de laboratoire effectuent des tests standardisés conformément aux méthodes de test EDANA/INDA :
Capacité de rétention par centrifugeuse (CRC) : Mesure la masse de fluide absolue retenue par la matrice de SAP après immersion dans une solution saline à 0,9 % et rotation centrifuge.
Absorption sous charge (AUL) : Évalue la capacité du polymère à absorber du fluide tout en étant soumis à une pression statique (comme un utilisateur assis, généralement testé à 0,3 psi ou 0,7 psi).
Test de valeur de réhumidification : Quantifie la quantité de liquide qui revient à la surface de la feuille supérieure lorsqu'un poids standardisé est placé sur un échantillon de couche humide. Des valeurs plus faibles sont directement corrélées à une irritation cutanée réduite.
Polyvalence de l'approvisionnement et de la fabrication OEM/ODM de marque distributeur
Les acheteurs B2B acquérant des produits pour distribution de marque distributeur ou contrats d'approvisionnement institutionnels nécessitent des partenaires opérationnels adaptables. Les accords commerciaux avec des entreprises qui fabriquent des couches doivent définir la flexibilité de production, le temps d'arrêt minimal pour les changements, et les paramètres de personnalisation structurelle.
Paramètres de personnalisation dans les contrats OEM
Les installations de fabrication établies offrent une architecture de produit personnalisable basée sur les demandes du marché régional et les niveaux de prix. Les variables personnalisables clés incluent :
Poids du noyau et charge de SAP : Ajustement du GSM du noyau pour équilibrer l'épaisseur du produit par rapport aux exigences d'absorption cibles (par exemple, couches de jour vs. couches de nuit).
Dimensionnement du châssis : Personnalisation de la longueur totale, de la largeur du noyau, du contour des jambes, et de la forme des oreilles pour correspondre à des profils de taille démographique spécifiques.
Finition de surface du substrat : Choix entre standard spunbond, motifs perlés 3D embossés, ou feuilles supérieures en coton biologique mélangé.
Configurations d'emballage : Emballage primaire automatisé dans des sacs compacts, suivi de l'emballage en casiers dans des cartons maîtres en carton ondulé ou des sacs extérieurs en poly pour expédition en vrac.
Résilience de la chaîne d'approvisionnement et planification des matières premières
La gestion des chaînes d'approvisionnement mondiales de produits absorbants implique la coordination des expéditions en vrac de balles de pulpe de fluff, de rouleaux de tissu non tissé de plusieurs tonnes, et de sacs de SAP conteneurisés. Les perturbations dans la production de précurseurs chimiques (comme l'acide acrylique utilisé dans la synthèse de SAP) peuvent impacter la production mondiale. Les entreprises expérimentées qui fabriquent des couches maintiennent des contrats d'approvisionnement à long terme dans diverses régions géographiques pour prévenir l'arrêt de la ligne et amortir la volatilité des prix des matières premières. Les opérations d'entreprise comme KIMEPR tirent parti des hubs logistiques centralisés pour garantir des délais de livraison stables pour les importateurs internationaux et les propriétaires de marques.
Conformité réglementaire et normes d'hygiène de fabrication
Les produits conçus pour un contact prolongé avec la peau doivent répondre à des réglementations de sécurité internationales strictes, à des politiques de restriction chimique et à des normes de biocompatibilité.
Certifications ISO et bonnes pratiques de fabrication (BPF)
Les usines d'hygiène industrielle fonctionnent selon des systèmes de gestion de la qualité ISO 9001 et des normes de dispositifs médicaux ISO 13485 lorsque cela est applicable. Les environnements de salle blanche ou les zones de production à pression positive fermées limitent l'entrée de particules dans l'air, l'intrusion d'insectes et la contamination microbiologique. Les tests quotidiens de prélèvement de surface, l'échantillonnage de l'air et les procédures de gestion des nuisibles constituent le cœur de l'exploitation quotidienne de l'usine.
Sécurité chimique et conformité environnementale
Les marchés mondiaux imposent des réglementations strictes concernant les substances préoccupantes dans les articles d'hygiène personnelle. Les produits finis doivent être évalués pour :
Désinfection au chlore élémentaire : La production moderne utilise de la pâte à papier blanchie totalement sans chlore (TCF) ou sans chlore élémentaire (ECF) pour prévenir la formation de dioxines.
Phthalates et métaux lourds : Les adhésifs, les encres d'impression et les composants élastiques doivent passer un dépistage des métaux lourds et éviter les plastifiants restreints.
Allergènes cutanés : Les tensioactifs, les parfums et les lotions appliqués sur la feuille supérieure subissent des tests de patch dermatologique pour vérifier leur faible potentiel allergique.
Évaluation des partenariats de fabrication à long terme
Choisir un fournisseur industriel pour des produits absorbants nécessite de dépasser les simples devis de prix unitaire. Les acheteurs potentiels doivent analyser la capacité de fabrication globale, les niveaux d'automatisation des usines, la rigueur des tests en laboratoire internes et les capacités de développement durable. S'associer à des entreprises qui fabriquent des couches avec des machines de conversion avancées, une inspection visuelle continue et un accès stable aux matières premières garantit une qualité de produit fiable et des délais de livraison cohérents à travers les cycles de marché fluctuants.
Pour demander des spécifications techniques, organiser des audits d'usine ou initier des demandes de production de marque privée personnalisée, les partenaires d'entreprise potentiels sont invités à contacter notre groupe d'ingénierie de fabrication B2B. Soumettez vos spécifications de produit, vos exigences de volume cible et vos directives d'emballage pour recevoir une analyse détaillée de la structure des coûts et un package d'évaluation d'échantillons de KIMEPR.
Questions fréquemment posées
Q1 : Quelles sont les principales différences entre les cœurs de couches en fluff et les cœurs sans fluff (composites) ?
A1 : Les structures en fluff-core combinent des fibres de pâte de cellulose avec des granules de polymère superabsorbant (SAP), offrant une absorption rapide des fluides et des coûts de matériaux inférieurs. Les cœurs sans fluff remplacent entièrement la pâte par des couches liées de SAP et des tissus porteurs non tissés, offrant un profil ultrafin, une rétention totale de liquide plus élevée par millimètre d'épaisseur et une déformation minimale lorsqu'ils sont mouillés.
Q2 : Comment les lignes de production à grande vitesse empêchent-elles la migration de SAP et le tassement inégal ?
A2 : Les lignes de conversion utilisent des formateurs de cœur à tambour à vide spécialisés qui suspendent la pâte défibraillée et les granulés de SAP dans des courants d'air contrôlés. Le mélange est aspiré dans des poches sous une pression négative précise, créant une distribution de toile uniforme. L'emballage en micro-tissu ou l'emballage non tissé encapsule immédiatement la matrice de cœur, verrouillant les granulés en place avant le laminage adhésif.
Q3 : Quelles quantités minimales de commande (MOQ) sont typiques lors d'un partenariat avec des fabricants de couches diapers ?
A3 : Les MOQ dépendent principalement des changements de rouleaux de matières premières et des exigences de configuration d'impression d'emballage. Les lignes industrielles standard nécessitent généralement des productions minimales allant de 100 000 à 300 000 unités par variante de taille pour optimiser le temps de configuration de la machine et minimiser les déchets de matériaux lors des transitions de raccord.
Q4 : Comment les fabricants testent-ils la résistance aux fuites des produits avant la distribution de masse ?
A4 : Les systèmes de vision automatisés inspectent les dimensions mécaniques et les joints de bord en temps réel sur la ligne. Dans des environnements de laboratoire, les techniciens effectuent des tests de pression hydrostatique sur les matériaux de support, mesurent la tension élastique des poignets latéraux à l'aide de jauges de force et réalisent des tests automatisés de pénétration de fluide et de réhumidification sous une pression corporelle simulée.
Q5 : Quelles normes de biocompatibilité s'appliquent aux exportations internationales de couches ?
A5 : Les produits d'hygiène absorbants exportés à l'international doivent se conformer aux cadres de sécurité chimique régionaux tels que l'UE REACH, passer les tests de cytotoxicité et d'irritation cutanée ISO 10993, et utiliser des composants exempts de chlore élémentaire interdit, de phtalates et de colorants azoïques restreints.