
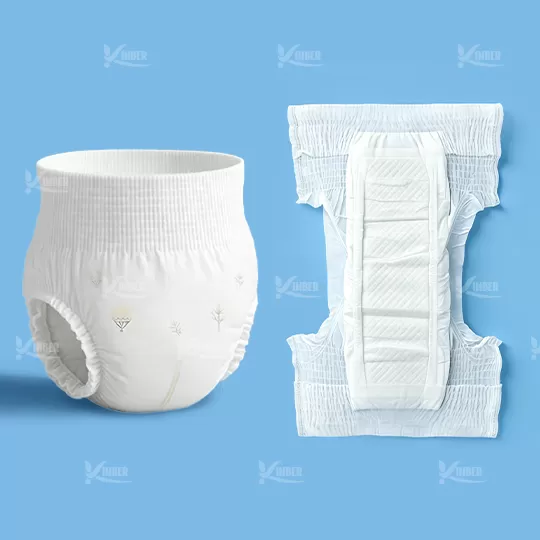
El sector global de higiene absorbente depende de una ingeniería compleja, química de polímeros precisa y maquinaria de conversión de alta velocidad para ofrecer productos de higiene desechables. Los compradores B2B, las marcas de etiqueta privada y los distribuidores regionales que evalúan empresas que fabrican pañales deben entender la mecánica operativa que separa las instalaciones de producción de alto volumen de las plantas de ensamblaje estándar. La fabricación de pañales desechables requiere un procesamiento continuo de la web a velocidades lineales que superan de 600 a 1,200 piezas por minuto. A estos niveles de velocidad, variaciones mínimas en la tensión, aplicación de adhesivo o GSM (gramos por metro cuadrado) de la materia prima resultan en un desperdicio de material significativo y defectos en el producto.
Las marcas que buscan fabricación por contrato o asociaciones OEM necesitan parámetros de referencia claros sobre las capacidades de la maquinaria, la construcción del núcleo absorbente, la integración de telas no tejidas y los sistemas de control de calidad. Las instalaciones industriales como KIMEPR demuestran cómo las líneas de conversión automatizadas y la verificación estricta de materias primas establecen perfiles de absorbencia consistentes, resistencia mecánica y prevención de fugas en millones de unidades por mes. Este artículo proporciona un marco de evaluación integral para los equipos de adquisiciones corporativas que analizan socios de fabricación global.
Arquitectura de Producción de Alta Velocidad y Ingeniería de Maquinaria
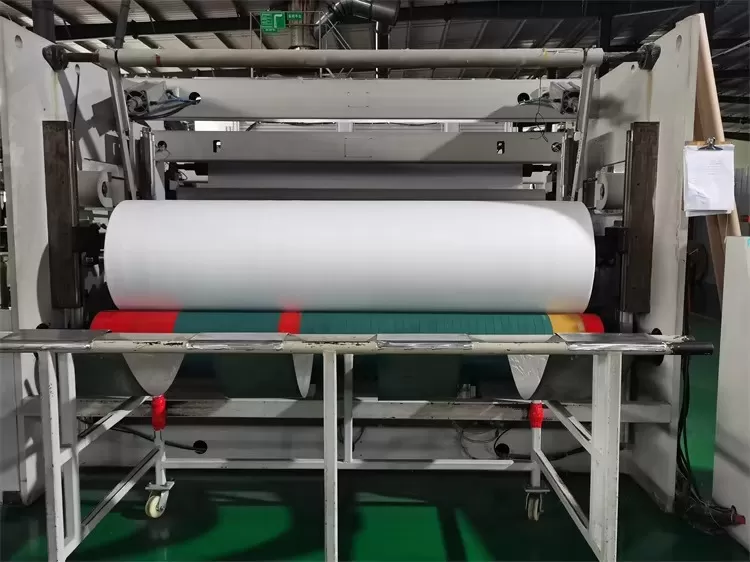
La conversión de higiene de alto volumen depende completamente de la estabilidad de la maquinaria de conversión rotativa automatizada. Las líneas de producción modernas integran docenas de alimentaciones de web continua, desenrolladores con empalmes automáticos a velocidad cero y movimiento preciso impulsado por servomotores para alinear materiales multicapa dentro de tolerancias submilimétricas.
Corte por Troquel Rotativo y Control de Tensión Mecánica
Cada capa de un pañal desechable, desde la capa superior permeable al líquido hasta la película de respaldo impermeable, entra en la línea de producción desde rollos continuos. Las unidades de desenrollado utilizan frenos de tensión neumáticos y celdas de carga para mantener una tensión de web estable. Las fluctuaciones en la tensión conducen a un estiramiento elástico, puños de pierna asimétricos o una alineación incorrecta de la web. Las unidades de troquel rotativo cortan elástico de pierna, pestañas laterales y formas de contorno en intervalos precisos. Cilindros de acero para herramientas endurecido de precisión que operan con clearance a nivel de micrómetro aseguran un corte limpio sin rasgar filamentos no tejidos sensibles.
Unión Ultrasónica vs. Aplicación de Adhesivo Termofusible
Unir capas heterogéneas, como películas de respaldo de polietileno a capas superiores de polipropileno, requiere energía térmica o mecánica controlada. Las líneas de producción convencionales dependen de aplicadores de adhesivo termofusible de múltiples boquillas para rociar líneas espirales o continuas de adhesivo sensible a la presión. La infraestructura de fabricación moderna adopta cada vez más módulos de unión ultrasónica. Los cuernos ultrasónicos que vibran a 20 a 30 kHz fusionan fibras sintéticas no tejidas a través de calor friccional localizado. Este proceso elimina el uso de pegamento en puntos de construcción específicos, reduciendo la rigidez general del producto, bajando los perfiles de olor químico y recortando el gasto en materias primas.
Ciencia del Núcleo Absorbente y Mecánica de Polímeros
El rendimiento del núcleo de un producto de higiene desechable dicta su capacidad de retención, velocidad de distribución de fluidos y resistencia a fugas por compresión. Evaluar polímeros superabsorbentes (SAP) requiere un examen de cómo las líneas de producción procesan pulpa de madera desfibraizada (pulpa fluff).
Polímero Superabsorbente (SAP) y Dosificación de Pulpa de Fluff
Los núcleos absorbentes convierten la orina líquida en una matriz de gel estable bajo carga mecánica. Los sistemas de formación de núcleos de alta capacidad utilizan molinos de martillos para descomponer rollos continuos de pulpa kraft blanqueada en fibras de celulosa individuales. Concurrentemente, las unidades de dosificación de SAP volumétricas o gravimétricas inyectan gránulos de poliacrilato de sodio en la corriente de fibra dispuesta al aire. La relación de SAP a pulpa de fluff define la clase de producto:
Núcleos Tradicionales de Fluff Pesado: Contienen del 30% al 40% de SAP por peso, proporcionando una rápida adquisición inicial de fluidos a través del movimiento capilar dentro de las fibras de celulosa.
Núcleos de SAP de Alta Densidad: Contienen del 60% al 80% de SAP por peso, resultando en perfiles ultradelgados, mayor retención total y volumen de envío reducido.
Estructuras de Núcleo Canalizadas: Utilizan tambores de formación al vacío dirigidos para crear canales longitudinales libres de pulpa, dirigiendo el fluido rápidamente a lo largo de toda la longitud del producto.
Capas de Distribución de Adquisición (ADL) y Dinámica de Fluidos
El líquido crudo que entra en el núcleo debe distribuirse uniformemente para prevenir la saturación localizada y el bloqueo del gel. El bloqueo del gel ocurre cuando las partículas de SAP se expanden al contacto inicial con el fluido, cerrando los espacios vacíos entre las fibras adyacentes y bloqueando el fluido subsiguiente de alcanzar zonas no utilizadas del núcleo. Los fabricantes resuelven esto colocando una Capa de Distribución de Adquisición (ADL) sintética—típicamente una subcapa de tejido no tejido (TABW) unido por aire o tejido de alta loft unido por resina—entre la capa superior y la matriz absorbente. La ADL retiene temporalmente el fluido de sobrepresión, dispersándolo horizontalmente antes de liberarlo lentamente en la matriz de polímero subyacente.
Obtención de Materiales y Métricas de Rendimiento de Componentes
Un pañal es una estructura compuesta de múltiples tejidos no tejidos diseñados, hilos elásticos, adhesivos estructurales y películas barrera. Los equipos de adquisición deben examinar las especificaciones de materiales proporcionadas por las empresas que fabrican pañales para garantizar la comodidad del usuario final y la integridad del producto.
Requisitos de Sustrato para la Capa Superior y la Capa Inferior
La capa superior mantiene contacto directo con la piel humana, exigiendo alta suavidad, tiempos de penetración de líquido rápidos y valores mínimos de rehumedecimiento. Los tejidos no tejidos de polipropileno spunbond hidrofílico (típicamente de 12 a 18 GSM) tratados con formulaciones de surfactante seguras para la piel facilitan la penetración inmediata del líquido. Por el contrario, la capa inferior exterior debe bloquear completamente la migración de líquidos mientras permite la transmisión de vapor de agua para mantener la piel seca. Esta transpirabilidad depende de una película de polietileno (PE) microporosa laminada con un tejido no tejido hidrofóbico suave. Los microporos de entre 0.1 y 1.0 micrones permiten el paso de moléculas de gas mientras evitan que las gotas de agua (que varían de 100 a 400 micrones) penetren.
Elasticidad y Sistemas de Cierre
La prevención de fugas depende de la mecánica de tensión de los puños de las piernas, los protectores internos de fugas y las cinturas traseras. Las líneas de alto rendimiento utilizan hilos elastoméricos sintéticos (como Spandex/Lycra) pegados o unidos ultrasónicamente bajo relaciones de elongación controladas (típicamente del 150% al 250% de estiramiento). Los pliegues de las piernas requieren material no tejido SMS (Spunbond-Meltblown-Spunbond) hidrofóbico para crear una barrera física repelente al agua a lo largo de los márgenes laterales. Los sistemas de cierre lateral utilizan cintas mecánicas de gancho y bucle capaces de volver a fijarse repetidamente sin desgastarse de la película de la zona de aterrizaje.
Mecanismos de Control de Calidad y Prevención de Defectos
A velocidades operativas de 1,000 piezas por minuto, la verificación manual de calidad es insuficiente. Las configuraciones de fabricación avanzadas, incluidas las instalaciones gestionadas por KIMEPR, integran redes de inspección visual directamente en la línea de conversión para lograr una garantía de calidad en tiempo real.
Arrays de Inspección de Visión de Alta Resolución
Cámaras digitales posicionadas en puntos estratégicos a lo largo de la línea de ensamblaje capturan imágenes de alta velocidad de la web en movimiento bajo iluminación LED especializada. Los algoritmos de visión por máquina inspeccionan cada producto en busca de defectos específicos:
Cintas laterales desalineadas o pestañas de gancho faltantes.
Contaminación por partículas extrañas o fibras no tejidas decoloradas.
Desplazamiento del núcleo absorbente, distribución desigual de SAP o canales rotos.
Colocación defectuosa de elásticos o alineación incorrecta de pliegues.
Los productos que exhiben dimensiones fuera de los umbrales de tolerancia establecidos activan boquillas de aire a alta presión automatizadas que expulsan el artículo específico río abajo antes del empaque primario final.
Protocolos de Retención y Pruebas de Rehumedecimiento en Laboratorio
Las pruebas de muestras físicas validan la calidad del lote antes de la autorización de almacenamiento. Los técnicos de laboratorio realizan pruebas estandarizadas que se adhieren a los métodos de prueba de EDANA/INDA:
Capacidad de Retención en Centrífuga (CRC): Mide la masa de líquido absoluto retenida por la matriz de SAP después de la inmersión en una solución salina al 0.9% y centrifugación.
Absorción Bajo Carga (AUL): Evalúa la capacidad del polímero para absorber líquido mientras está sometido a presión estática (como un usuario sentado, típicamente probado a 0.3 psi o 0.7 psi).
Pruebas de Valor de Rehumedecimiento: Cuantifica la cantidad de líquido que regresa a la superficie de la capa superior cuando se coloca un peso estandarizado sobre una muestra de pañal húmeda. Valores más bajos se correlacionan directamente con una reducción de la irritación en la piel.
Versatilidad en la Adquisición y Fabricación de OEM/ODM de Marca Privada
Los compradores B2B que adquieren productos para distribución de marca privada o contratos de suministro institucional requieren socios operativos adaptables. Los acuerdos comerciales con empresas que fabrican pañales deben definir la flexibilidad de producción, el tiempo de inactividad mínimo por cambio y los parámetros de personalización estructural.
Parámetros de Personalización en Contratos de OEM
Las instalaciones de fabricación establecidas ofrecen arquitectura de producto personalizable basada en la demanda del mercado regional y niveles de precios. Las variables clave que se pueden personalizar incluyen:
Peso del Núcleo y Carga de SAP: Ajustar el GSM del núcleo para equilibrar el grosor del producto con los requisitos de absorbencia objetivo (por ejemplo, pañales de día vs. bragas nocturnas).
Dimensionamiento del Chasis: Personalizar la longitud total, el ancho del núcleo, el contorno de las piernas y la forma de las orejas para coincidir con perfiles de tamaño demográfico específicos.
Acabado de Superficie del Sustrato: Seleccionar entre spunbond estándar, patrones de perlas 3D en relieve, o capas superiores de algodón orgánico mezclado.
Configuraciones de Empaque: Envasado primario automatizado en bolsas compactas, seguido de empaque en cajas de cartón corrugado o bolsas exteriores de polietileno para envío a granel.
Resiliencia de la Cadena de Suministro y Planificación de Materias Primas
Gestionar cadenas de suministro de productos absorbentes a nivel global implica coordinar envíos a granel de pacas de pulpa de fluff, rollos de tela no tejida de múltiples toneladas, y bolsas de SAP en contenedores. Las interrupciones en la producción de precursores químicos (como el ácido acrílico utilizado en la síntesis de SAP) pueden afectar la producción global. Las empresas experimentadas que fabrican pañales mantienen contratos de suministro a largo plazo en diversas regiones geográficas para prevenir paradas en la línea y amortiguar la volatilidad de los precios de las materias primas. Operaciones empresariales como KIMEPR aprovechan centros logísticos centralizados para asegurar tiempos de entrega estables para importadores internacionales y propietarios de marcas.
Cumplimiento Normativo y Estándares de Fabricación Higiénica
Los productos diseñados para contacto prolongado con la piel deben cumplir con estrictas regulaciones internacionales de seguridad, políticas de restricción química y estándares de biocompatibilidad.
Certificaciones ISO y Buenas Prácticas de Fabricación (BPF)
Las plantas de higiene industrial operan bajo sistemas de gestión de calidad ISO 9001 y estándares de dispositivos médicos ISO 13485 donde sea aplicable. Los entornos de sala limpia o zonas de producción cerradas a presión positiva restringen la entrada de partículas en el aire, la intrusión de insectos y la contaminación microbiológica. Las pruebas diarias de hisopos en superficies, el muestreo de aire y los procedimientos de gestión de plagas forman el núcleo de la operación diaria de la planta.
Seguridad Química y Cumplimiento Ambiental
Los mercados globales imponen regulaciones estrictas respecto a sustancias de preocupación en artículos de higiene personal. Los productos terminados deben ser evaluados por:
Desinfección con Cloro Elemental: La producción moderna utiliza pulpa de fluff blanqueada Totalmente Libre de Cloro (TLC) o Libre de Cloro Elemental (LCE) para prevenir la formación de dioxinas.
Ftalatos y Metales Pesados: Los adhesivos, tintas de impresión y componentes elásticos deben pasar pruebas de metales pesados y evitar plastificantes restringidos.
Sensibilizantes Cutáneos: Los tensioactivos, fragancias y lociones aplicadas a la capa superior se someten a pruebas dermatológicas para verificar un bajo potencial alérgico.
Evaluando Alianzas de Fabricación a Largo Plazo
Elegir un proveedor industrial para productos absorbentes requiere mirar más allá de las cotizaciones de precios unitarios básicos. Los compradores potenciales deben analizar la capacidad de fabricación general, los niveles de automatización de la planta, la rigurosidad de las pruebas en laboratorios internos y las capacidades de desarrollo sostenible. Asociarse con empresas que fabrican pañales con maquinaria de conversión avanzada, inspección visual continua y acceso estable a materias primas garantiza calidad de producto confiable y cronogramas de entrega consistentes a través de ciclos de mercado fluctuantes.
Para solicitar especificaciones técnicas, organizar auditorías de fábrica o iniciar consultas de producción de marca privada personalizada, se invita a los socios corporativos potenciales a contactar a nuestro grupo de ingeniería de fabricación B2B. Envíe sus especificaciones de producto, requisitos de volumen objetivo y pautas de empaque para recibir un análisis detallado de la estructura de costos y un paquete de evaluación de muestras de KIMEPR.
Preguntas Frecuentes
Q1: ¿Cuáles son las principales diferencias entre núcleos de fluff y núcleos libres de fluff (compuestos)?
A1: Las estructuras de núcleo de fluff combinan fibras de pulpa de celulosa con gránulos de polímero superabsorbente (SAP), ofreciendo una rápida absorción de fluidos y menores costos de material. Los núcleos libres de fluff reemplazan completamente la pulpa con capas unidas de SAP y tejidos portadores no tejidos, lo que produce un perfil ultradelgado, mayor retención total de líquido por milímetro de grosor y mínima deformación cuando están húmedos.
Q2: ¿Cómo evitan las líneas de producción de alta velocidad la migración de SAP y el asentamiento desigual?
A2: Las líneas de conversión utilizan formadores de núcleo de tambor de vacío especializados que suspenden pulpa desfibraizada y gránulos de SAP en corrientes de aire controladas. La mezcla se extrae en bolsillos bajo presión negativa precisa, creando una distribución uniforme de la red. El envoltorio de micro-tejido o el envoltorio no tejido encapsulan inmediatamente la matriz del núcleo, bloqueando los gránulos en su lugar antes de la laminación adhesiva.
Q3: ¿Cuáles son las cantidades mínimas de pedido (MOQ) típicas al asociarse con fabricantes de pañales diaper manufacturers?
A3: Las MOQ dependen principalmente de los cambios de rollos de materia prima y de los requisitos de configuración de impresión de embalajes. Las líneas industriales estándar generalmente requieren ejecuciones mínimas que oscilan entre 100,000 y 300,000 unidades por variante de tamaño para optimizar el tiempo de configuración de la máquina y minimizar el desperdicio de material durante las transiciones de empalme.
Q4: ¿Cómo prueban los fabricantes la resistencia a fugas del producto antes de la distribución masiva?
A4: Los sistemas de visión automatizados inspeccionan las dimensiones mecánicas y los sellos de borde en tiempo real en la línea. En entornos de laboratorio, los técnicos realizan pruebas de presión hidrostática en materiales de fondo, miden la tensión elástica de los puños laterales utilizando medidores de fuerza y realizan pruebas automatizadas de penetración de fluidos y rehidratación bajo presión corporal simulada.
Q5: ¿Qué estándares de biocompatibilidad se aplican a las exportaciones internacionales de pañales?
A5: Los productos de higiene absorbentes exportados internacionalmente deben cumplir con marcos de seguridad química regionales como EU REACH, pasar pruebas de citotoxicidad e irritación cutánea ISO 10993, y utilizar componentes libres de cloro elemental prohibido, ftalatos y colorantes azoicos restringidos.