
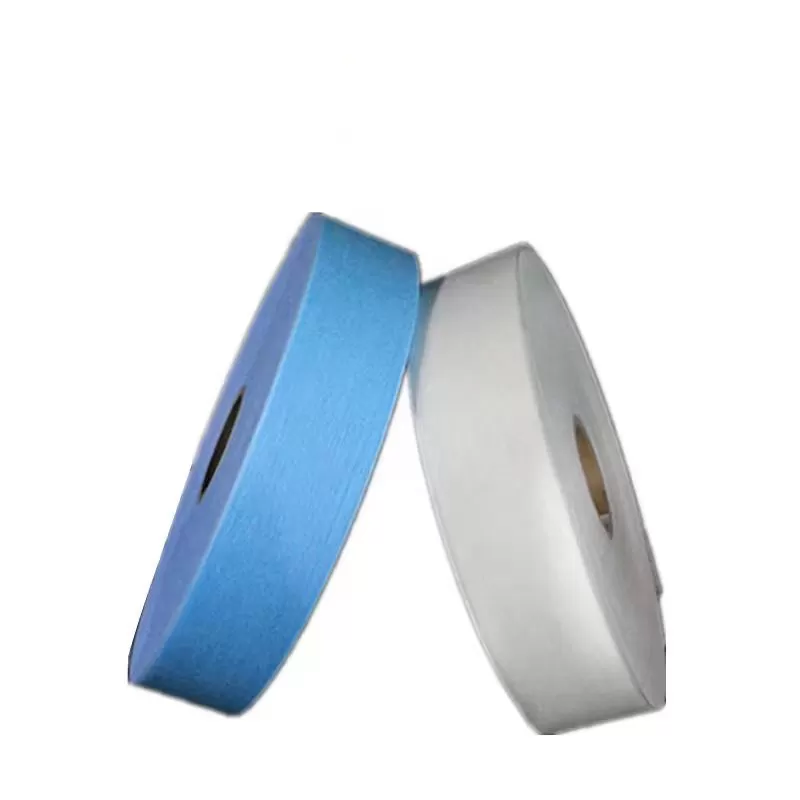
Eine Windelbefestigungszone nimmt weniger als zehn Prozent der gesamten Produktoberfläche ein. Dennoch bestimmt diese kleine Landungszone, ob eine Windel sicher an ihrem Platz bleibt oder sich während der Bewegung öffnet. Werkleiter und Beschaffungsteams stehen vor einem ständigen Kompromiss zwischen taktiler Weichheit, Befestigungszuverlässigkeit, Materialausbeute und Maschinenlauffähigkeit.
Die Wahl des richtigen frontalen Klebebands für Babywindeln hat direkte Auswirkungen auf Ihre Effizienz bei der Hochgeschwindigkeitsverarbeitung. Gestrickte Schlaufenbänder und Vliesstoffe sind die beiden Haupttechnologien in der modernen Fertigung. Jedes Format interagiert unterschiedlich mit rotierenden Stanzmaschinen, Spannungssensoren und seitlichen Klebehaken.
Bei KIMBER bewerten wir Rohstoffe durch eine ingenieurtechnische Linse. Mit über zwei Jahrzehnten Erfahrung in der Konstruktion von Umformmaschinen und der Optimierung von Windelproduktionslinien wissen wir, dass die Materialauswahl nicht isoliert von der Maschinenmechanik erfolgen kann. Hier ist, was Sie bewerten müssen, bevor Sie Ihre nächste Masterrolle bestellen.
Die Grundlagen verstehen: Schlaufen- vs. Vliesfrontalband
Die Windellandungszone beruht auf mechanischer Haken- und Schlaufenbefestigung. Das frontale Band fungiert als weibliches Element, während die seitlichen Klebehaken die männlichen Haken tragen. Der strukturelle Unterschied zwischen Schlaufen- und Vliesstoffen bestimmt, wie sie diese Haken fangen, halten und loslassen.
1. Gestricktes und gebürstetes Schlaufenfrontalband
Das Schlaufenfrontalband besteht typischerweise aus einer gestrickten Polyolefin- oder Polyesterfaserstruktur, die mit einer Trägerfolie verbunden ist. Die Oberfläche weist erhabene, gebürstete Schlaufen auf, die offen stehen, um seitliche Klebehaken zu empfangen.
Mechanischer Halt: Das offene Strickmuster bietet außergewöhnliche Ankerpunkte. In Kombination mit standardmäßigen Kunststoffhaken liefert es eine sehr hohe Scherfestigkeit und Abziehfestigkeit.
Wiederbefestigungszyklen: Eltern können die Windel dutzende Male öffnen und schließen. Die gestrickten Filamentgarne brechen nicht leicht oder ziehen sich nicht aus der Trägerfolie heraus.
Steifigkeit und Kaliber: Das gestrickte Schlaufenband hat ein höheres Flächengewicht (GSM) und eine größere Dicke. Dies verleiht der vorderen Taille der Windel strukturelle Steifigkeit.
Kosten und Ästhetik: Schlaufenmaterialien haben höhere Rohstoffkosten pro Quadratmeter. Das Drucken komplexer Grafiken auf Schlaufenoberflächen ist ebenfalls schwieriger, da die Garnstruktur die Klarheit der Tinte diffundiert.
2. Vliesfrontalband
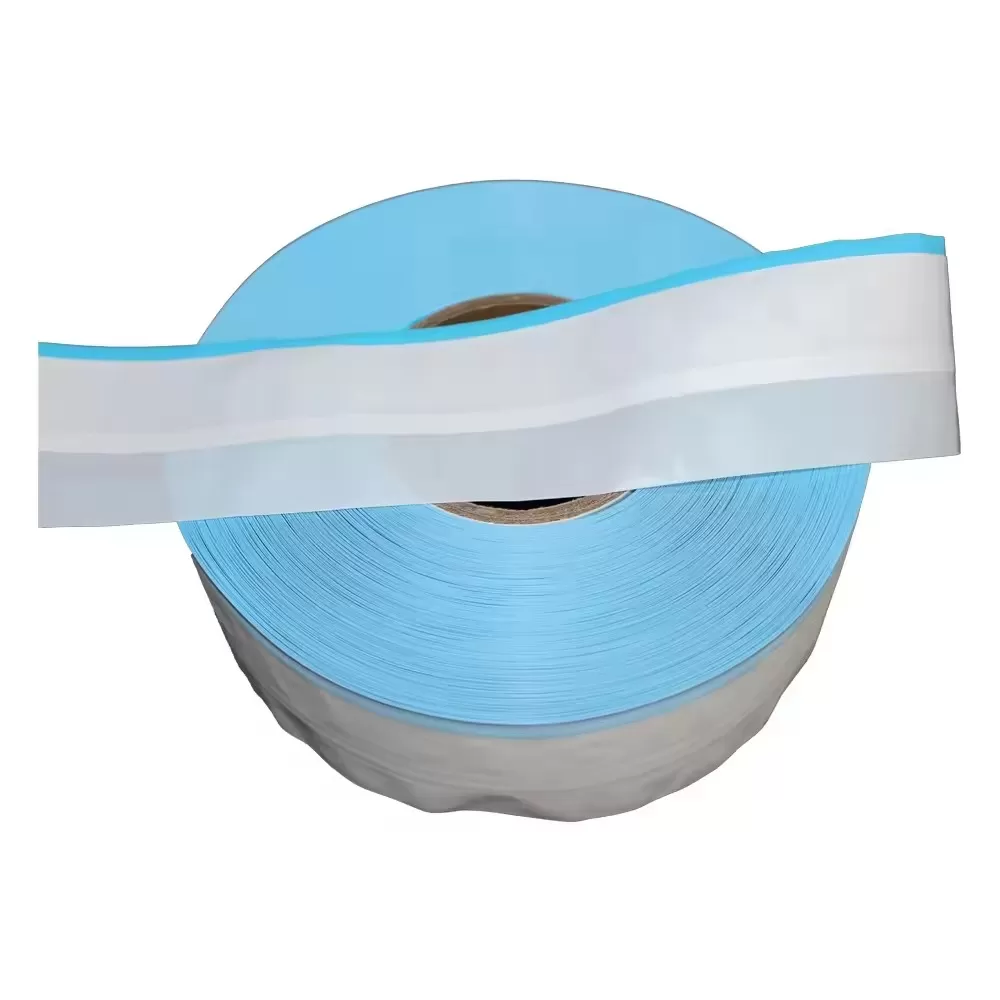
Das Vliesfrontalband kombiniert eine Spunbond- oder Luftdurchlässige Vliesstoffschicht (ATNW) mit einer bedruckbaren Polypropylenfolie (BOPP/CPP). Anstelle von gestrickten Schlaufen verwendet es zufällig verlegte synthetische Fasern, die durch thermische Prägeverfahren verbunden sind.
Taktile Weichheit: Vliesband fühlt sich wie weicher Baumwollstoff an. Es beseitigt das kratzige synthetische Gefühl, das ältere Schlaufenbänder manchmal gegen die Haut von Säuglingen erzeugen.
Grafische Klarheit: Die flache, glatte Trägerfolie akzeptiert hochauflösenden Flexodruck. Marken können fotorealistische Charaktere, Größenmarkierungen und lebendige Branding-Muster präsentieren.
Kosteneffizienz: Moderne Vliesbänder verwenden leichtere Flächengewichte, wodurch die Kosten pro produziertem Stück gesenkt werden.
Risiken des Faserausreißens: Wenn sie mit aggressiven, schweren seitlichen Haken kombiniert werden, können Vliesfasern bereits nach zwei oder drei Schließungen abreißen. Sie benötigen konstruierte Mikrohaken für optimale Leistung.
Maschinenleistung: Überlegungen zur Hochgeschwindigkeitsverarbeitung
Materialdatenblätter erzählen selten die ganze Geschichte. Ein Frontband könnte Labortests bestehen, aber völlig versagen, wenn es durch einen kontinuierlichen Rotationsapplikator gefüttert wird, der mit 600 Stück pro Minute läuft. Die Verarbeitungsleistung trennt profitable Windelproduktionen von hochschrottenden Betrieben.
Spannungsregelung und Bahnverfolgung
Gestrickte Schlaufenbänder bieten eine höhere Zugfestigkeit in Maschinenrichtung (MD). Sie widerstehen dem Dehnen, wenn sie durch Abwicklungen, Tänzerrollen und aktive Bremssysteme gezogen werden. Dies macht die Spannungsanpassung einfach auf älteren Maschinen.
Vliesstoff-Frontbänder zeigen eine höhere Dehnung unter Spannung. Wenn Ihre Abwicklungsservos nicht präzise sind oder wenn Ihre Tänzerrollen zu viel Last tragen, dehnt sich das Band, bevor es den Applikator erreicht. Beim Schneiden erzeugt die elastische Rückfederung ungleichmäßige Bandlängen und schiefe Platzierungen auf der Windelrückseite. Der Einsatz von Vliesstoffen erfordert präzise geschlossene Regelungssysteme für die Spannung.
Rotationsstanzen und Anvil-Verschleiß
Das kontinuierliche Schneiden von Frontbändern erzeugt hohe mechanische Reibung. Gestrickte Schlaufenbänder enthalten dichte synthetische Fasernbündel. Diese robusten Fasern beschleunigen das Abstumpfen der Klingen bei Standardwerkzeugstahl-Rotationsstempeln. Die Bediener müssen einen höheren pneumatischen Druck auf der Ambossrolle aufrechterhalten, um einen sauberen Scherenschnitt zu erzielen, was die Werkzeuglebensdauer verkürzt.
Vliesstofflaminierte Bänder lassen sich leichter mit weniger Schneidkraft schneiden. Allerdings können thermische Klebstoffe und Bindeschichten sich auf Hochgeschwindigkeits-Vakuumtrommeln und Transferambossen ansammeln. Der Einsatz von anti-adhäsiven Plasma-Beschichtungen auf Ihren Schneid- und Platzierungseinheiten löst dieses Problem effektiv.
Die KIMBER Zero-Trim-Lösung
Traditionelle Schneid- und Platzierungs-Frontbandeinheiten erzeugen kontinuierlichen Randbeschnittabfall. Dieser Abfall summiert sich auf tausende Meter verworfenes Material jeden Monat. KIMBER entwickelt proprietäre Zero-Trim- und Mini-Trim-Anwendungsmodulen für Hochgeschwindigkeits-Windelproduktionen.
Durch die Optimierung der Schnittgeometrie und die Nutzung von variablen Vakuum-Rutsch- und Schnitttrommeln schneidet unsere Maschine jedes Frontbandstück auf die fertigen Abmessungen, ohne Randabfall. Egal, ob dicke Schlaufenrollen oder leichte Vlieslaminate verarbeitet werden, Zero-Trim-Werkzeuge helfen den Betrieben, die Abfallquote um bis zu 4 % jährlich über kontinuierliche Produktionsschichten zu senken.
Hook-and-Loop-Kompatibilität: Den richtigen Match finden
Ein Frontband kann nicht isoliert bewertet werden. Seine Leistung hängt vollständig von der Kombination mit dem Seitenband-Hakenprofil ab. Die falsche Kombination von Haken und Landebereich führt entweder zu Produktfehlern oder unnötigen Materialausgaben.
Standard-extrudierte Haken + Gestrickte Schlaufen: Diese klassische Kombination bietet eine industrielle Verschlussqualität. Sie eignet sich für wirtschaftliche Windelstufen und Produkte für Erwachseneninkontinenz, bei denen die Haltbarkeit unter hohen Zuglasten wichtiger ist als Baumwollähnlichkeit.
Micro-geformte Kunststoffhaken + Vliesband: Mikro-Haken verfügen über winzige, pilzförmige oder palmenförmige Köpfe mit niedrigem Profil. Sie greifen die feinen, zufällig verteilten Fasern des Vliesbandes, ohne das Band beim Öffnen zu zerreißen. Dies ist der Branchenmaßstab für Premium-Windeln.
Gebürstete Schlaufen + Mikro-Haken: Während diese Kombination funktioniert, erzeugt sie oft übermäßige Abziehkräfte. Die Vorderseite der Windel kann reißen, bevor der Haken sich löst, was zu Frustration bei den Benutzern führt.
Gesamtkosten des Eigentums (TCO) und Beschaffungsstrategie
Beschaffungsteams vergleichen Materialien oft ausschließlich auf Basis des Preises pro Quadratmeter ($/m²). In der Hochvolumenproduktion von Einweg-Hygieneartikeln ist diese Kennzahl unvollständig. Sie müssen die Gesamtkosten des Eigentums (TCO) bewerten.
Berücksichtigen Sie die vollständige Kostenformel: Rohmaterialkosten + Verarbeitungsabfallquote + Werkzeugverschleißkosten + Produktionsausfallverluste.
Rücklaufquoten: Wenn ein günstiger Vliesstoffband eine Erhöhung der Linienablehnungen um 1,5 % aufgrund von Webreißern oder Platzierungsdrift verursacht, löscht dies alle anfänglichen Einsparungen bei den Rohmaterialien aus.
Bestandskonsolidierung: Die Standardisierung auf ein vielseitiges, mitteldickes Vliesstoffband über sowohl Baby- als auch Trainingshosenlinien kann Ihre Rohmaterial-Lieferkette vereinfachen und Mengenrabatte erzielen.
Modernisierung der Maschinen: Die Aufrüstung älterer mechanischer Applikatoren mit modernen servogesteuerten Einheiten ermöglicht es Ihrer Fabrik, dünnere, kosteneffektive Vliesstoffbänder ohne Verstopfungen zu betreiben.
Bei KIMBER verkaufen wir nicht einfach nur Geräte oder vermitteln Komponenten. Wir prüfen Ihre bestehenden Produktionsparameter, bewerten die Anforderungen Ihres Zielmarktes und liefern Maschinenmodule, die auf Ihre bevorzugten Materialanforderungen abgestimmt sind.
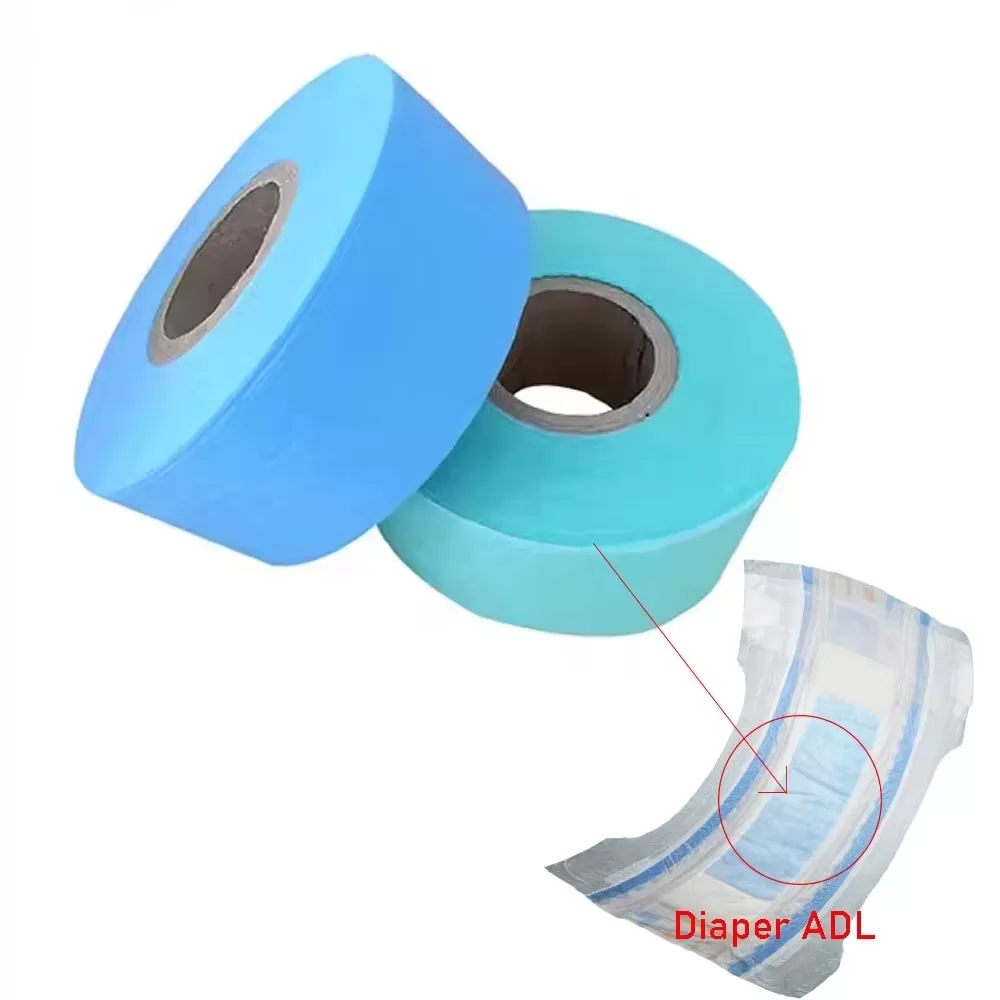
Welches Frontalband passt zu Ihren Produktionszielen?
Die Auswahl des richtigen Materials für die Landungszone hängt von Ihrem spezifischen Marktsegment und den Maschinenfähigkeiten ab:
Wählen Sie gestricktes Schlaufenfrontalband, wenn:
Sie Windeln der Wertklasse oder institutionelle Produkte für die Erwachsenenpflege herstellen, die eine hohe Haltekraft erfordern.
Ihre Umwandlungsanlagen mit mechanischen Spannungsgeräten anstelle moderner elektronischer Servos arbeiten.
Sie aggressive, dicke Kunststoffseitenschlaufen verwenden.
Maximale Wiederverwendbarkeit erforderlich ist.
Wählen Sie Vliesstofffrontalband, wenn:
Sie das Premium-Segment für Babywindeln anvisieren, wo weicher Griff und ultradünne Profile den Verbraucherverkauf antreiben.
Hochauflösende flexografische Druckgrafiken für Ihre Markenidentität entscheidend sind.
Ihre Umwandlungsgeräte präzise, servogesteuerte Spannungsregelungen und flachbauende Rotationsschneider aufweisen.
Sie entwickelte Mikroschlaufen-Seitenschlaufen verwenden.
Häufig gestellte Fragen (FAQ)
Q1: Was verursacht, dass Vliesstofffrontalband beim Öffnen fusselig wird oder sich delaminiert?
A1: Delaminierung tritt auf, wenn das Profil der Seitenschlaufe zu aggressiv für die Vliesstoffoberflächenbindung ist. Die Verwendung von großen Schlaufen reißt die losen Fasern, anstatt herauszurutschen. Um dies zu beheben, wechseln Sie zu Mikroschlaufen mit niedrigeren Profilhöhen oder spezifizieren Sie ein Vliesstoffband mit einem dichteren thermischen Bindungsmuster.
Q2: Kann ich Vliesstofffrontalband auf einer älteren Windelmaschine betreiben, die für Schlaufenband ausgelegt ist?
A2: Ja, aber es erfordert normalerweise Maschinenanpassungen. Vliesstoffband dehnt sich leichter, sodass Sie möglicherweise die Spannung des Tänzerarms reduzieren, die Webführungs-Sensoren für kontrastarme Kanten kalibrieren und abgenutzte rotierende Schneid- und Platzierklingen durch polierte, scharfe Klingen ersetzen müssen.
Q3: Wie beeinflusst das Flächengewicht (GSM) die Kosten und die Leistung des Frontalbands?
A3: Höhere Flächengewichte (45-60 GSM) bieten eine höhere Reißfestigkeit und ein dickeres Handgefühl, erhöhen jedoch die Rohmaterialkosten. Moderne Linien verwenden zunehmend leichtere Gewichte (30-40 GSM) in Kombination mit hochfesten Trägerfolien, um die Festigkeit zu erhalten und den gesamten Materialverbrauch zu senken.
Q4: Warum driftet oder schiefert das Frontband bei der Anwendung mit hoher Geschwindigkeit?
A4: Drift resultiert typischerweise aus ungleichmäßiger Wickelspannung, statischer Elektrizität oder unsachgemäßer Vakuumübertragung auf der Applikatorwalze. Die Installation von statischen Eliminatoren und die Überprüfung der Vakuumsaugwerte an der Rutsch- und Schneideeinheit stabilisieren in der Regel die Bahntrajektorie.
Q5: Was ist die optimale Abziehkraft für das Frontband von Babywindeln?
A5: Die branchenübliche Abziehkraft für Babywindeln liegt zwischen 1,5 N/25mm und 3,5 N/25mm. Werte unter 1,5 N riskieren ein versehentliches Öffnen, während Werte über 4,0 N das Öffnen für Pflegekräfte erschweren und die Rückseite der Windel reißen können.
Rüsten Sie Ihre Produktionslinie mit KIMBER auf
Materialeffizienz und Umwandlungsgenauigkeit bestimmen das Endergebnis Ihrer Fabrik. Egal, ob Sie eine bestehende Linie auf leichte Vliesstoffe umrüsten, Trimmabfälle eliminieren oder eine komplette schlüsselfertige Produktionsanlage planen, KIMBER bietet die Ingenieurexpertise, die Sie benötigen.
Schicken Sie unserem Ingenieurteam noch heute eine Anfrage, um eine Linienprüfung anzufordern, über Null-Trimm-Applikator-Nachrüstungen zu diskutieren oder die ideale Maschinenkonfiguration für Ihr Frontband für Babywindeln zu finden.