
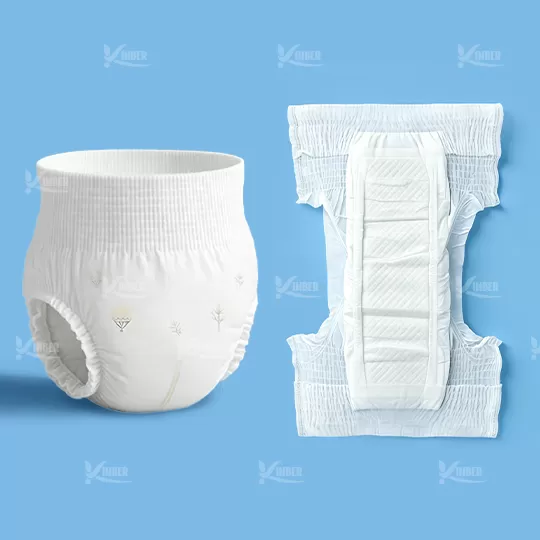
Einweg-Hygieneprodukte basieren auf einer Sequenz von Schichtenmaterialien, um Leckagen zu verhindern, Flüssigkeit zu absorbieren und strukturelle Integrität zu gewährleisten. Innerhalb dieser mechanischen Baugruppe trägt das Verschlusssystem die Hauptlast der Passformbeibehaltung, der dynamischen Lastverteilung und der Wiederverwendbarkeit. Die präzise Ingenieurskunst von Seitenband für Windeln bestimmt nicht nur die Leistung des Endprodukts am Träger, sondern auch die Effizienz, die Ausschussquote und die Ausfallzeiten in modernen Hochgeschwindigkeits-Umwandlungslinien.
Da die Windelherstellungsanlagen die Umwandlungsgeschwindigkeiten über 800 bis 1.000 Stücke pro Minute steigern, sehen sich die Befestigungsmaterialien extremen dynamischen mechanischen Belastungen ausgesetzt. Die Mikro-Haken-Geometrie, die Adhäsionsrheologie, der Zugmodul der Trägerschicht und die Ablöse-Eigenschaften müssen in totaler Synchronisation arbeiten. Ein Versagen eines dieser Komponenten führt zu Problemen wie vorzeitigem Ablösen bei Bewegungen des Babys, Webbrüchen während der Umwandlung oder Materialreißern beim Öffnen.
Materialarchitektur und Verbundstrukturen in der Windelbefestigung
Moderne Windelverschlussbänder sind keine monolithischen Streifen; sie sind entwickelte mehrschichtige Verbundstrukturen. Jede Schicht erfüllt eine genaue mechanische oder taktile Funktion und ist über spezialisierte Heißklebe-Laminierungsprozesse miteinander verbunden.
Die mehrschichtige Verbundkonstruktion des Seitenbands für Windeln umfasst mehrere Schlüsselzonen:
Trägersubstrate: Vliesfilm-Laminate bilden die Basis. Spunbond-Meltblown-Spunbond (SMS) oder kardenverarbeitete Vliesstoffe, die auf gegossene Polypropylen (CPP) oder Polyethylen (PE) Filme laminiert sind, bieten Zugfestigkeit in der Maschinenrichtung (MD) und erhalten gleichzeitig weiche taktile Eigenschaften in der Querrichtung (CD).
Befestigungsköpfe (Mechanische Haken): Extrudierte Polypropylen-Mikro-Haken sind thermisch oder ultraschalltechnisch mit dem Träger verbunden. Diese Haken, die oft in Form von Pilzen, Palmen oder J-Haken gestaltet sind, interagieren direkt mit der Schlaufenstruktur des Vorderbandes. Die Haken-Dichte reicht typischerweise von 200 bis über 500 Haken pro Quadratzentimeter und bestimmt die Zug- und Lösekräfte.
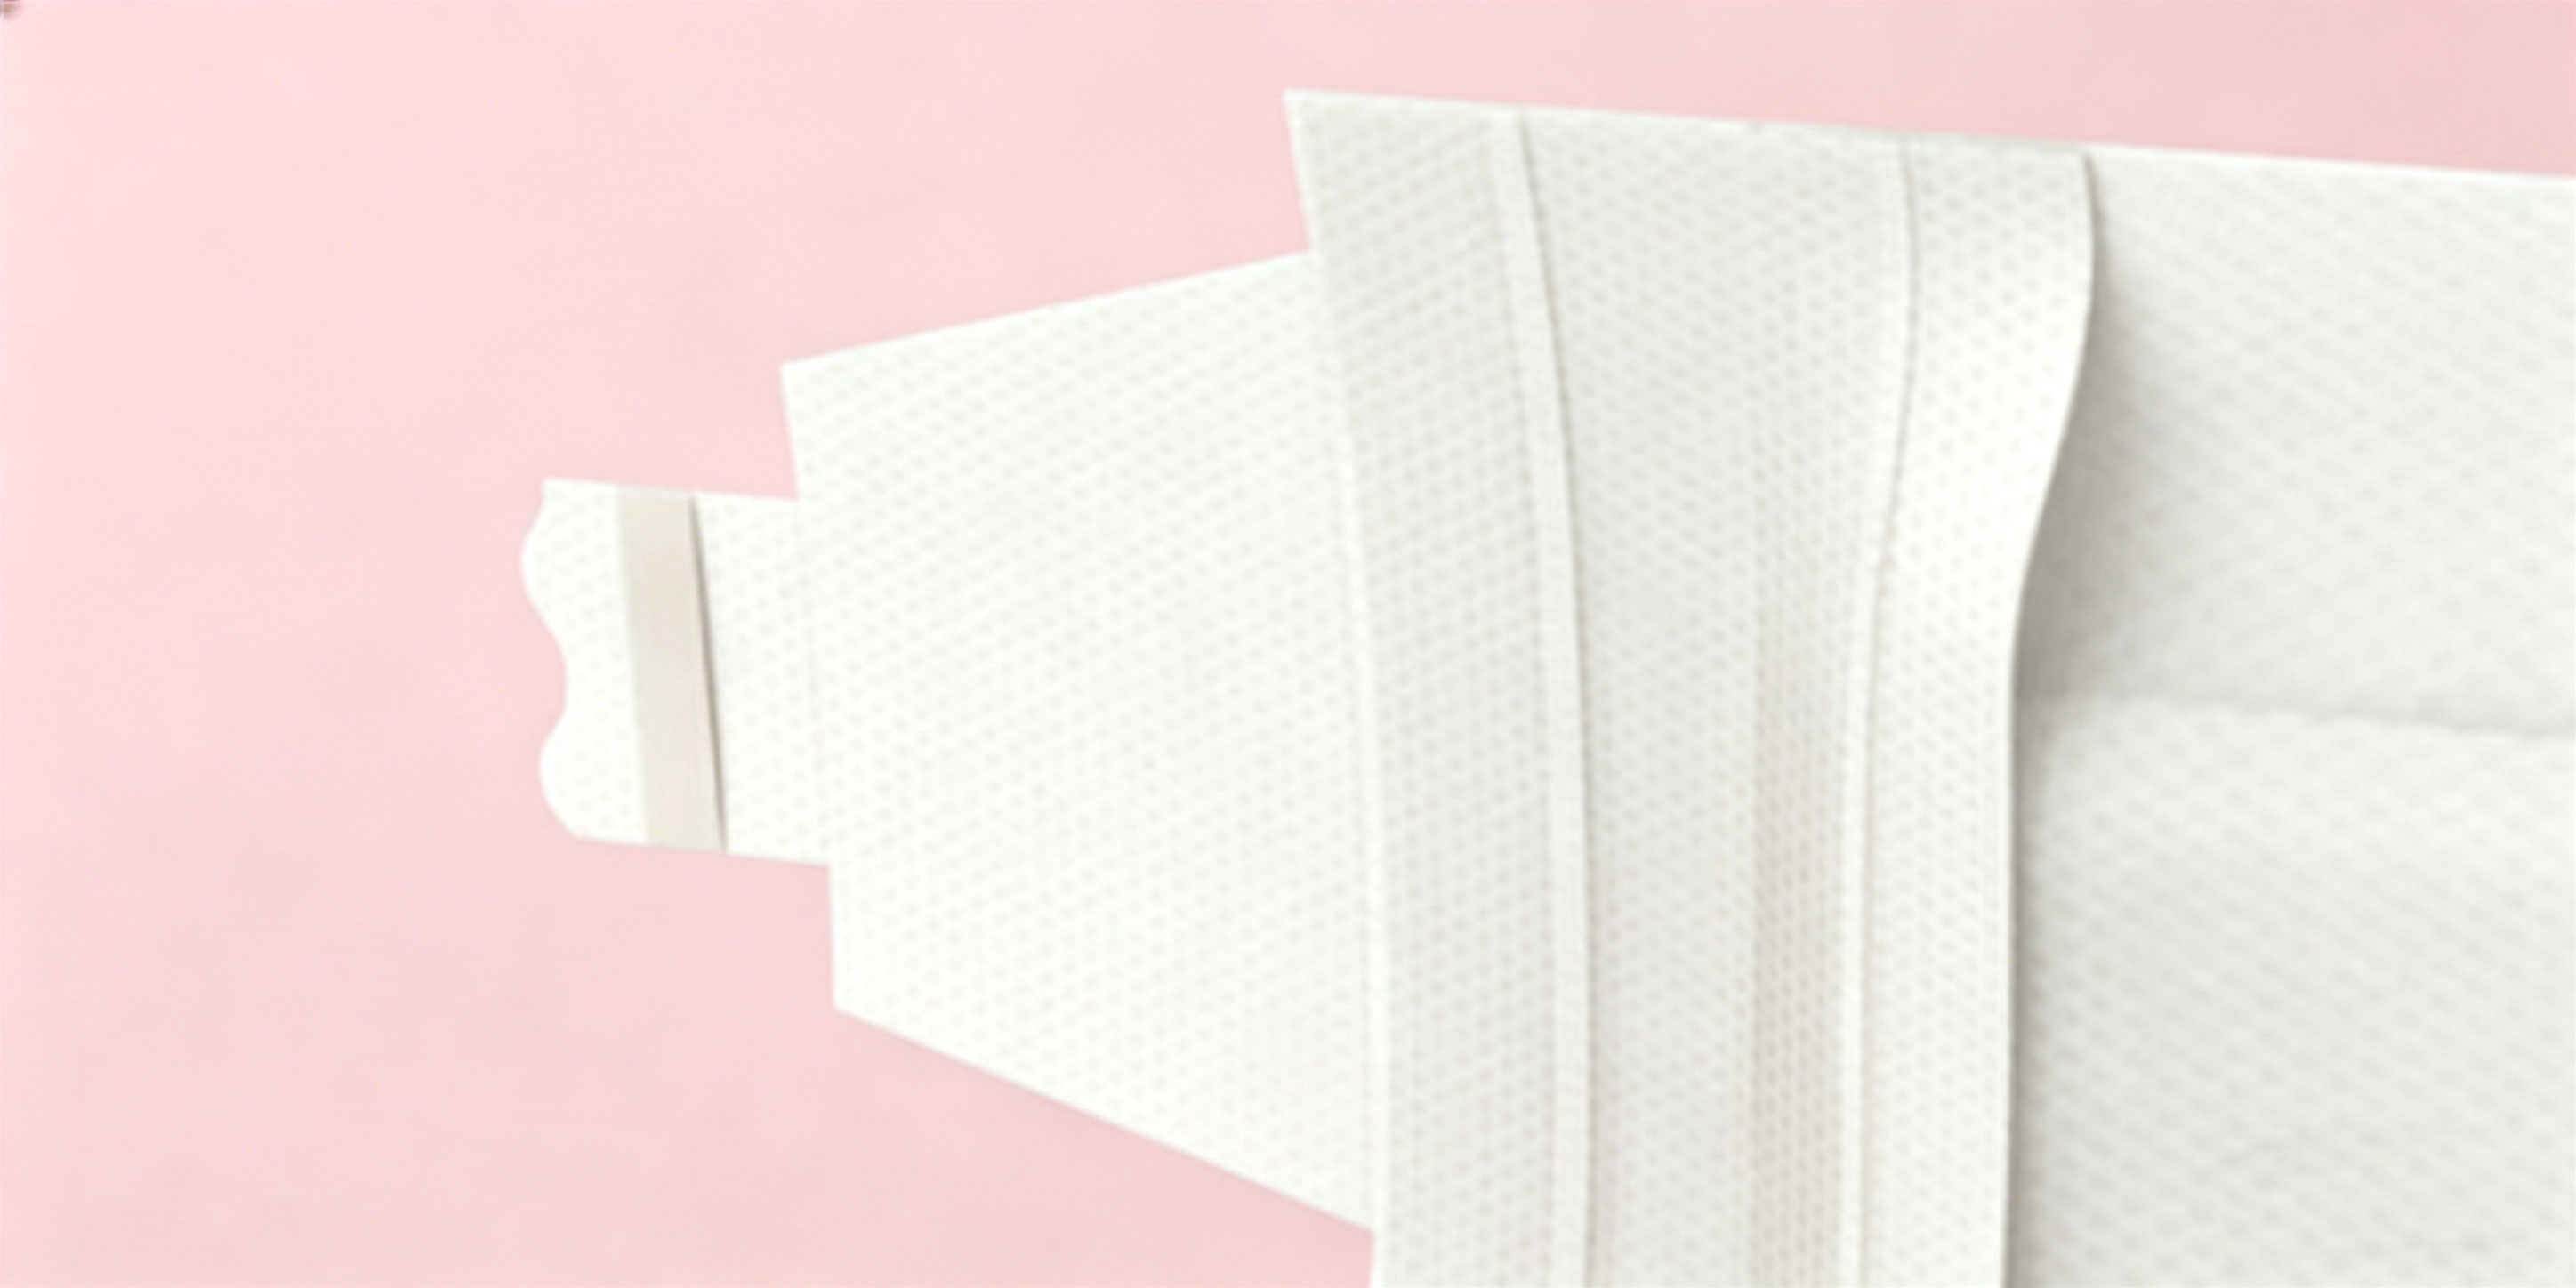
Fingerlift (Lösezone): Nicht-klebende Laschen am distalen Ende ermöglichen es den Benutzern, das Band leicht zu greifen und zu öffnen, ohne Kleberückstände oder Delaminierung.
Klebemittel-Systeme: Auf synthetischem Gummi basierende Hot Melt Pressure-Sensitive Adhesives (HMPSA) bieten den Verklebungsmechanismus, der das Band am Windelchassis sichert, während spezialisierte Formulierungen die funktionalen Komponenten zusammenhalten, ohne durch poröse Vliesstoffe durchzubluten.
Hersteller wie KIMEPR formulieren diese Verbundstrukturen, um ein Gleichgewicht zwischen der strukturellen Steifigkeit, die für eine genaue Hochgeschwindigkeits-Rotationsplatzierung erforderlich ist, und der Flexibilität, die notwendig ist, um Hautreizungen beim Endbenutzer zu vermeiden, herzustellen.
Klebemittelchemie und Kohäsions- vs. Abziehleistung
Die Klebeschicht, die das Band am Ohr oder Chassis verankert, muss signifikante Scherkräfte aushalten, ohne kontinuierliches Kriechen zu zeigen. Gleichzeitig müssen alle exponierten druckempfindlichen Bereiche während der ersten Bereitstellung der Befestigungslasche sauber von silikonisierten Ablösezonen abgelöst werden.
HMPSA-Formulierungen basieren überwiegend auf Styrol-Isopren-Styrol (SIS) oder Styrol-Ethylen-Butylen-Styrol (SEBS) Blockcopolymeren. Diese Polymere bieten elastische Rückfederung und thermische Stabilität während der Anwendung bei Temperaturen zwischen 140°C und 165°C. Kohlenwasserstoff-Tackifier und mineralische Weichmacher sind ausgewogen, um die Glasübergangstemperatur (Tg) der Klebstoffmatrix anzupassen. Dies erhält die Flexibilität unter kalten Verteilungsbedingungen, während es das Erweichen des Klebstoffs und die ölige Migration unter Körperwärmebedingungen (37°C) verhindert.
Die Aufrechterhaltung des Klebstoffgleichgewichts erfordert die Messung von drei wechselseitigen Eigenschaften:
180-Grad-Abziehhaftung (ASTM D3330 / FINAT FTM 1): Bewertet die Kraft, die erforderlich ist, um die Klebeverbindung von verschiedenen Substratfolien (PE-Rückseiten, Vliesrücken) unter kontrollierten Abziehgeschwindigkeiten zu trennen.
Statische Scherfestigkeit (ASTM D3654 / FINAT FTM 8): Misst die interne Kohäsionsstärke des Klebstoffs unter einem konstanten Totenlast-Scherstress bei Raumtemperatur und erhöhten Temperaturen (40°C). Eine hohe statische Scherfestigkeit ist entscheidend, um sicherzustellen, dass die Windelohren sich nicht langsam lösen, während der Träger sich bewegt.
Dynamische Scherfestigkeit: Bestimmt die sofortige Kraft, die erforderlich ist, um die Schnittstelle zwischen Haken-Schlaufen oder Klebstofffolie zu scheren, und simuliert plötzliche Beschleunigungsbelastungen, die durch die Bewegung eines Säuglings oder die Ausdehnung des Bauches verursacht werden.
Umwandlungslinien-Dynamik und Verarbeitbarkeit bei hohen Geschwindigkeiten
Die Leistung der Rohstoffe in einem Laborumfeld muss sich direkt auf die kontinuierliche Umgebungsumwandlung übertragen. Eine stabile Hochgeschwindigkeitszufuhr von Seitentapes für Windeln erfordert eine konsistente Abwickelkraft, eine geringe Rollenauslauf und eine hohe dimensionsstabilität unter variierenden Bahnspannungen.
Wenn Seitentapes in kontinuierliche Windelmaschinen eingespeist werden, werden sie von Hochleistungs-Pfannkuchenrollen oder quer gewickelten Spulen abgewickelt, durch Hochgeschwindigkeits-Rotationsstempel in Form geschnitten und über Vakuum-Rutsch-und-Schnitt-Applikatoren auf das sich bewegende Windelchassis aufgebracht. Die Bahngeschwindigkeiten überschreiten oft 5 bis 7 Meter pro Sekunde.
Mehrere mechanische Eigenschaften bestimmen die Linienlaufbarkeit:
Zugmodul und Dehnung: Das Trägerschicht muss über ein ausreichend hohes Zugmodul in Maschinenrichtung verfügen, um Nackenbildung (Breitenreduzierung) unter Inline-Spannung zu verhindern. Exzessive Dehnung verursacht Registrierungsfehler während der Rotationsstanzphase, was zu asymmetrischer Tape-Platzierung führt.
Sauberkeit des Rotationsstanzens: Wenn die Klebstoffformulierung übermäßig weich ist oder in die Schnittlinie kalt fließt, sammelt sie sich auf Ambossrollen und Stanzklingen. Dies verursacht "Kleben", was zu unvollständigen Schnitten, ausgefransten Vlieskanten und häufigen Linienstopps zur Klingenreinigung führt.
Antistatische Eigenschaften: Reibung während des Hochgeschwindigkeitsabwickelns erzeugt statische Elektrizität, wodurch leichte Vliesbandenden umklappen oder an Metallführungsrollen haften. Antistatische Oberflächenbehandlungen auf Trägerfolien verhindern die elektrostatische Ansammlung und sorgen für einen reibungslosen Transport über Vakuum-Transfertrommeln.
Behebung mechanischer Ausfälle und interfacialer Fehlanpassungen
In der Windelherstellung führt eine Fehlanpassung der Komponenten häufig zu Montagefehlern. Die Befestigungsleistung hängt nicht nur vom Tape ab; sie beruht auf der mechanischen Paarung zwischen dem Haken-System des Seitentapes und den Vlies-Schlaufen der vorderen Auflagezone.
Wenn eine unsachgemäße Fehlanpassung zwischen der Frontzone und dem Seitentape für Windeln zu unzureichender Haltekraft führt, ist die häufigste Ursache inkompatible Klettverschlussdimensionen. Zum Beispiel können große J-Haken nicht ausreichend in hochdichte, niedrigflorige gestrickte Fronttapes eindringen, was zu geringer anfänglicher Verankerung und hohen Raten von Scherfehlern führt. Umgekehrt können aggressive Mikrohaken, die auf niedrigfesten Spunbond-Frontmaterialien angewendet werden, beim Wiederverschließen zu Faserherausziehen und Oberflächenreißen führen, was die Wiederverwendbarkeit des Tabs zerstört.
Ein weiteres häufiges Verarbeitungsversagen ist die Delaminierung des Tabs. Wenn die Klebebindung zwischen dem Träger-Vliesstoff und dem Hakenstreifen schwächer ist als die dynamische Abziehkraft, die benötigt wird, um die Windel zu öffnen, bleibt das Hakenpatch am Fronttape haften, während der Trägerstreifen sich abzieht. Um dies zu verhindern, sind präzises Ultraschallschweißen oder die Anwendung von vernetzten reaktiven Heißklebern während des Tape-Herstellungsprozesses erforderlich.
Standard-Qualitätsmetriken und Testprotokolle
Qualitätssicherungsprogramme in der Industriehygiene verlassen sich auf standardisierte Testprotokolle, um die Chargen des Seitentapes vor der Produktionslinie zu validieren. Die Verfahren zur eingehenden Qualitätskontrolle (IQC) überwachen typischerweise die folgenden Basisparameter:
Kaliber (Dicke) Konsistenz (ASTM D1777): Abweichungen in der Gesamtdicke über die Breite des Tapes können ungleichmäßige Wickelspannung und Druckvariationen unter der rotierenden Schneidvorrichtung verursachen.
Abziehkraft (FTM 10): Die Kraft, die erforderlich ist, um das Tape abzuwickeln oder den Fingerlift zu trennen, muss innerhalb eines engen Toleranzbereichs bleiben. Übermäßige Abziehkraft führt zum Reißen des Materials; unzureichende Abziehkraft verursacht vorzeitiges Voröffnen in den Ordnern der Umformmaschine.
Wiederverschließzyklen: Die Prüfung der dynamischen Abzieh- und Scherwerte durch 1, 3 und 5 mechanische Öffnungs- und Schließzyklen gegen standardisierte Schlaufenunterlagen stellt sicher, dass die Hakenstrukturen sich nicht biegen, verformen oder brechen bei wiederholter Nutzung.
Thermische Kriechkonformität: Proben, die unter 1 kg Lasten bei 40°C für 24 Stunden gehalten werden, müssen weniger als 1,0 mm Verschiebung zeigen, um zu verifizieren, dass die Körpertemperatur die strukturelle Passform nicht beeinträchtigt.
Herstellungsspezifikationen und Anpassungen mit KIMEPR
Verschiedene Märkte stellen unterschiedliche mechanische Anforderungen. Erwachsenen-Inkontinenzunterwäsche erfordert wesentlich höhere Zugwerte, breitere Tape-Formate und robuste Hakenkonfigurationen, um mit Erwachsenen-Körpermassen und hohen Flüssigkeitslasten umzugehen. Säuglingswindeln priorisieren extreme Kantenweichheit, nullkratzende Ultraschallperimeter, flexible elastische Ohren und einfach zu öffnende Abziehdynamiken, die auf Eltern zugeschnitten sind.
Hygienematerialverarbeiter arbeiten mit spezialisierten Herstellern zusammen, um Spezifikationen anzupassen. KIMEPR entwickelt spezifische Konfigurationen von Seitentapes für Windeln, um die Zielmaschinenkinematik, die Vliesstoffmischungen des Chassis und die mechanischen Anforderungen der Endnutzung zu erfüllen.
Parameter, die einer genauen Konfiguration unterliegen, umfassen:
Schlitzbreiten und Spulenlängen: Standardbreiten von 12 mm bis 30 mm, geliefert in hochdichten, quer gewickelten Spulen, um die Häufigkeit des Rollenwechsels bei kontinuierlichen Linien zu minimieren.
Trägerbasisfarben und -texturen: Hydrophobe, kardierte Vliesstoffe, Spunbond-Kombinationen und maßgeschneiderte Folienrückseiten für visuelle Linienunterscheidung.
Hakengeometrien: Mikromoldierte, gerichtete oder omnidirektionale Haken mit unterschiedlichen Hakenhöhen (0,2 mm bis 0,5 mm), die für spezifische Strick- oder Vlies-Schleifen-Ziele entwickelt wurden.
Elastische Integration: Vorgelaminierte elastische Seitenohren, die Folie, Elastomer und Befestigungshaken in einem integrierten Einzelfutter-Roll kombinieren, wodurch das mechanische Layout der Windelmaschine vereinfacht wird.
Häufig gestellte Fragen
Was bestimmt die Wiederverwendbarkeit von Seitentapes für Windeln?
Die Wiederverwendbarkeit hängt von der mechanischen Integrität der Haken- und Schlaufenverbindung ab, nicht von der chemischen Haftung. Hochwertige Polypropylen-Mikrohaken flexen beim Öffnen, ohne plastische Verformung oder Bruch, wodurch sie die Schlaufenfasern wiederholt ohne Verlust der dynamischen Schubfestigkeit wieder einrasten können.
Wie beeinflusst die Querflexibilität (CD) die Passform von Windeln?
Ein Trägerschlauchtape mit kalibrierter CD-Flexibilität passt sich den natürlichen Kurven der Hüfte und Taille des Säuglings an. Wenn das Tape in der Querrichtung zu starr ist, entstehen lokale Druckpunkte, rote Flecken auf der Haut und eine erhöhte Wahrscheinlichkeit, dass die Tape-Kante in die Beugung des Beins eindringt während der Bewegung.
Warum erleben Hochgeschwindigkeitslinien Tape-Wellen oder Faltenbildung?
Das Wellen von Tape tritt in der Regel aufgrund von drei Faktoren auf: statische elektrische Ladungen, die während des Abwickelns des Rolls aufgebaut werden, unzureichende Webspannungskontrolle, die zu Flattern vor der Applikatorrolle führt, oder ein nicht optimiertes Fingerlift-Design, das die Umgebungsströmung innerhalb des Maschinengehäuses einfängt.
Kann heißschmelzender Kleber während der Sommerlagerung durch Vlies-Träger hindurchbluten?
Ja, wenn der HMPSA hohe Konzentrationen von niedermolekularen plastifizierenden Ölen mit einem nicht optimierten Weichpunkt enthält. Wenn die Lagerungstemperaturen im Lager 40 °C überschreiten, können minderwertige Kleber durch die poröse Vlies-Rückseite migrieren, was zu Rollensperrungen (Schichten, die zusammenkleben) und Maschinenstaus führt.
Was ist der Unterschied zwischen extrudierten Haken und geformten Haken an Seitentapes?
Extrudierte Haken werden durch kontinuierliche Profil-Extrusion gebildet, gefolgt von Querschnittschnitten und maschinenrichtungsbedingtem Dehnen, was eine gerichtete Haltekraft ergibt. Geformte Mikrohaken werden direkt auf gekühlten Walzen mit Mikrokavitäten gebildet, was omnidirektionale Engagementprofile mit niedrigeren Profilhöhen und weicheren taktilen Eigenschaften erzeugt.
Optimieren Sie Ihre Hygieneproduktionsabläufe
Die Bewertung der Rohstoffleistung und die Festlegung der richtigen Befestigungsparameter erfordert eine detaillierte Spezifikationsabstimmung. Um Herausforderungen bei der Linienanspannung zu lösen, Kleberaufbau in der Umwandlungslinie zu beseitigen oder mechanische Eigenschaften für maßgeschneiderte Seitentapes für Windeln zu überprüfen, konsultieren Sie direkt unsere technischen Anwendungsspezialisten.
Reichen Sie Ihre Produktionsgeschwindigkeiten, Zielchassisspezifikationen und Substratanforderungen bei KIMEPR ein. Unser Ingenieurteam stellt vollständige Materialdatenblätter, mechanische Prüfberichte und Musterrollen für Fabrikqualifikationstests zur Verfügung.