
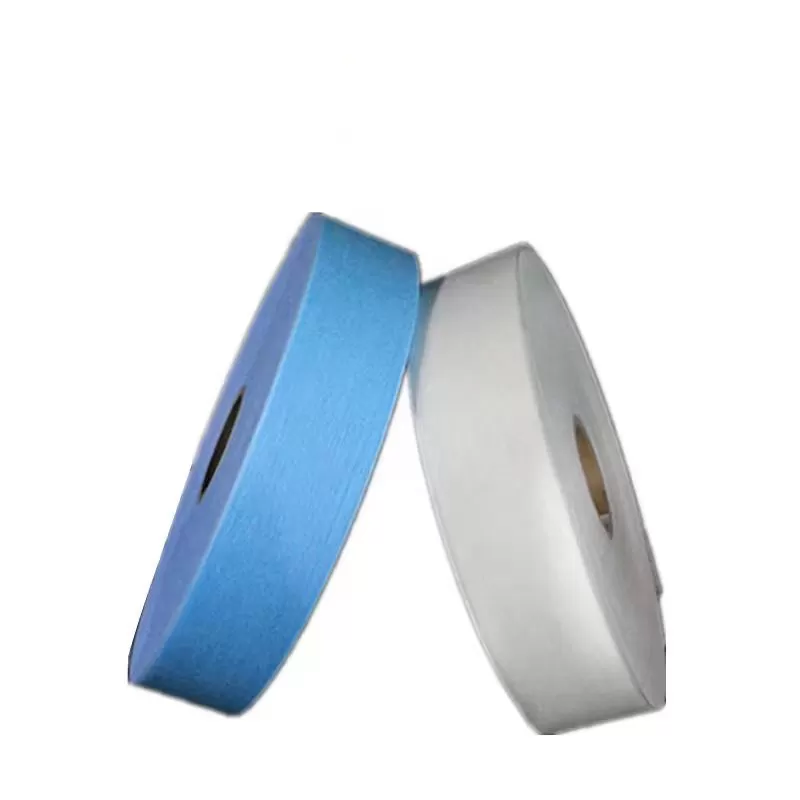
Una zona de sujeción del pañal ocupa menos del diez por ciento de la superficie total del producto. Sin embargo, esta pequeña zona de aterrizaje determina si un pañal se mantiene en su lugar de manera segura o se abre durante el movimiento. Los gerentes de planta y los equipos de compras enfrentan un constante compromiso entre la suavidad táctil, la fiabilidad de sujeción, el rendimiento del material y la capacidad de funcionamiento de la máquina.
Elegir la cinta frontal para pañales de bebé correcta afecta directamente la eficiencia de conversión a alta velocidad. Las cintas de bucle tejidas y las cintas frontales no tejidas representan las dos tecnologías principales en la fabricación moderna. Cada formato interactúa de manera diferente con cortadoras de troquel rotativas, sensores de tensión y ganchos de cinta lateral.
En KIMBER, evaluamos las materias primas a través de una lente de ingeniería. Con más de dos décadas de experiencia diseñando maquinaria de conversión y optimizando líneas de producción de pañales, sabemos que la selección de materiales no puede ocurrir de forma aislada de la mecánica de la máquina. Aquí está lo que necesitas evaluar antes de ordenar tu próximo rollo maestro.
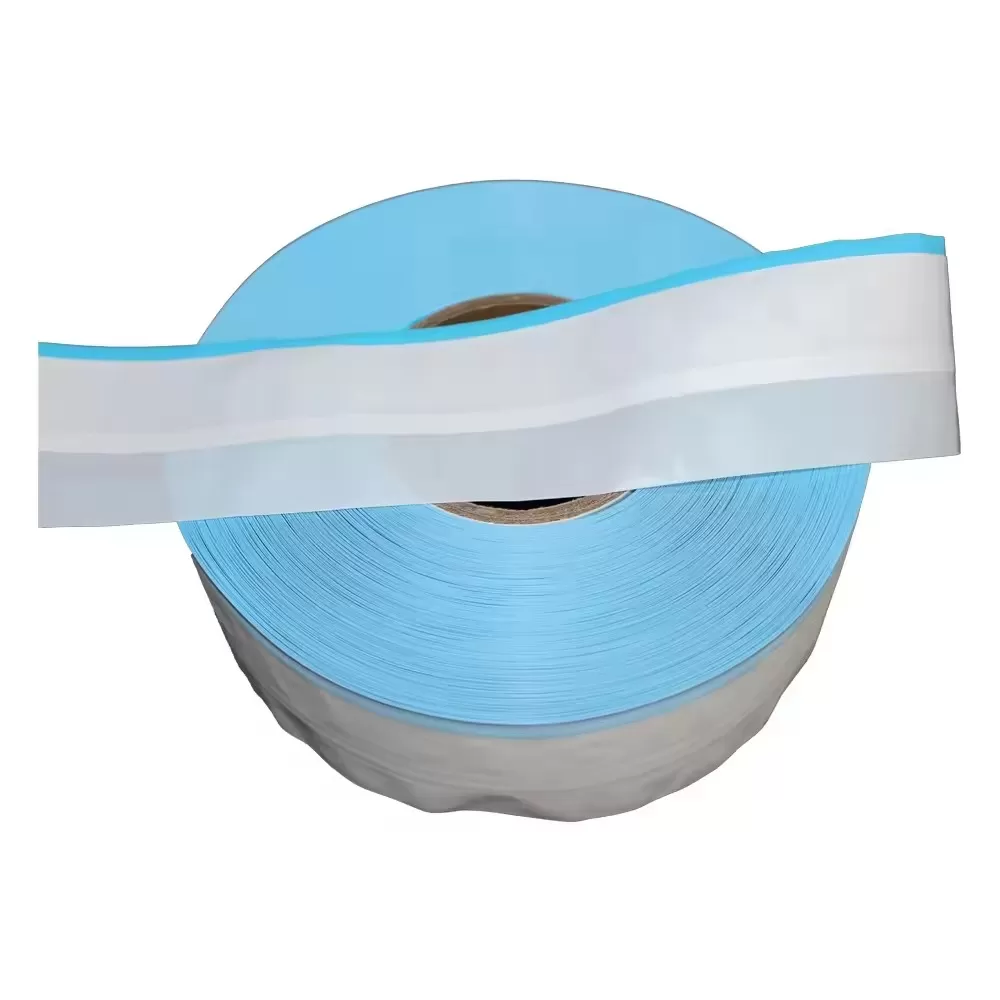
Entendiendo lo Básico: Cinta Frontal de Bucle vs. Cinta Frontal No Tejida
La zona de aterrizaje del pañal se basa en un sistema de sujeción mecánica de gancho y bucle. La cinta frontal actúa como el componente femenino, mientras que las orejas de cinta lateral llevan los ganchos masculinos. La diferencia estructural entre los materiales de bucle y no tejidos dicta cómo atrapan, sostienen y liberan esos ganchos.
1. Cinta Frontal de Bucle Tejida y Cepillada
La cinta frontal de bucle generalmente consiste en una estructura de hilo de poliolefina o poliéster tejida unida a una película de soporte. La superficie presenta bucles elevados y cepillados que permanecen abiertos para recibir los ganchos de cinta lateral.
Sujeción Mecánica: El tejido abierto proporciona puntos de anclaje excepcionales. Cuando se combina con ganchos de plástico estándar, ofrece una resistencia al corte y a la peladura muy alta.
Ciclos de Reajuste: Los padres pueden abrir y cerrar el pañal docenas de veces. Los hilos de filamento tejidos no se rompen fácilmente ni se desprenden de la película base.
Rigidez y Calibre: La cinta de bucle tejida tiene un mayor peso base (GSM) y mayor grosor. Esto añade rigidez estructural a la cintura frontal del pañal.
Costo y Estética: Los materiales de bucle tienen costos de materia prima más altos por metro cuadrado. Imprimir gráficos intrincados en superficies de bucle también es más difícil porque la textura del hilo difunde la claridad de la tinta.
2. Cinta Frontal No Tejida
La cinta frontal no tejida combina una capa textil de spunbond o no tejida de aire (ATNW) con una película de polipropileno imprimible (BOPP/CPP). En lugar de bucles tejidos, utiliza fibras sintéticas dispuestas aleatoriamente unidas por patrones de embosado térmico.
Suavidad Táctil: La cinta no tejida se siente como un suave paño de algodón. Elimina la sensación sintética áspera que a veces producen las cintas de bucle más antiguas contra la piel del bebé.
Claridad Gráfica: La película base plana y suave acepta impresión flexográfica de alta definición. Las marcas pueden mostrar personajes fotorealistas, marcadores de tamaño y patrones de marca vibrantes.
Eficiencia de Costo: Las cintas no tejidas modernas utilizan pesos base más ligeros, reduciendo el costo por unidad producida.
Riesgos de Desprendimiento de Fibras: Si se combinan con ganchos laterales agresivos y de grosor pesado, las fibras no tejidas pueden desgarrarse después de solo dos o tres cierres. Requieren micro-ganchos diseñados para un rendimiento óptimo.
Rendimiento de la Máquina: Consideraciones para la Conversión de Alta Velocidad
Las hojas de especificaciones de materiales rara vez cuentan toda la historia. Una cinta frontal puede pasar las pruebas de laboratorio pero fallar completamente cuando se alimenta a través de un aplicador rotativo continuo que opera a 600 piezas por minuto. El rendimiento de conversión separa las líneas de pañales rentables de las operaciones con alto desperdicio.
Control de Tensión y Seguimiento de la Banda
La cinta de bucle de punto ofrece una mayor estabilidad tensil a lo largo de la dirección de la máquina (MD). Resiste el estiramiento cuando se tira a través de desenrolles, rodillos danzantes y sistemas de frenado activo. Esto hace que el ajuste de tensión sea sencillo en maquinaria antigua.
La cinta frontal no tejida exhibe una mayor elongación bajo tensión. Si sus servomotores de desenrollado carecen de precisión o si sus rodillos danzantes llevan demasiado peso, la banda se estira antes de llegar al aplicador. Cuando se corta, la recuperación elástica crea longitudes de cinta desiguales y colocaciones sesgadas en la parte posterior del pañal. Ejecutar materiales no tejidos requiere sistemas de control de tensión de bucle cerrado precisos.
Corte Rotativo y Desgaste del Yunque
Cortar cinta frontal de manera continua crea alta fricción mecánica. Las cintas de bucle de punto contienen densos haces de filamentos sintéticos. Estas fibras resistentes aceleran el desgaste de las cuchillas en los troqueles rotativos de acero estándar. Los operadores deben mantener una mayor presión neumática en el rodillo yunque para lograr un corte limpio, lo que acorta la vida útil de la herramienta.
Las cintas laminadas no tejidas se cortan fácilmente con menos fuerza de corte. Sin embargo, los adhesivos térmicos y las capas de unión pueden acumularse en tambores de vacío de alta velocidad y yunques de transferencia. Usar recubrimientos de plasma antiadherentes en sus unidades de corte y colocación resuelve este problema de manera efectiva.
La Solución KIMBER Zero-Trim
Las unidades de cinta frontal de corte y colocación tradicionales generan continuamente desperdicio de recorte en los bordes. Este desecho se acumula en miles de metros de material desechado cada mes. KIMBER ingenieros módulos de aplicación de recorte cero y mini-recorte patentados para líneas de pañales de alta velocidad.
Al optimizar la geometría del corte y utilizar tambores de vacío de corte y deslizamiento de velocidad variable, nuestra maquinaria corta cada parche de cinta frontal a dimensiones terminadas sin desperdicio en los bordes. Ya sea que se utilicen rollos de bucle grueso o laminados no tejidos ligeros, las herramientas de recorte cero ayudan a las plantas a reducir las tasas de desperdicio en hasta un 4% anualmente a través de turnos de producción continua.
Compatibilidad de Gancho y Bucles: Aciertando la Combinación
Una cinta frontal no puede ser evaluada por sí sola. Su rendimiento depende completamente de su emparejamiento con el perfil de gancho de la cinta lateral. Emparejar el gancho incorrecto con la zona de aterrizaje incorrecta conduce a fallos del producto o a gastos innecesarios de material.
Ganchos Extruidos Estándar + Bucles de Punto: Esta combinación clásica ofrece un cierre de grado industrial. Es adecuada para capas de pañales económicos y productos de incontinencia para adultos donde la retención bajo cargas tensiles altas es más importante que la suavidad similar al algodón.
Ganchos de Plástico Micro-Moldeados + Cinta No Tejida: Los micro-ganchos presentan cabezas pequeñas en forma de hongo o de palmera con perfiles bajos. Se enganchan a las finas fibras dispersas aleatoriamente de la cinta no tejida sin desgarrar la banda durante la apertura. Este es el estándar de la industria para pañales de bebé premium.
Bucles Cepillados + Micro Ganchos: Aunque esta combinación funciona, a menudo produce una fuerza de pelado excesiva. La parte frontal del pañal puede rasgarse antes de que el gancho se suelte, causando frustración al usuario.
Costo Total de Propiedad (TCO) y Estrategia de Sourcing
Los equipos de adquisiciones a menudo comparan materiales estrictamente en función del precio por metro cuadrado ($/m²). En la fabricación de higiene desechable de alto volumen, esta métrica es incompleta. Debe evaluar el Costo Total de Propiedad (TCO).
Considere la ecuación de costo completa: Costo de Compra de Materia Prima + Tasa de Desperdicio de Conversión + Costos de Desgaste de Herramientas + Pérdidas por Parada de Línea.
Tasas de chatarra: Si una cinta no tejida más barata causa un aumento del 1.5% en los rechazos de línea debido a la ruptura de la web o el desplazamiento de la colocación, borra cualquier ahorro inicial en materia prima.
Consolidación de inventario: Estandarizar en una cinta frontal no tejida versátil y de peso medio en ambas líneas de pañales para bebés y de entrenamiento puede simplificar su cadena de suministro de materia prima para pañales y generar descuentos por volumen.
Modernización de maquinaria: Actualizar aplicadores mecánicos más antiguos con unidades modernas de servo permite que su fábrica funcione con cintas frontales no tejidas de calibre más ligero y costo efectivo sin atascos.
En KIMBER, no solo vendemos equipos o intermediamos componentes. Auditamos sus parámetros de producción existentes, evaluamos los requisitos de su mercado objetivo y suministramos módulos de maquinaria ajustados a sus especificaciones de material preferidas.
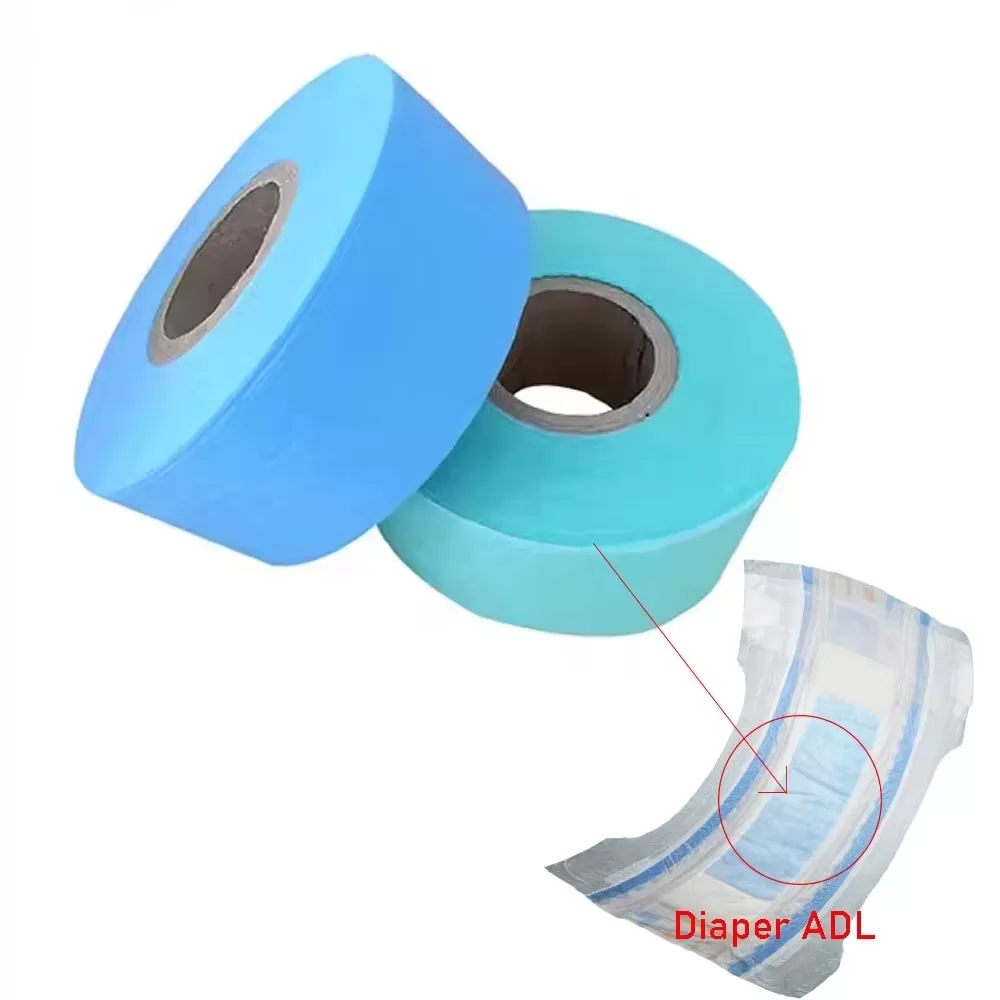
¿Qué cinta frontal se ajusta a sus objetivos de producción?
Seleccionar el material adecuado para la zona de aterrizaje depende de su segmento de mercado específico y las capacidades de la maquinaria:
Elija cinta frontal de bucle de punto si:
Produce pañales de nivel de valor o productos de cuidado para adultos institucionales que requieren alta potencia de sujeción.
Sus líneas de conversión operan con unidades de tensión mecánica en lugar de servos electrónicos modernos.
Utiliza ganchos laterales de plástico agresivos y de calibre pesado.
Se requieren ciclos de re-sujeción máximos.
Elija cinta frontal no tejida si:
Apunta al segmento premium de pañales para bebés donde el tacto suave y los perfiles ultra delgados impulsan las ventas al consumidor.
Gráficos de impresión flexográfica de alta resolución son críticos para la identidad de su marca.
Su equipo de conversión cuenta con controles de tensión precisos y accionados por servo y cortadores rotativos de bajo despeje.
Utiliza cintas laterales de micro-ganchos diseñados.
Preguntas Frecuentes (FAQ)
Q1: ¿Qué causa que la cinta frontal no tejida se deshilache o se delamine al abrirla?
A1: La delaminación ocurre cuando el perfil del gancho lateral es demasiado agresivo para el enlace de la superficie no tejida. Usar ganchos de gran calibre rasga las fibras sueltas en lugar de deslizarse. Para resolver esto, cambie a micro-ganchos con alturas de perfil más bajas o especifique una cinta no tejida con un patrón de unión térmica más denso.
Q2: ¿Puedo usar cinta frontal no tejida en una máquina de pañales más antigua diseñada para cinta de bucle?
A2: Sí, pero generalmente requiere ajustes en la máquina. La cinta no tejida se estira más fácilmente, por lo que puede que necesite reducir la tensión del brazo del danzón, calibrar los sensores de guía de web para bordes de bajo contraste y reemplazar las cuchillas de corte y colocación rotativas desgastadas con troqueles pulidos y de borde afilado.
Q3: ¿Cómo impacta el peso base (GSM) en el costo y rendimiento de la cinta frontal?
A3: Pesos base más pesados (45-60 GSM) proporcionan mayor resistencia al desgarro y una sensación más gruesa, pero aumentan los costos de materia prima. Las líneas modernas utilizan cada vez más pesos más ligeros (30-40 GSM) emparejados con películas de respaldo de alta resistencia para mantener la fuerza mientras reducen el consumo total de material.
Q4: ¿Por qué se desvía o sesga la cinta frontal durante la aplicación a alta velocidad?
A4: La desviación generalmente proviene de una tensión de enrollado desigual, acumulación de electricidad estática o transferencia de vacío inadecuada en el tambor aplicador. Instalar eliminadores de estática y verificar los niveles de succión de vacío en la unidad de corte y deslizamiento generalmente estabiliza la trayectoria de la cinta.
Q5: ¿Cuál es la fuerza de pelado óptima para la cinta frontal de pañales para bebés?
A5: La fuerza de pelado estándar de la industria para pañales para bebés varía entre 1.5 N/25mm y 3.5 N/25mm. Los valores por debajo de 1.5 N corren el riesgo de apertura accidental, mientras que los valores por encima de 4.0 N dificultan la apertura para los cuidadores y pueden rasgar la parte trasera del pañal.
Mejore su línea de producción con KIMBER
La eficiencia del material y la precisión en la conversión determinan la rentabilidad de su fábrica. Ya sea que esté actualizando una línea existente para manejar materiales no tejidos livianos, buscando eliminar desperdicios de recorte o planeando una instalación de producción llave en mano completa, KIMBER proporciona la experiencia de ingeniería que necesita.
Envíe hoy mismo una consulta a nuestro equipo de ingeniería para solicitar una auditoría de línea, discutir actualizaciones de aplicadores sin recortes o encontrar la configuración de maquinaria ideal para su cinta frontal para pañales para bebés.