
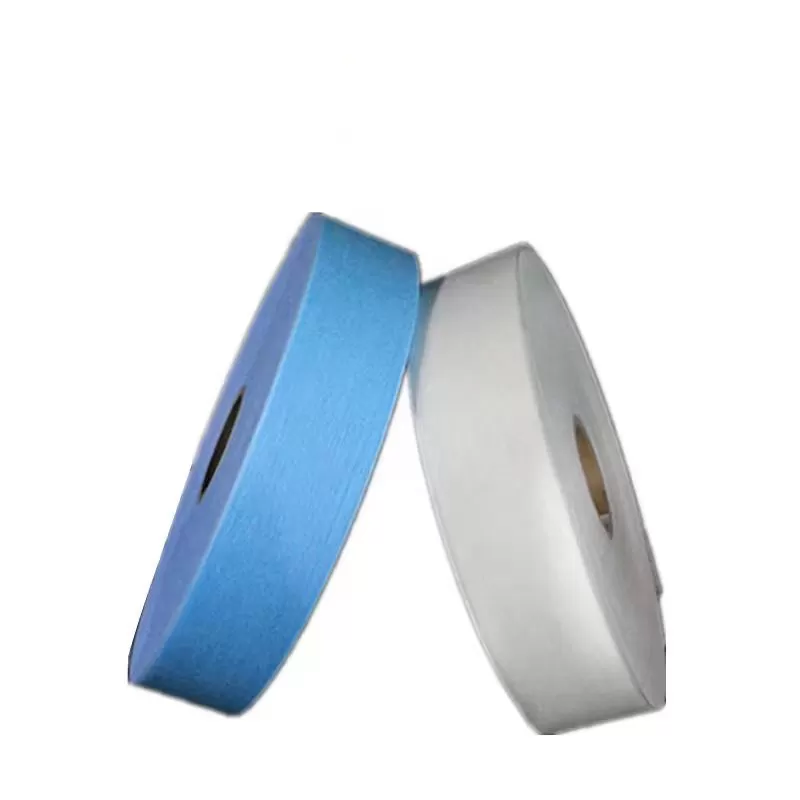
Une zone de fixation de couche occupe moins de dix pour cent de la surface totale du produit. Pourtant, cette petite zone d'atterrissage détermine si une couche reste bien en place ou s'ouvre pendant le mouvement. Les responsables d'usine et les équipes d'approvisionnement font face à un compromis constant entre douceur tactile, fiabilité de fixation, rendement des matériaux et capacité de fonctionnement des machines.
Choisir le bon ruban frontal pour les couches pour bébés affecte directement votre efficacité de conversion à grande vitesse. Les rubans en boucle tricotés et les rubans frontaux non tissés représentent les deux principales technologies dans la fabrication moderne. Chaque format interagit différemment avec les découpeuses rotatives, les capteurs de tension et les crochets de ruban latéral.
Chez KIMBER, nous évaluons les matières premières à travers un prisme d'ingénierie. Avec plus de deux décennies d'expérience dans la conception de machines de conversion et l'optimisation des lignes de production de couches, nous savons que le choix des matériaux ne peut pas se faire en isolation des mécaniques de machine. Voici ce que vous devez évaluer avant de commander votre prochain rouleau maître.
Comprendre les bases : Boucle vs. Ruban frontal non tissé
La zone d'atterrissage de la couche repose sur un système de fixation mécanique à crochets et boucles. Le ruban frontal agit comme le composant femelle, tandis que les oreilles de ruban latéral portent les crochets mâles. La différence structurelle entre les matériaux en boucle et non tissés détermine comment ils attrapent, maintiennent et relâchent ces crochets.
1. Ruban frontal en boucle tricotée et brossée
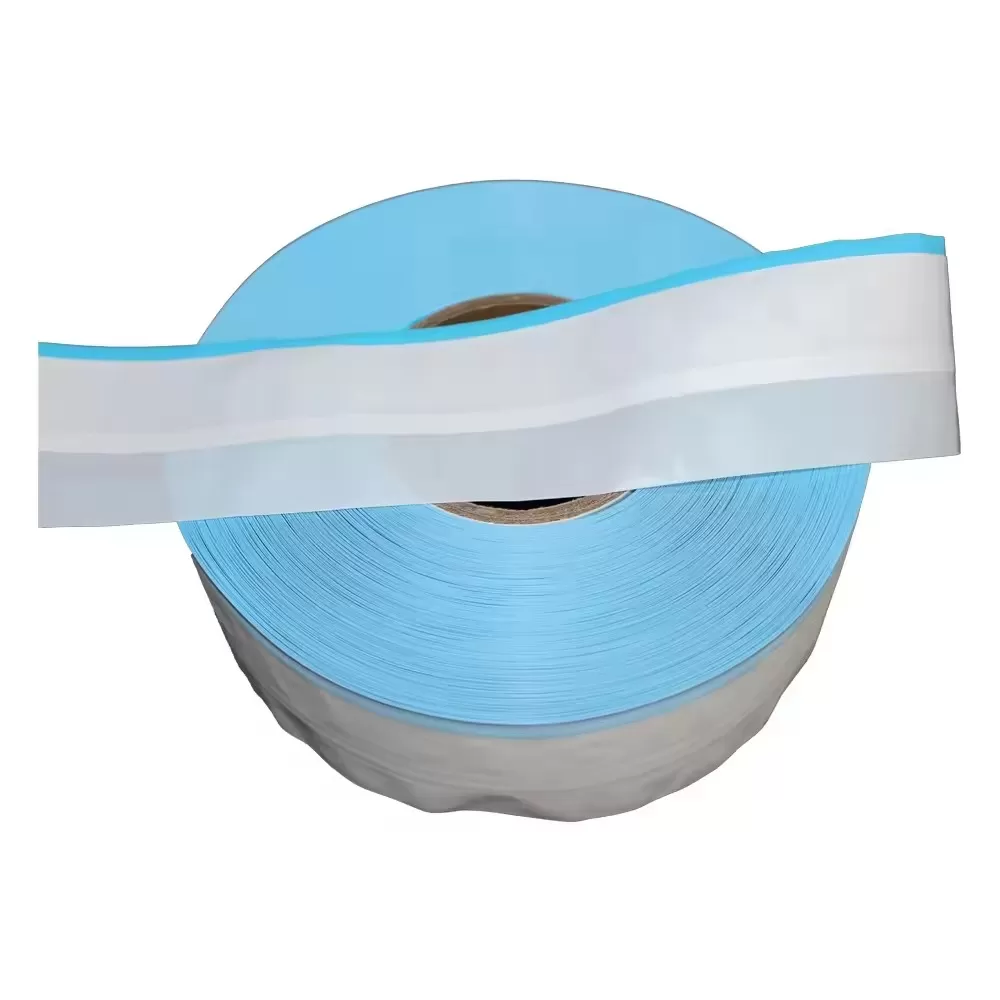
Le ruban frontal en boucle consiste généralement en une structure de fil de polyoléfine ou de polyester tricoté, liée à un film de support. La surface présente des boucles brossées en relief qui restent ouvertes pour recevoir les crochets de ruban latéral.
Adhérence mécanique : Le tricot ouvert fournit des points d'ancrage exceptionnels. Lorsqu'il est associé à des crochets en plastique standard, il offre une très haute résistance au cisaillement et à la déchirure.
Cycles de re-fixation : Les parents peuvent ouvrir et fermer la couche des dizaines de fois. Les fils tricotés ne se cassent pas facilement et ne se détachent pas du film de base.
Rigidité et épaisseur : Le ruban en boucle tricoté a un poids de base (GSM) plus élevé et une plus grande épaisseur. Cela ajoute une rigidité structurelle à la ceinture avant de la couche.
Coût et esthétique : Les matériaux en boucle entraînent des coûts de matières premières plus élevés par mètre carré. Imprimer des graphiques complexes sur des surfaces en boucle est également plus difficile car la texture du fil diffuse la clarté de l'encre.
2. Ruban frontal non tissé
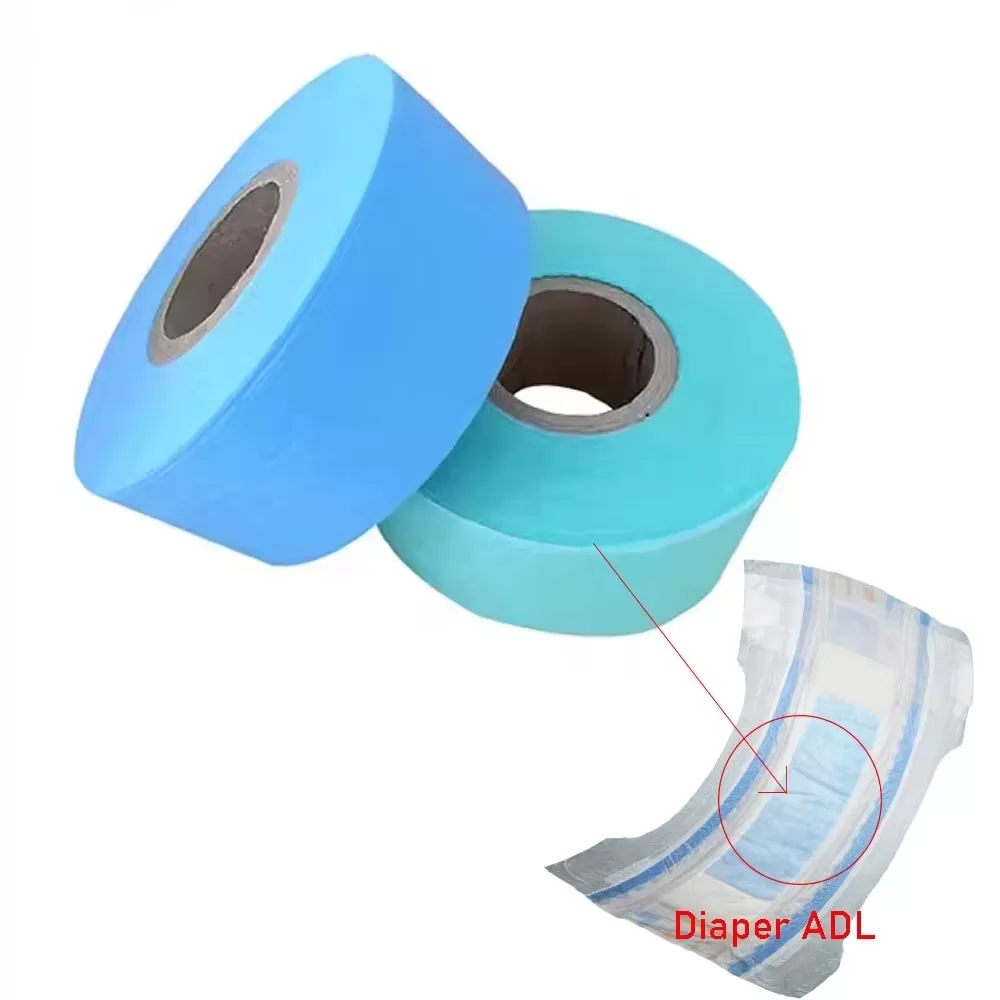
Le ruban frontal non tissé combine une couche textile en spunbond ou en non-tissé à passage d'air (ATNW) avec un film en polypropylène imprimable (BOPP/CPP). Au lieu de boucles tricotées, il utilise des fibres synthétiques disposées aléatoirement, liées par des motifs d'embossage thermique.
Douceur tactile : Le ruban non tissé a l'apparence d'un tissu en coton doux. Il élimine la sensation synthétique rugueuse que les anciens rubans en boucle peuvent parfois produire contre la peau des nourrissons.
Clarté graphique : Le film de base plat et lisse accepte l'impression flexographique haute définition. Les marques peuvent mettre en avant des personnages photoréalistes, des marqueurs de taille et des motifs de marque vibrants.
Coût-efficacité : Les rubans non tissés modernes utilisent des poids de base plus légers, réduisant le coût par unité produite.
Risques de déchirure des fibres : S'ils sont associés à des crochets latéraux agressifs et de gros calibres, les fibres non tissées peuvent se déchirer après seulement deux ou trois fermetures. Ils nécessitent des micro-crochets conçus pour des performances optimales.
Performance des machines : Considérations sur la conversion à grande vitesse
Les fiches techniques des matériaux racontent rarement toute l'histoire. Un ruban frontal peut réussir les tests en laboratoire mais échouer complètement lorsqu'il est alimenté à travers un applicateur rotatif continu fonctionnant à 600 pièces par minute. La performance de conversion sépare les lignes de couches rentables des opérations à fort taux de déchets.
Contrôle de la tension et suivi du web
Le ruban à boucle tricoté offre une stabilité de traction plus élevée dans la direction de la machine (MD). Il résiste à l'étirement lorsqu'il est tiré à travers des dérouleurs, des rouleaux danseurs et des systèmes de freinage actifs. Cela rend le réglage de la tension simple sur les machines anciennes.
Le ruban frontal non tissé présente une plus grande élasticité sous tension. Si vos entraînements de déroulement manquent de précision ou si vos rouleaux danseurs supportent trop de charge, le web s'étire avant d'atteindre l'applicateur. Lorsqu'il est coupé, la récupération élastique crée des longueurs de ruban inégales et des placements décalés sur le film arrière de la couche. L'utilisation de matériaux non tissés nécessite des systèmes de contrôle de tension en boucle fermée précis.
Découpe rotative et usure de l'enclume
La découpe continue du ruban frontal génère une forte friction mécanique. Les rubans à boucle tricotés contiennent des faisceaux de filaments synthétiques denses. Ces fibres robustes accélèrent l'émoussement des lames sur les matrices rotatives en acier à outils standard. Les opérateurs doivent maintenir une pression pneumatique plus élevée sur le rouleau d'enclume pour obtenir une coupe nette, ce qui réduit la durée de vie des outils.
Les rubans laminés non tissés se coupent facilement avec moins de force de coupe. Cependant, les adhésifs thermiques et les couches de liaison peuvent s'accumuler sur les tambours à vide à grande vitesse et les enclumes de transfert. L'utilisation de revêtements plasma anti-adhésifs sur vos unités de découpe et de placement résout efficacement ce problème.
La solution KIMBER Zero-Trim
Les unités de ruban frontal de découpe et de placement traditionnelles génèrent des déchets de bord continus. Ce gaspillage s'accumule à des milliers de mètres de matériau jeté chaque mois. KIMBER conçoit des modules d'application à zéro déchet et à mini-déchet pour les lignes de couches à grande vitesse.
En optimisant la géométrie de coupe et en utilisant des tambours à vide à vitesse variable pour couper et glisser, notre machine coupe chaque patch de ruban frontal à des dimensions finies sans déchets de bord. Que ce soit pour des rouleaux à boucle épais ou des laminés non tissés légers, les outils à zéro déchet aident les usines à réduire les taux de déchets jusqu'à 4 % par an sur les équipes de production continues.
Compatibilité crochets et boucles : Bien faire correspondre
Un ruban frontal ne peut pas être évalué seul. Sa performance dépend entièrement de son association avec le profil de crochet du ruban latéral. Associer le mauvais crochet avec la mauvaise zone d'atterrissage conduit soit à un échec du produit, soit à des dépenses matérielles inutiles.
Crochets extrudés standards + Boucle tricotée : Cette combinaison classique offre une fermeture de qualité industrielle. Elle convient aux couches économiques et aux produits d'incontinence pour adultes où la rétention sous de fortes charges de traction est plus importante que la douceur semblable au coton.
Crochets en plastique micro-moulés + Ruban non tissé : Les micro-crochets présentent de petites têtes en forme de champignon ou de palmier avec des profils bas. Ils s'engagent avec les fibres fines et aléatoirement dispersées du ruban non tissé sans déchirer le web lors de l'ouverture. C'est la référence de l'industrie pour les couches pour bébés premium.
Boucle brossée + Micro crochets : Bien que cette association fonctionne, elle produit souvent une force de pelage excessive. L'avant de la couche peut se déchirer avant que le crochet ne se libère, provoquant de la frustration chez l'utilisateur.
Coût total de possession (TCO) et stratégie d'approvisionnement
Les équipes d'approvisionnement comparent souvent les matériaux uniquement sur la base du prix par mètre carré ($/m²). Dans la fabrication d'hygiène jetable à fort volume, cette métrique est incomplète. Vous devez évaluer le Coût Total de Possession (TCO).
Considérez l'équation complète du coût : Coût d'achat des matières premières + Taux de déchets de conversion + Coûts d'usure des outils + Pertes dues à l'arrêt de la ligne.
Taux de rebut : Si un ruban non tissé moins cher entraîne une augmentation de 1,5 % des rejets en ligne en raison de la rupture du web ou du dérive de placement, il efface toute économie initiale sur les matières premières.
Consolidation des stocks : La normalisation d'un ruban frontal non tissé polyvalent et de poids moyen sur les lignes de couches pour bébés et de couches d'entraînement peut simplifier votre chaîne d'approvisionnement en matières premières pour les couches et générer des remises sur volume.
Modernisation des machines : La mise à niveau des applicateurs mécaniques plus anciens avec des unités modernes à entraînement servo permet à votre usine d'utiliser des rubans frontaux non tissés de faible épaisseur et rentables sans bourrage.
Chez KIMBER, nous ne vendons pas simplement des équipements ou ne faisons pas de courtage de composants. Nous auditons vos paramètres de production existants, évaluons les exigences de votre marché cible et fournissons des modules de machines adaptés à vos spécifications de matériaux préférées.
Quel ruban frontal correspond à vos objectifs de production ?
Le choix du bon matériau de zone d'atterrissage dépend de votre segment de marché spécifique et des capacités de vos machines :
Choisissez le ruban frontal à boucle tricotée si :
Vous produisez des couches de niveau valeur ou des produits de soins pour adultes institutionnels nécessitant une forte puissance de maintien.
Vos lignes de conversion fonctionnent avec des unités de tension mécaniques plutôt qu'avec des servos électroniques modernes.
Vous utilisez des crochets latéraux en plastique agressifs et de forte épaisseur.
Des cycles de repositionnement maximum sont requis.
Choisissez le ruban frontal non tissé si :
Vous ciblez le segment des couches pour bébés haut de gamme où le toucher doux et les profils ultra-fins stimulent les ventes aux consommateurs.
Des graphiques d'impression flexographique haute résolution sont essentiels à votre identité de marque.
Votre équipement de conversion dispose de contrôles de tension précis à entraînement servo et de coupeurs rotatifs à faible dégagement.
Vous utilisez des rubans latéraux à micro-crochets conçus.
Questions Fréquemment Posées (FAQ)
Q1 : Qu'est-ce qui provoque le peluchage ou la délamination du ruban frontal non tissé lorsqu'il est ouvert ?
A1 : La délamination se produit lorsque le profil du crochet latéral est trop agressif pour la liaison de surface non tissée. L'utilisation de crochets de grande épaisseur déchire les fibres lâches au lieu de se glisser. Pour résoudre ce problème, passez à des micro-crochets avec des hauteurs de profil plus basses ou spécifiez un ruban non tissé avec un motif de liaison thermique plus dense.
Q2 : Puis-je utiliser un ruban frontal non tissé sur une ancienne machine à couches conçue pour le ruban à boucle ?
A2 : Oui, mais cela nécessite généralement des ajustements de machine. Le ruban non tissé s'étire plus facilement, donc vous devrez peut-être réduire la tension du bras danseur, calibrer les capteurs de guide de web pour des bords à faible contraste et remplacer les lames de coupe et de placement rotatives usées par des matrices polies à bords tranchants.
Q3 : Comment le poids de base (GSM) impacte-t-il le coût et la performance du ruban frontal ?
A3 : Des poids de base plus lourds (45-60 GSM) offrent une résistance à la déchirure plus élevée et une sensation de main plus épaisse, mais augmentent les coûts des matières premières. Les lignes modernes utilisent de plus en plus des poids plus légers (30-40 GSM) associés à des films de support à haute résistance pour maintenir la solidité tout en réduisant la consommation totale de matériaux.
Q4 : Pourquoi le ruban frontal dérive-t-il ou se déforme-t-il lors d'une application à grande vitesse ?
A4 : La dérive provient généralement d'une tension de déroulement inégale, d'une accumulation d'électricité statique ou d'un transfert de vide incorrect sur le tambour applicateur. L'installation d'éliminateurs de statique et la vérification des niveaux de succion du vide sur l'unité de glissement et de coupe stabilisent généralement la trajectoire du film.
Q5 : Quelle est la résistance au pelage optimale pour le ruban frontal des couches pour bébés ?
A5 : La force de pelage standard de l'industrie pour les couches pour bébés se situe entre 1,5 N/25 mm et 3,5 N/25 mm. Des valeurs inférieures à 1,5 N risquent d'entraîner une ouverture accidentelle, tandis que des valeurs supérieures à 4,0 N rendent l'ouverture difficile pour les soignants et peuvent déchirer le film arrière de la couche.
Améliorez votre ligne de production avec KIMBER
L'efficacité des matériaux et la précision de transformation déterminent le résultat net de votre usine. Que vous modernisiez une ligne existante pour traiter des matériaux non tissés légers, que vous cherchiez à éliminer les déchets de coupe ou que vous planifiez une installation de production clé en main complète, KIMBER fournit l'expertise en ingénierie dont vous avez besoin.
Envoyez dès aujourd'hui une demande à notre équipe d'ingénierie pour demander un audit de ligne, discuter des rétrofits d'applicateurs sans coupe ou trouver la configuration de machines idéale pour votre ruban frontal pour couches pour bébés.