
Los productos de higiene desechables dependen de una secuencia de materiales en capas para proporcionar prevención de fugas, adquisición de fluidos e integridad estructural. Dentro de este ensamblaje mecánico, el sistema de cierre lleva la carga principal de retención del ajuste, distribución de carga dinámica y capacidad de volver a cerrar. La ingeniería precisa de cinta lateral para pañales dicta no solo el rendimiento final del producto en el usuario, sino también la eficiencia, la tasa de desperdicio y el tiempo de inactividad en las modernas líneas de conversión de alta velocidad.
A medida que las líneas de fabricación de pañales superan velocidades de conversión de 800 a 1,000 piezas por minuto, los materiales de sujeción enfrentan tensiones mecánicas dinámicas extremas. La geometría de micro-ganchos, la reología del adhesivo, el módulo de tensión de la película portadora y las propiedades de liberación deben operar en total sincronización. Un fallo en cualquiera de estos componentes conduce a problemas como el desprendimiento prematuro bajo el movimiento del bebé, rupturas de la red durante la conversión o desgarros del material al abrir.
Arquitectura de Materiales y Estructuras Compuestas en la Sujeción de Pañales
Las cintas de cierre modernas para pañales no son tiras monolíticas; son estructuras compuestas de múltiples capas diseñadas. Cada capa cumple una función mecánica o táctil exacta, unida a través de procesos de laminación de fusión en caliente especializados.
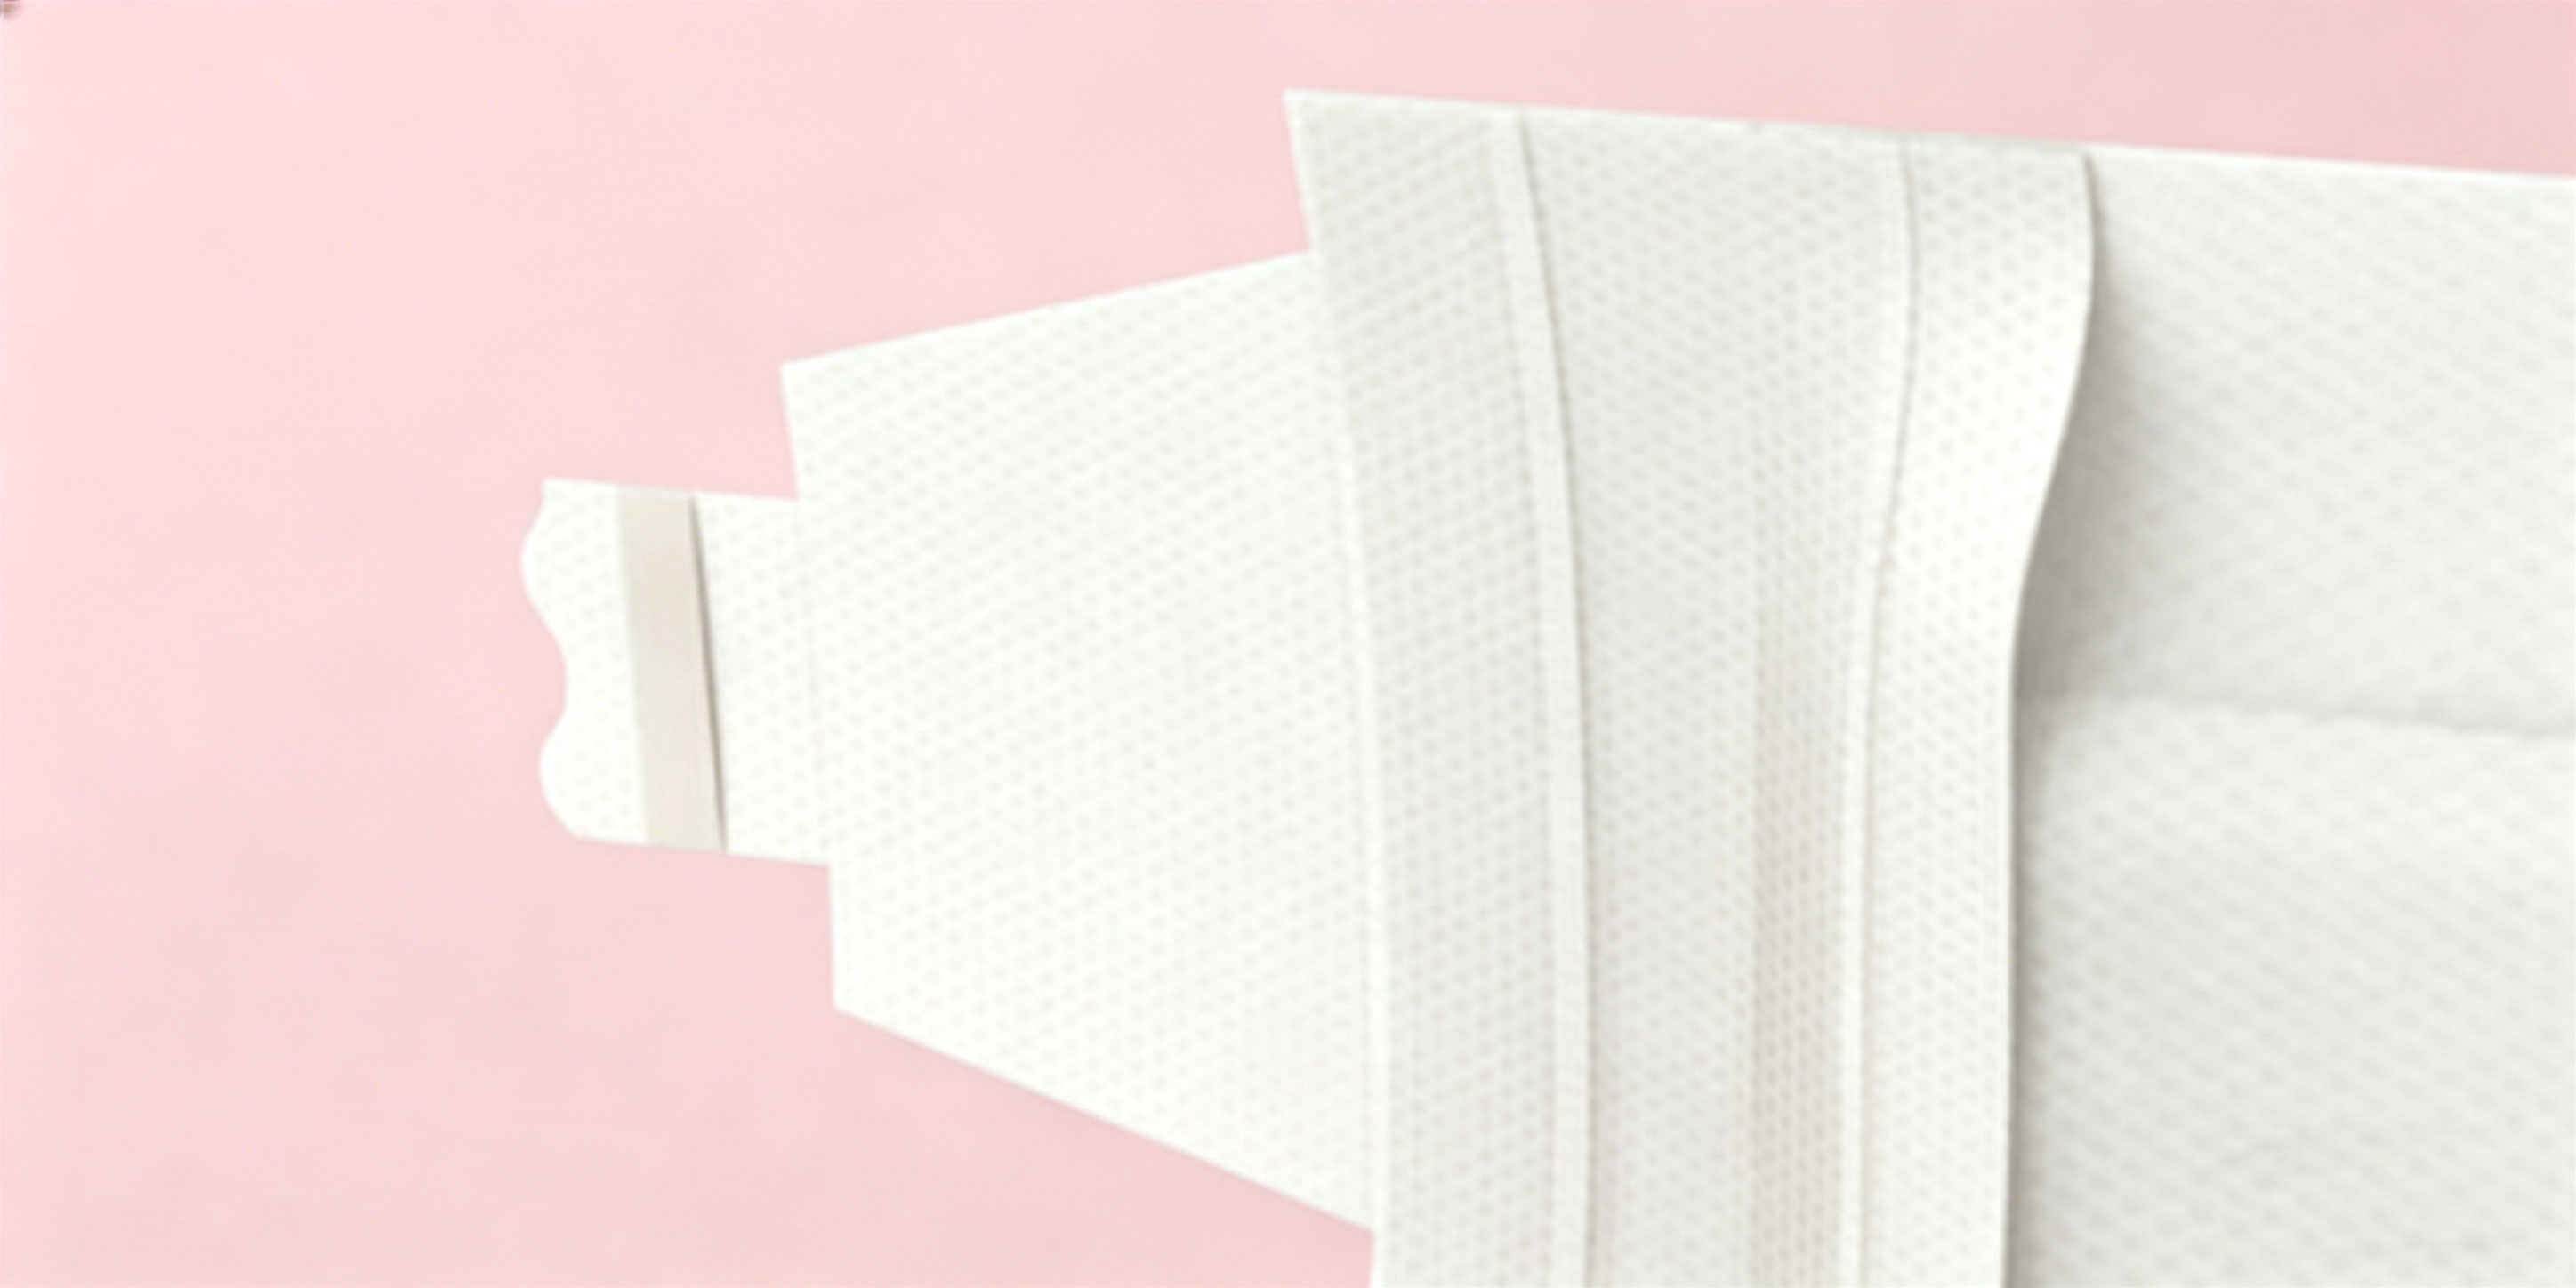
La construcción compuesta de múltiples capas de la cinta lateral para pañales incorpora varias zonas clave:
Sustratos Portadores: Los laminados de película no tejida forman la base. Los no tejidos Spunbond-Meltblown-Spunbond (SMS) o los no tejidos cardados laminados a películas de polipropileno fundido (CPP) o polietileno (PE) proporcionan resistencia a la tracción en la dirección de la máquina (MD) mientras mantienen propiedades táctiles suaves en la dirección transversal (CD).
Cabeceras de Sujeción (Ganchos Mecánicos): Los micro-ganchos de polipropileno extruido están unidos térmica o ultrasónicamente al portador. Estos ganchos, a menudo con forma de hongo, palmera o perfil en J, interfazan directamente con la estructura de bucle de la cinta frontal. La densidad de ganchos varía típicamente de 200 a más de 500 ganchos por centímetro cuadrado, gobernando las fuerzas de enganche y desenganche.
Elevación de Dedo (Zona de Liberación): Las lengüetas no adhesivas en el borde distal permiten a los usuarios agarrar y abrir fácilmente la cinta sin residuos adhesivos o delaminación.
Sistemas Adhesivos: Los adhesivos sensibles a la presión de fusión en caliente a base de goma sintética (HMPSA) proporcionan el mecanismo de unión que asegura la cinta al chasis del pañal, mientras que las formulaciones especializadas mantienen los componentes funcionales juntos sin sangrar a través de no tejidos porosos.
Los fabricantes como KIMEPR formulan estas estructuras compuestas para lograr un equilibrio entre la rigidez estructural requerida para una colocación rotativa de alta velocidad precisa y la flexibilidad necesaria para evitar irritación en la piel del usuario final.
Química Adhesiva y Rendimiento Cohesivo vs. Desprendimiento
La capa adhesiva que ancla la cinta al oído o chasis debe soportar una fuerza de corte significativa sin exhibir fluencia continua. Al mismo tiempo, cualquier área sensible a la presión expuesta debe liberarse limpiamente de las zonas de liberación siliconizadas durante el despliegue inicial de la lengüeta de sujeción.
Las formulaciones de HMPSA dependen predominantemente de copolímeros en bloque de Estireno-Isopreno-Estireno (SIS) o Estireno-Etileno-Butileno-Estireno (SEBS). Estos polímeros proporcionan recuperación elástica y estabilidad térmica durante la aplicación a temperaturas entre 140°C y 165°C. Los adhesivos hidrocarbonados y los plastificantes minerales se equilibran para ajustar la temperatura de transición vítrea (Tg) de la matriz adhesiva. Esto mantiene la flexibilidad en entornos de distribución fríos mientras previene el ablandamiento del adhesivo y la migración aceitosa bajo condiciones de calor corporal (37°C).
El mantenimiento del equilibrio adhesivo requiere medir tres propiedades interdependientes:
Adhesión de Despegue a 180 Grados (ASTM D3330 / FINAT FTM 1): Evalúa la fuerza requerida para separar el vínculo adhesivo de varias películas de sustrato (faldas de PE, respaldos no tejidos) bajo tasas de despegue controladas.
Resistencia al Corte Estático (ASTM D3654 / FINAT FTM 8): Mide la resistencia cohesiva interna del adhesivo bajo una tensión de corte de carga muerta constante tanto a temperatura ambiente como a temperaturas elevadas (40°C). Una alta resistencia al corte estático es vital para asegurar que las orejas del pañal no se suelten lentamente mientras el usuario se mueve.
Resistencia al Corte Dinámico: Determina la fuerza instantánea requerida para cortar la interfaz de gancho-bucle o película adhesiva, simulando cargas de aceleración súbita causadas por el movimiento de un infante o la expansión del abdomen.
Dinámica de Línea de Conversión y Maquinabilidad a Altas Velocidades
El rendimiento de la materia prima en un entorno de laboratorio debe traducirse directamente al entorno de conversión continua. La alimentación estable de cinta lateral a alta velocidad para pañales requiere una fuerza de desenrollado consistente, bajo desajuste de rollo y alta estabilidad dimensional bajo tensiones de web variables.
Cuando las cintas laterales se alimentan en máquinas de pañales continuas , se desenrollan de rollos de panqueque de alta capacidad o bobinas enrolladas en traves, se cortan a la forma mediante troqueles rotativos de alta velocidad y se aplican a través de aplicadores de vacío de deslizamiento y corte sobre el web del chasis del pañal en movimiento. Las velocidades del web a menudo superan de 5 a 7 metros por segundo.
Varias propiedades mecánicas dictan la capacidad de funcionamiento de la línea:
Módulo de Tensión y Alargamiento: La cinta portadora debe poseer un módulo de tensión lo suficientemente alto en la dirección de la máquina para prevenir el estrechamiento (reducción de ancho) bajo tensión en línea. Un alargamiento excesivo causa errores de registro durante la fase de corte con troquel rotativo, lo que lleva a una colocación asimétrica de la cinta.
Limpieza del Corte con Troquel Rotativo: Si la formulación adhesiva es demasiado blanda o fluye fríamente hacia la línea de corte, se acumula en los rodillos de yunque y las cuchillas del troquel. Esto causa "pegajosidad", lo que resulta en cortes incompletos, bordes no tejidos deshilachados y frecuentes paradas de línea para la limpieza de cuchillas.
Propiedades Antiestáticas: La fricción durante el desenrollado a alta velocidad genera electricidad estática, causando que los extremos de cinta no tejida ligera se plieguen o se adhieran a los rodillos guía metálicos. Los tratamientos de superficie antiestáticos en las películas portadoras previenen la acumulación electrostática y aseguran un tránsito suave a través de los tambores de transferencia por vacío.
Abordando Fallas Mecánicas y Desajustes Interfaciales
En la fabricación de pañales, el desajuste de componentes a menudo causa fallas en el ensamblaje. El rendimiento de fijación no depende solo de la cinta; se basa en el emparejamiento mecánico entre el sistema de gancho de la cinta lateral y los bucles no tejidos de la zona de aterrizaje frontal.
Cuando un desajuste inadecuado entre la zona frontal y la cinta lateral para pañales conduce a una fuerza de sujeción insuficiente, la causa raíz es frecuentemente dimensiones incompatibles de ganchos y bucles. Por ejemplo, los ganchos en J de gran diámetro no pueden penetrar adecuadamente en cintas frontales de tejido de punto de baja loft y alta densidad, lo que resulta en un bajo compromiso inicial y altas tasas de fallo por corte. Por el contrario, micro-ganchos agresivos aplicados a materiales frontales de spunbond de baja tensión pueden causar extracción de fibras y desgarros en la superficie al volver a cerrar, destruyendo la reutilización de la lengüeta.
Otro fallo de procesamiento prevalente es la delaminación de la lengüeta. Cuando el vínculo adhesivo entre el no tejido portador y la tira de gancho es más débil que la fuerza de despegue dinámica necesaria para abrir el pañal, el parche de gancho permanece pegado a la cinta frontal mientras que la tira portadora se separa. Prevenir esto requiere soldadura ultrasónica precisa o aplicación de hot-melt reactivo entrecruzado durante el proceso de fabricación de la cinta.
Métricas de Calidad Estándar y Protocolos de Prueba
Los programas de aseguramiento de calidad en plantas de higiene industrial se basan en protocolos de prueba estandarizados para validar lotes de cinta lateral antes de la carga en línea. Los procedimientos de control de calidad de entrada (IQC) típicamente monitorean los siguientes parámetros básicos:
Consistencia del Calibre (Grosor) (ASTM D1777): Las variaciones en el grosor total a lo largo del ancho de la cinta pueden inducir tensión de enrollado desigual y crear variaciones de presión bajo la unidad de corte rotativa.
Fuerza de Liberación (FTM 10): La fuerza requerida para desenrollar la cinta o separar el levantador de dedos debe permanecer dentro de una banda de tolerancia ajustada. Una fuerza de liberación excesiva causa ruptura de la red; una fuerza de liberación inadecuada causa preapertura prematura dentro de las carpetas de la máquina de conversión.
Ciclos de Reajuste: Probar los valores de despegue dinámico y corte a través de 1, 3 y 5 ciclos mecánicos de abrir-cerrar contra sustratos de bucle estandarizados asegura que las estructuras de gancho no se doblen, deformen o rompan bajo uso repetido.
Cumplimiento de Fluencia Térmica: Las muestras sostenidas bajo cargas de 1 kg a 40°C durante 24 horas deben mostrar menos de 1.0 mm de desplazamiento para verificar que la temperatura corporal no comprometerá el ajuste estructural.
Especificaciones de Fabricación y Personalización con KIMEPR
Diferentes mercados presentan demandas mecánicas distintas. Los pañales para incontinencia adultos requieren valores de tensión sustancialmente más altos, formatos de cinta más anchos y configuraciones de gancho de alta resistencia para manejar las masas corporales adultas y altas cargas de fluidos. Los pañales para bebés priorizan una suavidad extrema en los bordes, perímetros ultrasónicos sin rasguños, orejas elásticas flexibles y dinámicas de pelado de fácil apertura adaptadas para padres.
Los convertidores de materiales de higiene se asocian con productores dedicados para personalizar especificaciones. KIMEPR ingenia configuraciones específicas de cinta lateral para pañales que coinciden con la cinemática de la máquina objetivo, mezclas de no tejidos del chasis y requisitos mecánicos de uso final.
Los parámetros sujetos a configuración exacta incluyen:
Anchos de Corte y Longitudes de Bobina: Anchos estándar de 12 mm a 30 mm, entregados en bobinas de alta densidad enrolladas en traves para minimizar la frecuencia de cambio de bobina en líneas continuas.
Colores y Texturas de la Base del Transportador: No tejidos cardados hidrofóbicos, combinaciones de spunbond y respaldos de película de color personalizado para diferenciación visual de la línea.
Geometrías de Ganchos: Ganchos direccionales o omnidireccionales micro-moldeados con diferentes alturas de gancho (0.2 mm a 0.5 mm) diseñados para objetivos específicos de bucles de tejido o no tejido.
Integración Elástica: Orejas laterales elásticas pre-laminadas que combinan película, elastómero y ganchos de sujeción en un rollo de alimentación integrada, simplificando el diseño mecánico de la máquina de pañales.
Preguntas Frecuentes
¿Qué determina la capacidad de re-sujeción de la cinta lateral para pañales?
La capacidad de re-sujeción depende de la integridad mecánica de la interfaz de gancho y bucle en lugar de la adhesión química. Los micro-ganchos de polipropileno de alta calidad se flexionan durante la apertura sin deformación plástica o fractura, lo que les permite volver a enganchar las fibras del bucle repetidamente sin perder resistencia al corte dinámico.
¿Cómo afecta la flexibilidad en dirección cruzada (CD) al ajuste del pañal?
Una cinta transportadora con flexibilidad CD calibrada se adapta a las curvas naturales de la cadera y la cintura del bebé. Si la cinta es demasiado rígida en la dirección cruzada, crea puntos de presión localizados, marcas rojas en la piel y una mayor probabilidad de que el borde de la cinta se hunda en el pliegue de la pierna durante el movimiento.
¿Por qué las líneas de alta velocidad experimentan ondeo o plegado de la cinta?
El ondeo de la cinta generalmente ocurre debido a tres factores: cargas eléctricas estáticas acumulándose durante el desenrollado, control de tensión de la red insuficiente que lleva a un aleteo antes del rodillo aplicador, o un diseño de elevación de dedo no optimizado que atrapa el flujo de aire ambiental dentro del gabinete de la máquina.
¿Puede el adhesivo termofusible filtrarse a través de transportadores no tejidos durante el almacenamiento en verano?
Sí, si el HMPSA contiene altas concentraciones de aceites plastificantes de bajo peso molecular con un punto de ablandamiento no optimizado. Cuando las temperaturas de almacenamiento en el almacén superan los 40°C, los adhesivos de baja calidad pueden migrar a través del respaldo no tejido poroso, lo que lleva a bloqueos de rollo (capas que se adhieren entre sí) y atascos en la máquina.
¿Cuál es la diferencia entre ganchos extruidos y ganchos moldeados en cintas laterales?
Los ganchos extruidos se forman a través de la extrusión continua de perfil seguida de corte transversal y estiramiento en dirección de la máquina, lo que produce una potencia de sujeción direccional. Los micro-ganchos moldeados se forman directamente en rodillos enfriados con micro-cavidades, produciendo perfiles de compromiso omnidireccionales con alturas de perfil más bajas y propiedades táctiles más suaves.
Avance en sus Operaciones de Fabricación de Higiene
Evaluar el rendimiento de las materias primas y establecer los parámetros de sujeción adecuados requiere una alineación detallada de especificaciones. Para resolver desafíos de tensión en la línea, eliminar la acumulación de adhesivo en la línea de conversión, o revisar las propiedades mecánicas para cintas laterales personalizadas para pañales, consulte directamente con nuestros especialistas en aplicaciones técnicas.
Envíe las velocidades de su línea de producción, especificaciones del chasis objetivo y requisitos de sustrato a KIMEPR. Nuestro equipo de ingeniería proporciona hojas de datos de materiales completas, informes de pruebas mecánicas y bobinas de muestra para ensayos de calificación en fábrica.