
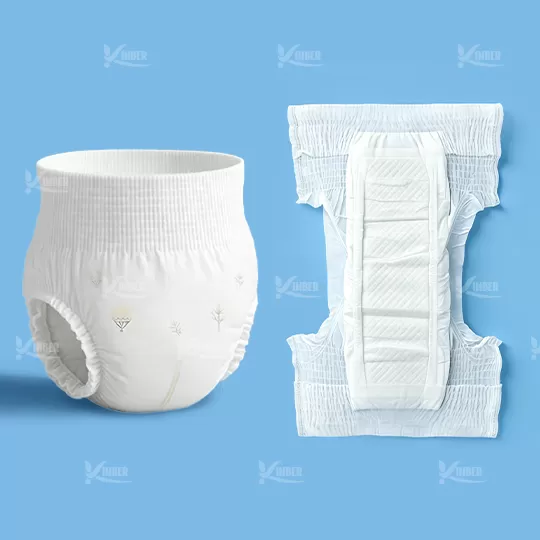
Les produits d'hygiène jetables reposent sur une séquence de matériaux superposés pour prévenir les fuites, acquérir des fluides et assurer l'intégrité structurelle. Au sein de cet assemblage mécanique, le système de fermeture porte le principal fardeau de la rétention de l'ajustement, de la distribution de la charge dynamique et de la possibilité de re-fixation. L'ingénierie précise de ruban latéral pour les couches dicte non seulement la performance finale du produit sur le porteur mais aussi l'efficacité, le taux de déchets et le temps d'arrêt sur les lignes de conversion modernes à grande vitesse.
Alors que les lignes de fabrication de couches poussent les vitesses de conversion au-delà de 800 à 1 000 pièces par minute, les matériaux de fixation font face à des contraintes mécaniques dynamiques extrêmes. La géométrie des micro-crochets, la rhéologie des adhésifs, le module de traction du film porteur et les propriétés de libération doivent fonctionner en totale synchronisation. Un échec dans l'un de ces composants entraîne des problèmes tels que le détachement prématuré lors des mouvements du bébé, des ruptures de toile pendant la conversion ou des déchirures de matériau lors de l'ouverture.
Architecture des matériaux et structures composites dans la fixation des couches
Les rubans de fermeture modernes pour couches ne sont pas des bandes monolithiques ; ils sont des structures composites multicouches conçues. Chaque couche remplit une fonction mécanique ou tactile précise, liée ensemble par des processus de laminage à chaud spécialisés.
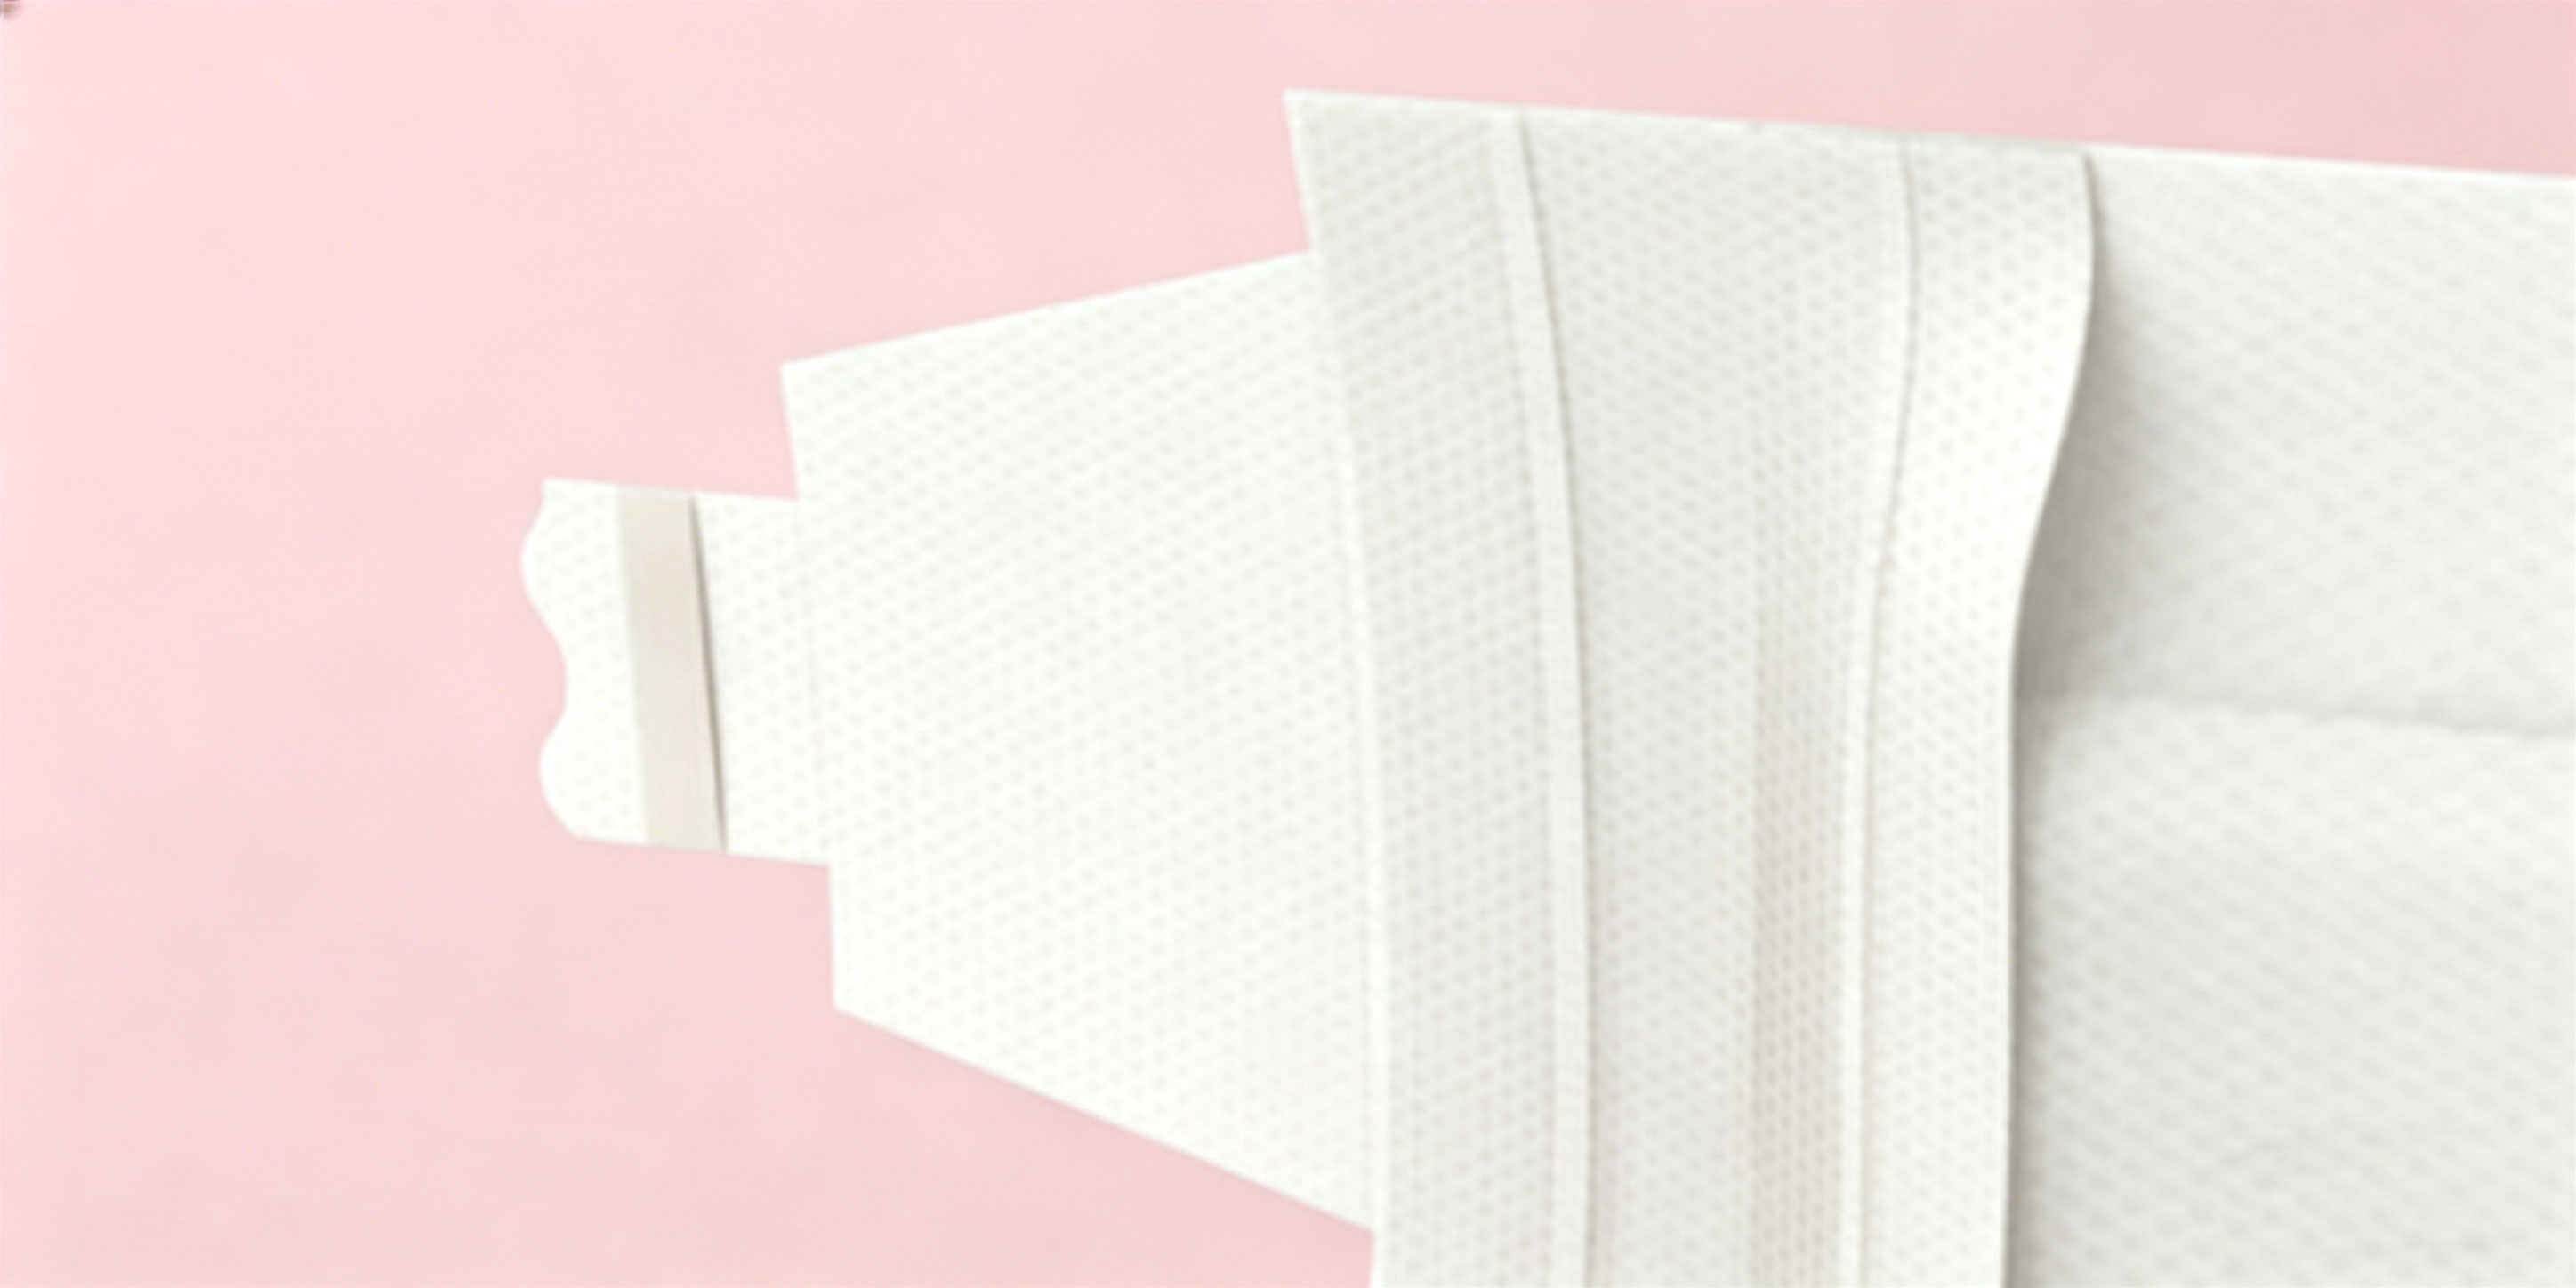
La construction composite multicouche du ruban latéral pour les couches incorpore plusieurs zones clés :
Sous-strats porteurs : Les laminés en film non tissé forment la base. Les non-tissés Spunbond-Meltblown-Spunbond (SMS) ou cardés laminés à des films de polypropylène coulé (CPP) ou de polyéthylène (PE) fournissent une résistance à la traction dans la direction machine (MD) tout en maintenant des propriétés tactiles douces dans la direction transversale (CD).
Têtes de fixation (crochets mécaniques) : Les micro-crochets en polypropylène extrudé sont liés thermiquement ou par ultrasons au porteur. Ces crochets, souvent en forme de champignon, de palmier ou de crochet en J, s'interfacent directement avec la structure de boucle du ruban frontal. La densité de crochets varie généralement de 200 à plus de 500 crochets par centimètre carré, régissant les forces d'engagement et de désengagement.
Levée de doigt (zone de libération) : Des languettes non adhésives sur le bord distal permettent aux utilisateurs de saisir et d'ouvrir facilement le ruban sans résidu adhésif ou délaminage.
Systèmes adhésifs : Les adhésifs sensibles à la pression à base de caoutchouc synthétique (HMPSA) fournissent le mécanisme de liaison qui fixe le ruban au châssis de la couche, tandis que des formulations spécialisées maintiennent les composants fonctionnels ensemble sans saignement à travers des non-tissés poreux.
Les fabricants comme KIMEPR formulent ces structures composites pour trouver un équilibre entre la rigidité structurelle requise pour un placement rotatif à grande vitesse précis et la flexibilité nécessaire pour éviter les irritations cutanées chez l'utilisateur final.
Chimie des adhésifs et performance cohésive vs. performance de pelage
La couche adhésive ancrant le ruban à l'oreille ou au châssis doit résister à une force de cisaillement significative sans présenter de fluage continu. En même temps, toutes les zones sensibles à la pression exposées doivent se libérer proprement des zones de libération siliconées lors du déploiement initial de la languette de fixation.
Les formulations HMPSA reposent principalement sur des copolymères en blocs de Styrene-Isoprene-Styrene (SIS) ou de Styrene-Ethylene-Butylene-Styrene (SEBS). Ces polymères offrent une récupération élastique et une stabilité thermique lors de l'application à des températures comprises entre 140°C et 165°C. Les agents de tackification hydrocarbonés et les plastifiants minéraux sont équilibrés pour ajuster la température de transition vitreuse (Tg) de la matrice adhésive. Cela maintient la flexibilité dans des environnements de distribution froids tout en empêchant le ramollissement de l'adhésif et la migration huileuse dans des conditions de chaleur corporelle (37°C).
Maintenir l'équilibre adhésif nécessite de mesurer trois propriétés interdépendantes :
Adhésion au décollement à 180 degrés (ASTM D3330 / FINAT FTM 1) : Évalue la force requise pour séparer la liaison adhésive de divers films de substrat (films de PE, supports non tissés) sous des taux de décollement contrôlés.
Résistance au cisaillement statique (ASTM D3654 / FINAT FTM 8) : Mesure la résistance cohésive interne de l'adhésif sous une contrainte de cisaillement de charge morte constante à la fois à température ambiante et à des températures élevées (40°C). Une résistance au cisaillement statique élevée est essentielle pour garantir que les oreilles de la couche ne se détachent pas lentement pendant que le porteur se déplace.
Résistance au cisaillement dynamique : Détermine la force instantanée requise pour ciseler l'interface crochet-boucle ou film adhésif, simulant les charges d'accélération soudaines causées par le mouvement d'un nourrisson ou l'expansion de l'abdomen.
Dynamique de ligne de conversion et machinabilité à grande vitesse
Les performances des matières premières dans un environnement de laboratoire doivent se traduire directement dans l'environnement de conversion continu. L'alimentation stable en ligne à grande vitesse de bande latérale pour les couches nécessite une force de déroulement constante, un faible jeu de rouleau et une grande stabilité dimensionnelle sous des tensions de film variables.
Lorsque les bandes latérales sont alimentées dans des machines à couches continues, elles sont déroulées à partir de rouleaux de crêpe à haute capacité ou de bobines enroulées en travers, découpées en forme par des matrices rotatives à grande vitesse, et appliquées via des applicateurs à vide à glissement et découpe sur le film de châssis de couche en mouvement. Les vitesses de film dépassent souvent 5 à 7 mètres par seconde.
Plusieurs propriétés mécaniques dictent la capacité de fonctionnement de la ligne :
Module de traction et allongement : La bande porteuse doit posséder un module de traction suffisamment élevé dans la direction de la machine pour éviter le rétrécissement (réduction de largeur) sous tension en ligne. Un allongement excessif entraîne des erreurs d'enregistrement lors de la phase de découpe rotative, conduisant à un placement asymétrique de la bande.
Propreté de la découpe rotative : Si la formulation adhésive est trop molle ou coule à froid dans la ligne de coupe, elle s'accumule sur les rouleaux d'enclume et les lames de découpe. Cela provoque un "collage", ce qui entraîne des coupes incomplètes, des bords non tissés effilochés et des arrêts fréquents de la ligne pour le nettoyage des lames.
Propriétés antistatiques : La friction lors du déroulement à grande vitesse génère de l'électricité statique, provoquant le repliement ou l'adhérence des extrémités légères de la bande non tissée sur les rouleaux de guidage en métal. Les traitements de surface antistatiques sur les films porteurs empêchent l'accumulation électrostatique et garantissent un transit fluide à travers les tambours de transfert à vide.
Résoudre les pannes mécaniques et les incompatibilités interfaciales
Dans la fabrication de couches, l'incompatibilité des composants entraîne souvent des échecs d'assemblage. La performance de fixation ne dépend pas uniquement de la bande ; elle repose sur l'appariement mécanique entre le système de crochet de la bande latérale et les boucles non tissées de la zone de réception frontale.
Lorsque un mauvais désaccord entre la zone frontale et le ruban latéral pour les couches entraîne une force de maintien insuffisante, la cause principale est fréquemment des dimensions de crochets et boucles incompatibles. Par exemple, des crochets en J de grand diamètre ne peuvent pas pénétrer adéquatement les rubans frontaux en tricot à haute densité et faible épaisseur, ce qui entraîne un faible engagement initial et des taux élevés de défaillance par cisaillement. À l'inverse, des micro-crochets agressifs appliqués sur des matériaux frontaux en spunbond à faible tension peuvent causer un arrachement de fibres et une déchirure de surface lors du nouvel attachement, détruisant la réutilisabilité de l'onglet.
Un autre échec de traitement courant est la délamination de l'onglet. Lorsque le lien adhésif entre le non-tissé porteur et la bande de crochets est plus faible que la force de pelage dynamique nécessaire pour ouvrir la couche, le patch de crochets reste collé au ruban frontal tandis que la bande porteuse se retire. Prévenir cela nécessite un soudage ultrasonique précis ou une application de thermofusible réactif réticulé pendant le processus de fabrication du ruban.
Métriques de Qualité Standard et Protocoles de Test
Les programmes d'assurance qualité dans les usines d'hygiène industrielle reposent sur des protocoles de test standardisés pour valider les lots de rubans latéraux avant le chargement en ligne. Les procédures de contrôle de qualité entrant (IQC) surveillent généralement les paramètres de base suivants :
Consistance de l'Épaisseur (ASTM D1777) : Les variations de l'épaisseur totale sur la largeur du ruban peuvent induire une tension de enroulement inégale et créer des variations de pression sous l'unité de découpe rotative.
Force de Libération (FTM 10) : La force requise pour dérouler le ruban ou séparer le levier doit rester dans une bande de tolérance étroite. Une force de libération excessive provoque un claquement du web ; une force de libération insuffisante provoque une pré-ouverture prématurée à l'intérieur des dossiers de la machine de conversion.
Cycles de Réattachement : Tester les valeurs de pelage dynamique et de cisaillement à travers 1, 3 et 5 cycles mécaniques d'ouverture-fermeture contre des substrats de boucle standardisés garantit que les structures de crochets ne se plient, ne se déforment ou ne se cassent pas sous une utilisation répétée.
Conformité au Fluage Thermique : Les échantillons maintenus sous des charges de 1 kg à 40°C pendant 24 heures doivent montrer moins de 1,0 mm de déplacement pour vérifier que la température corporelle ne compromettra pas l'ajustement structurel.
Spécifications de Fabrication et Personnalisation avec KIMEPR
Différents marchés présentent des exigences mécaniques distinctes. Les couches pour incontinence adulte nécessitent des valeurs de traction considérablement plus élevées, des formats de ruban plus larges, et des configurations de crochets robustes pour gérer les masses corporelles adultes et les charges de fluide élevées. Les couches pour nourrissons privilégient une douceur extrême sur les bords, des périmètres ultrasoniques sans rayures, des oreilles élastiques flexibles, et des dynamiques de pelage faciles adaptées aux parents.
Les transformateurs de matériaux d'hygiène s'associent à des producteurs dédiés pour personnaliser les spécifications. KIMEPR conçoit des configurations spécifiques de ruban latéral pour les couches afin de correspondre à la cinématique des machines cibles, aux mélanges de non-tissés de châssis, et aux exigences mécaniques d'utilisation finale.
Les paramètres soumis à une configuration exacte incluent :
Largeurs de Fente et Longueurs de Bobine : Largeurs standard de 12 mm à 30 mm, livrées en bobines enroulées à haute densité pour minimiser la fréquence de changement de rouleau sur les lignes continues.
Couleurs et textures de base des supports : Non-tissés hydrophobes cardés, combinaisons de spunbond et films de support de couleur personnalisée pour différenciation visuelle de la ligne.
Géométries de crochets : Crochets directionnels ou omnidirectionnels micro-moulés avec des hauteurs de crochet variées (0,2 mm à 0,5 mm) conçus pour des cibles de boucle tricotée ou non tissée spécifiques.
Intégration élastique : Oreilles latérales élastiques pré-laminées combinant film, élastomère et crochets de fixation en un rouleau à alimentation unique intégré, simplifiant la disposition mécanique de la machine à couches.
Questions Fréquemment Posées
Qu'est-ce qui détermine la possibilité de re-fixation du ruban latéral pour les couches ?
La possibilité de re-fixation dépend de l'intégrité mécanique de l'interface crochet et boucle plutôt que de l'adhésion chimique. Les micro-crochets en polypropylène de haute qualité se plient lors de l'ouverture sans déformation plastique ni fracture, leur permettant de réengager les fibres de boucle à plusieurs reprises sans perdre de résistance au cisaillement dynamique.
Comment la flexibilité en direction transversale (CD) affecte-t-elle l'ajustement des couches ?
Un ruban de support avec une flexibilité CD calibrée s'adapte aux courbes naturelles des hanches et de la taille du nourrisson. Si le ruban est trop rigide dans la direction transversale, il crée des points de pression localisés, des marques rouges sur la peau et une probabilité accrue que le bord du ruban s'enfonce dans le pli de la jambe lors du mouvement.
Pourquoi les lignes à grande vitesse rencontrent-elles des drapeaux de ruban ou des repliements ?
Les drapeaux de ruban se produisent généralement en raison de trois facteurs : l'accumulation de charges électriques statiques pendant le déroulement du rouleau, un contrôle de tension de toile insuffisant entraînant des vibrations avant le rouleau applicateur, ou un design de levée de doigt non optimisé qui capte le flux d'air ambiant à l'intérieur du cabinet de la machine.
La colle thermofusible peut-elle transparaître à travers les supports non tissés pendant le stockage estival ?
Oui, si le HMPSA contient des concentrations élevées d'huiles plastifiantes à faible poids moléculaire avec un point de ramollissement non optimisé. Lorsque les températures de stockage en entrepôt dépassent 40°C, les adhésifs de basse qualité peuvent migrer à travers le support non tissé poreux, entraînant un blocage des rouleaux (couches collées ensemble) et des bourrages de machine.
Quelle est la différence entre les crochets extrudés et les crochets moulés sur les rubans latéraux ?
Les crochets extrudés sont formés par extrusion continue de profil suivie d'une coupe transversale et d'un étirement dans la direction de la machine, ce qui donne un pouvoir de maintien directionnel. Les micro-crochets moulés sont formés directement sur des rouleaux refroidis avec des micro-cavités, produisant des profils d'engagement omnidirectionnels avec des hauteurs de profil plus basses et des propriétés tactiles plus douces.
Avancez vos opérations de fabrication d'hygiène
Évaluer la performance des matières premières et établir les paramètres de fixation appropriés nécessite un alignement détaillé des spécifications. Pour résoudre les défis de tension de ligne, éliminer l'accumulation d'adhésif sur la ligne de conversion, ou revoir les propriétés mécaniques pour un ruban latéral personnalisé pour les couches, consultez directement nos spécialistes en application technique.
Soumettez vos vitesses de ligne de production, spécifications de châssis cibles et exigences de substrat à KIMEPR. Notre équipe d'ingénierie fournit des fiches de données matérielles complètes, des rapports d'essai mécanique et des bobines d'échantillons pour les essais de qualification en usine.